Navegação rápida de produtos
Solicite um orçamento
Como o reforço com fibras afeta o empenamento em plásticos de engenharia
O reforço com fibras costuma ser a solução adequada quando uma peça de plástico de engenharia precisa de maior rigidez, resistência, estabilidade dimensional sob carga ou melhor resistência ao calor. Poliamida, PBT, PPS, PET e outros compostos reforçados com fibra de vidro são comuns em carcaças, suportes, componentes elétricos, sistemas automotivos e equipamentos industriais. No entanto, as mesmas fibras que tornam uma peça estruturalmente capaz podem tornar seu comportamento de moldagem menos tolerante.
O resultado é o empenamento. Uma peça pode sair do molde aparentemente aceitável e, em seguida, torcer, curvar ou afastar-se de um requisito crítico de planicidade à medida que esfria. Às vezes, os operadores respondem aumentando a pressão de recalque ou prolongando o tempo de resfriamento. Esses ajustes são importantes, mas não resolvem a principal questão em muitos plásticos de engenharia com carga de fibra: a contração deixa de ser uniforme em todas as direções.
Compreender a relação entre orientação das fibras, comportamento do fluxo, projeto do molde e condições de resfriamento ajuda a distinguir um problema de processo solucionável de um problema de projeto ou de seleção de material. Também evita o erro comum de tratar todo empenamento como uma simples questão de ajuste de temperatura.
Por que as fibras alteram o comportamento de contração
Os termoplásticos sem carga geralmente contraem à medida que o polímero esfria da temperatura de fusão até a temperatura ambiente. Materiais semicristalinos acrescentam outra variável, pois a cristalização contribui para a alteração de volume. Em uma placa simples com resfriamento equilibrado, essa contração pode ser relativamente previsível. O reforço altera esse equilíbrio.
Durante a moldagem por injeção, as fibras curtas tendem a se alinhar com o fluxo do fundido. Na direção do fluxo, as fibras restringem a matriz polimérica e reduzem a contração. Transversalmente à direção do fluxo, a restrição é menor, portanto a contração costuma ser maior. Essa diferença é denominada contração anisotrópica. Quando uma face, região ou trajetória de fluxo de uma peça contrai de modo diferente de outra, desenvolvem-se tensões internas. O componente acabado então se curva para o lado ou direção com maior contração.
O efeito não se limita à fibra de vidro. Fibra de carbono, reforços minerais, sistemas de fibras longas e cargas híbridas podem influenciar a contração direcional. Suas consequências diferem porque o comprimento da fibra, a razão de aspecto, o teor de carga, o tratamento superficial e a interação com a matriz polimérica são diferentes. Ainda assim, a regra prática permanece: o reforço melhora as propriedades mecânicas, mas torna o histórico de fluxo mais importante para o comportamento dimensional.
Um maior teor de fibras não significa automaticamente uma peça mais plana. Ele pode reduzir a contração total e, ao mesmo tempo, aumentar a diferença entre a contração longitudinal e transversal. Para um componente estreito com nervuras, isso pode ser controlável. Para um painel amplo e fino com uma especificação rigorosa de planicidade, isso pode se tornar o principal risco de moldagem.
A orientação das fibras é moldada por todo o padrão de enchimento
É tentador considerar a orientação das fibras como uma propriedade fixa do material. Não é. O material fornece as fibras; o molde e o processo determinam grande parte de sua disposição final. Na parede do molde, a camada congelada tende a conduzir as fibras na direção do fluxo. No núcleo, a orientação pode ser mais complexa, especialmente onde o fundido muda de direção, passa por uma restrição ou encontra outra frente de fluxo.
Portanto, a localização do ponto de injeção é uma decisão dimensional, e não apenas uma decisão de enchimento. Um único ponto de injeção lateral em uma tampa retangular geralmente cria um forte padrão de orientação unidirecional. Se a geometria for simétrica, mas o enchimento não, a peça poderá empenar apesar de uma espessura de parede aparentemente equilibrada. Um ponto de injeção central, vários pontos de injeção equilibrados ou uma posição revisada do ponto de injeção podem, em alguns casos, reduzir o desequilíbrio de orientação, embora cada opção também deva ser avaliada quanto a linhas de solda, requisitos estéticos, recalque e complexidade do ferramental.
Nervuras, ressaltos, aberturas, curvas acentuadas e mudanças bruscas de espessura também redirecionam o fluxo. As fibras seguem esse caminho e criam diferenças locais de rigidez. Assim, um painel plano pode curvar devido a uma característica em seu lado reverso, mesmo quando a superfície visível parece uniforme. Quando há simulação disponível, a análise de orientação das fibras e de empenamento pode ser útil antes do corte do aço. A simulação não deve substituir os testes de moldagem, mas é especialmente valiosa para comparar conceitos de ponto de injeção e identificar regiões onde a anisotropia induzida pelo fluxo provavelmente se concentrará.
A interação entre resfriamento e orientação
Uma peça moldada não é dimensionalmente estável no instante em que o molde se abre. Sua forma final reflete a distribuição de temperatura, a tensão residual, a morfologia do polímero e o condicionamento pós-moldagem. A orientação das fibras acrescenta rigidez em direções preferenciais; o resfriamento não uniforme fornece a força que revela o desequilíbrio.
Se um lado de uma peça resfriar mais rapidamente que o outro, ele poderá solidificar antes e reter um estado de tensão diferente. Temperaturas desiguais na superfície do molde, um layout inadequado das linhas de água, canais de resfriamento bloqueados, contato inconsistente ao redor de insertos e condições de ejeção desiguais podem contribuir para isso. Em resinas semicristalinas, a temperatura do molde também pode afetar a cristalização. O resultado pode ser uma peça dimensionalmente aceitável na inspeção, mas que muda após armazenamento, montagem, exposição à umidade ou ciclos térmicos.
Materiais sensíveis à umidade exigem atenção especial. A poliamida reforçada com fibra de vidro pode absorver umidade após a moldagem, alterando dimensões e resposta mecânica. Secar corretamente a resina é necessário para a qualidade do processamento, mas não elimina a necessidade de definir a condição na qual as dimensões são medidas. Um desenho que especifica planicidade sem definir o condicionamento, o momento da inspeção e a temperatura de referência pode criar divergências desnecessárias entre o moldador, o fornecedor do material e o usuário final.
O que os operadores devem verificar antes de alterar a receita
Quando surge o empenamento, uma verificação disciplinada é mais rápida do que ajustes aleatórios. Confirme se a deformação é repetível em direção e magnitude, se ocorre imediatamente ou após o condicionamento e se é consistente entre as cavidades. Em seguida, compare o registro real do processo com a janela de processamento recomendada pelo fornecedor do material. Temperatura do fundido, temperatura do molde, velocidade de injeção, perfil de recalque, tempo de resfriamento e estabilidade do colchão devem ser analisados em conjunto, e não um de cada vez.
- Verifique a umidade e a contaminação da resina antes de presumir que a falha está no ferramental.
- Compare o resfriamento entre cavidades, as temperaturas reais do molde e as condições de fluxo de água.
- Inspecione a marca do ponto de injeção, as marcas de fluxo, as localizações das linhas de solda e o equilíbrio de enchimento em busca de sinais de alteração no comportamento do fluxo.
- Verifique se a remoção da peça, os dispositivos e o manuseio por esteira não impõem deformação enquanto a peça ainda está quente.
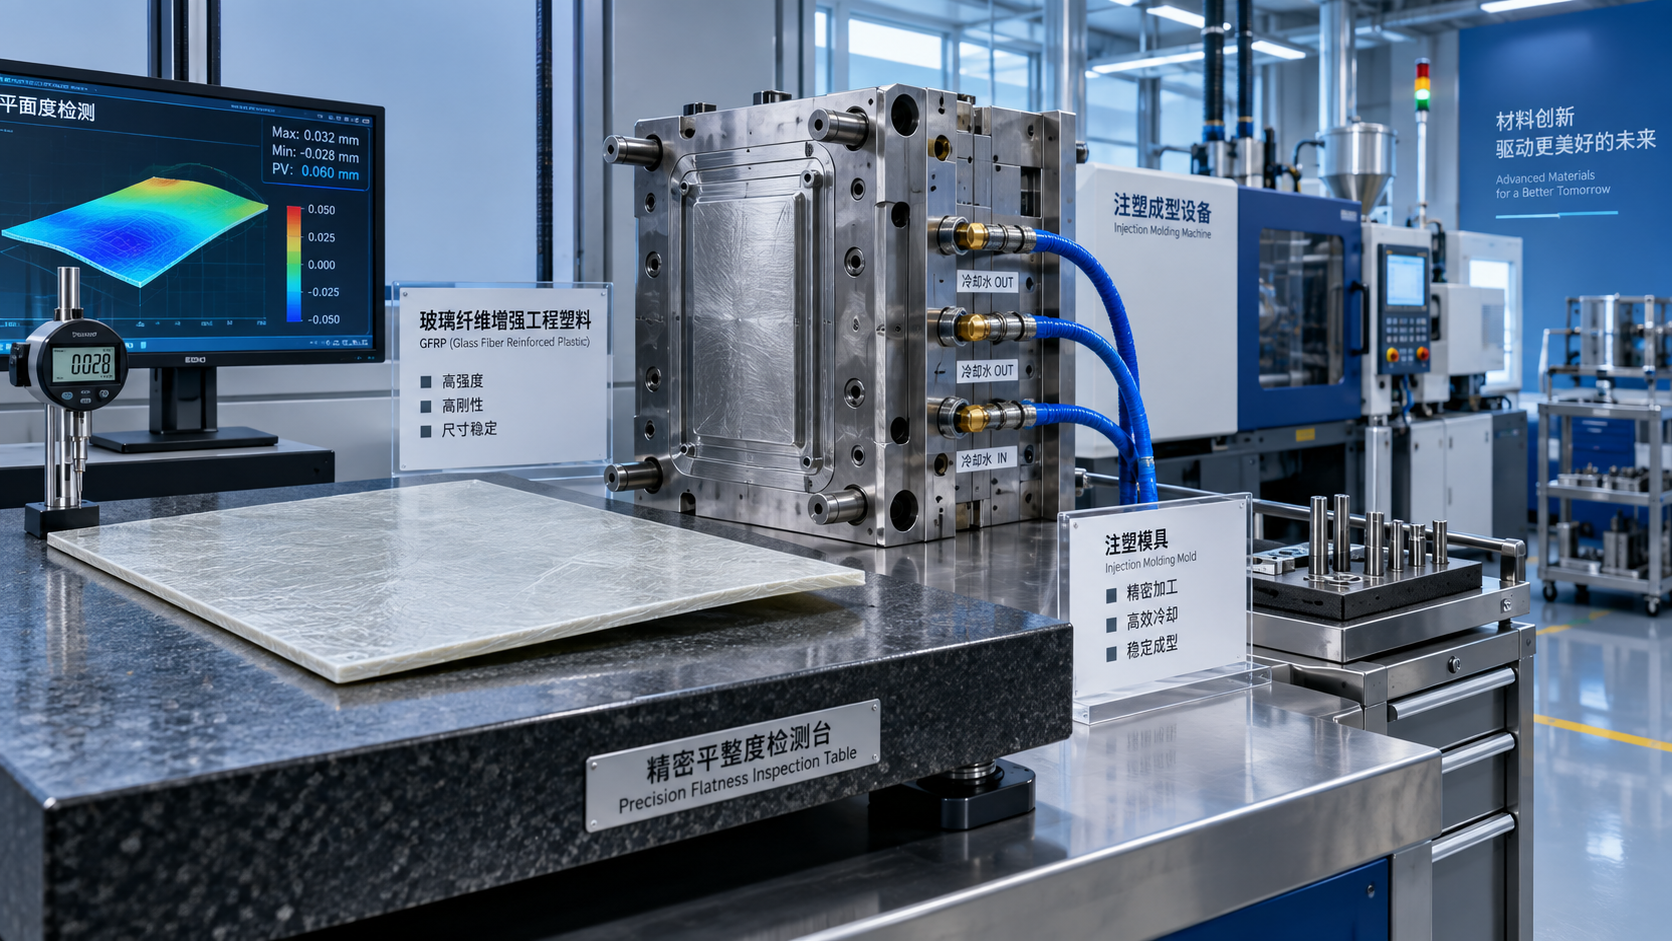
- Meça a planicidade utilizando um método de apoio definido; peças flexíveis podem aparentar “falhar” porque são fixadas ou apoiadas de forma diferente durante a inspeção.
A pressão de recalque exige uma abordagem equilibrada. Recalque insuficiente pode deixar contração localizada e distorção relacionada a rechupe. Recalque excessivo pode adicionar tensão, criar desequilíbrio na área do ponto de injeção ou agravar a deformação após a ejeção. O objetivo não é a maior pressão possível; é massa estável, dimensões consistentes e forma repetível dentro da janela de processo validada.
A escolha do material importa, mas não pode corrigir uma geometria inadequada
A seleção do composto deve começar pela função real da peça: carga, temperatura de serviço, exposição química, requisitos elétricos, aparência superficial, tolerância dimensional e ambiente de condicionamento esperado. Um grau altamente carregado pode ser justificado para um componente estrutural, mas pode ser uma escolha desnecessariamente difícil para uma tampa fina com finalidade estética. Por outro lado, reduzir o teor de fibras para resolver o empenamento pode comprometer a rigidez a ponto de transferir o problema da moldagem para a montagem ou para o serviço em campo.
A família de polímeros é igualmente importante. Um material amorfo reforçado e um material semicristalino reforçado podem responder de forma diferente às mesmas condições de ferramenta e processamento. Graus comercializados como de baixo empenamento ou dimensionalmente estáveis podem ser pontos de partida úteis, mas seu desempenho deve ser verificado na geometria real. As fichas técnicas dos fornecedores normalmente informam faixas de contração sob condições de ensaio especificadas; elas são valiosas para triagem, não uma garantia de planicidade no nível da peça.
O projeto da peça frequentemente oferece a maior melhoria. Uma espessura de parede mais uniforme reduz o resfriamento diferencial. A espessura das nervuras deve ser controlada em relação à parede nominal para evitar a criação de seções espessas que resfriam mais tarde. Características simétricas e trajetórias de fluxo equilibradas reduzem o viés direcional. Quando uma superfície longa e plana é inevitável, uma pré-curvatura calculada ou uma característica de suporte pode ser mais eficaz do que tentar eliminar todos os vestígios de orientação por meio do processamento.
Normas e disciplina de medição
Não existe um “número de empenamento” universal aplicável a todos os componentes moldados. Os requisitos do desenho devem definir a característica relevante: planicidade, retilineidade, perfil, angularidade, folga de montagem ou alinhamento funcional. O método de inspeção requer o mesmo nível de atenção. Uma medição em estado livre pode ser adequada para uma peça, enquanto outra deve ser verificada em um dispositivo de montagem porque o desempenho funcional depende de como ela é montada.
Para comparação de materiais, métodos de ensaio reconhecidos para contração e teor de fibras podem fornecer uma linguagem técnica comum, mas a aceitação da peça deve permanecer vinculada ao desenho acordado, à condição de medição e ao plano de amostragem. Quando componentes são fornecidos além das fronteiras, a documentação deve identificar claramente a designação do grau, a rastreabilidade do lote, os requisitos de manuseio e a documentação regulatória aplicável. Essa clareza é tão útil para um operador que soluciona problemas em uma célula de moldagem quanto para uma equipe de compras ou qualidade que analisa material recebido.
A mesma mentalidade de rastreabilidade se aplica às cadeias de fornecimento químico. Uma empresa que lida tanto com materiais relacionados a polímeros quanto com produtos químicos especiais precisa manter claros os limites de aplicação. Por exemplo,Óxido de neodímio CAS#1313-97-9 é um composto de terras raras utilizado em áreas como coloração de vidro, cerâmicas, capacitores cerâmicos e catálise; não é um substituto para o reforço com fibras em polímeros moldados. Sua menção é relevante aqui apenas como um lembrete de que a identidade do grau, as expectativas de pureza, a embalagem e a documentação devem corresponder à aplicação real, e não a uma categoria ampla de material.
Uma abordagem prática para peças com menor empenamento
A abordagem mais confiável é tratar o empenamento como um efeito do sistema. Comece pela tolerância funcional da peça e pela condição de medição. Analise a geometria e as direções prováveis de fluxo. Selecione um nível de reforço que sustente o desempenho mecânico sem adicionar anisotropia evitável. Em seguida, estabeleça uma janela de moldagem estável com secagem controlada, enchimento equilibrado, recalque adequado e resfriamento do molde verificado. Se for necessária uma alteração, mude uma variável relevante de cada vez e compare as peças após o mesmo período de condicionamento.
Para muitos plásticos de engenharia reforçados, a questão decisiva não é “A fibra causa empenamento?” A fibra pode contribuir para isso, mas a pergunta mais útil é: “Onde as fibras se orientarão, onde a peça contrairá de forma diferente e como essa forma afetará a função?” Quando esses pontos se tornam visíveis, a solução se torna mais concreta — reposicionar um ponto de injeção, equilibrar uma seção de parede, corrigir o resfriamento, revisar um grau ou redefinir uma condição de inspeção irrealista.
À medida que o comércio químico global impõe maiores exigências à estabilidade do fornecimento, à conformidade regulatória e ao tempo de resposta, o suporte a materiais também precisa ser tecnicamente específico. Com sede em Shandong, um importante centro da indústria química, a Huafeng Chemical atende clientes estrangeiros por meio de capacidades abrangentes de comércio exterior e de um amplo portfólio de produtos. Para um projeto de polímero reforçado, a próxima etapa útil é alinhar o grau do material, as orientações de processamento, a documentação do lote e os critérios de aceitação no nível da peça antes do início da produção regular — e não depois que peças empenadas chegarem à montagem final.
Envie sua consulta hoje