Navegação rápida de produtos
Solicite um orçamento
Como a Umidade na Resina PET Causa Defeitos Durante a Moldagem por Injeção
A umidade na resina PET pode rapidamente transformar um processo estável de moldagem por injeção em uma fonte de defeitos onerosos para operadores e equipes de produção.
Compreender como a secagem inadequada afeta a viscosidade do fundido, a qualidade superficial, as dimensões e a resistência das peças é essencial para manter uma produção consistente e evitar refugos evitáveis.
Por Que a Umidade É um Problema Crítico no Processamento da Resina PET
A resina PET é higroscópica, o que significa que seus grânulos absorvem água do ar ambiente durante o armazenamento, o transporte, a transferência de material e a exposição na máquina de moldagem.
Ao contrário de alguns materiais sensíveis à umidade, o PET pode parecer normal antes do processamento, mesmo quando seu teor interno de umidade já é excessivo para a moldagem.
Quando a resina PET úmida entra no cilindro aquecido, a água absorvida reage com as cadeias poliméricas por meio de hidrólise, reduzindo permanentemente o peso molecular durante a fusão.
Este não é apenas um problema estético. A hidrólise altera a própria resina, portanto, aumentar a pressão de recalque ou alterar a temperatura do molde não pode restaurar completamente o desempenho.
Os operadores geralmente percebem primeiro uma produção instável, em vez de um único defeito evidente. O peso da injeção, a posição da almofada, o comportamento de enchimento e a aparência da peça podem mudar simultaneamente.
Um princípio operacional útil é simples: se as peças de PET apresentarem repentinamente defeitos estéticos e baixa resistência mecânica, verifique as condições de secagem antes de ajustar os parâmetros de moldagem.
O Que Acontece com a Resina PET Quando Ela Não É Secada Corretamente
As cadeias poliméricas do PET fornecem a resistência do fundido necessária para enchimento, recalque e solidificação controlados. A água rompe essas cadeias em temperaturas elevadas de processamento.
À medida que o comprimento das cadeias diminui, a viscosidade do fundido cai. O material pode fluir mais facilmente, mas essa aparente melhoria geralmente indica degradação, e não melhor processabilidade.
O PET de baixa viscosidade pode preencher rapidamente áreas finas, mas pode produzir recalque inconsistente, rebarba excessiva, baixa estabilidade dimensional e menor resistência a tensões.
A hidrólise também reduz a viscosidade intrínseca, comumente chamada de IV. Como a IV está relacionada ao peso molecular, uma queda mensurável de IV confirma que o processamento térmico causou degradação do polímero.
A degradação se torna mais severa quando a resina permanece úmida por períodos mais longos em um funil aquecido, garganta de alimentação, cilindro ou zona estagnada da rosca.
Temperaturas elevadas do cilindro podem acelerar a reação, mas a temperatura por si só não é a causa raiz. A resina PET corretamente seca pode suportar temperaturas normais de processamento.
Por esse motivo, reduzir os ajustes do cilindro pode ocultar temporariamente os sintomas, enquanto cria outros problemas, incluindo enchimento incompleto, linhas de solda inadequadas e reprodução superficial insuficiente.
Defeitos Comuns de Moldagem por Injeção Causados pela Umidade
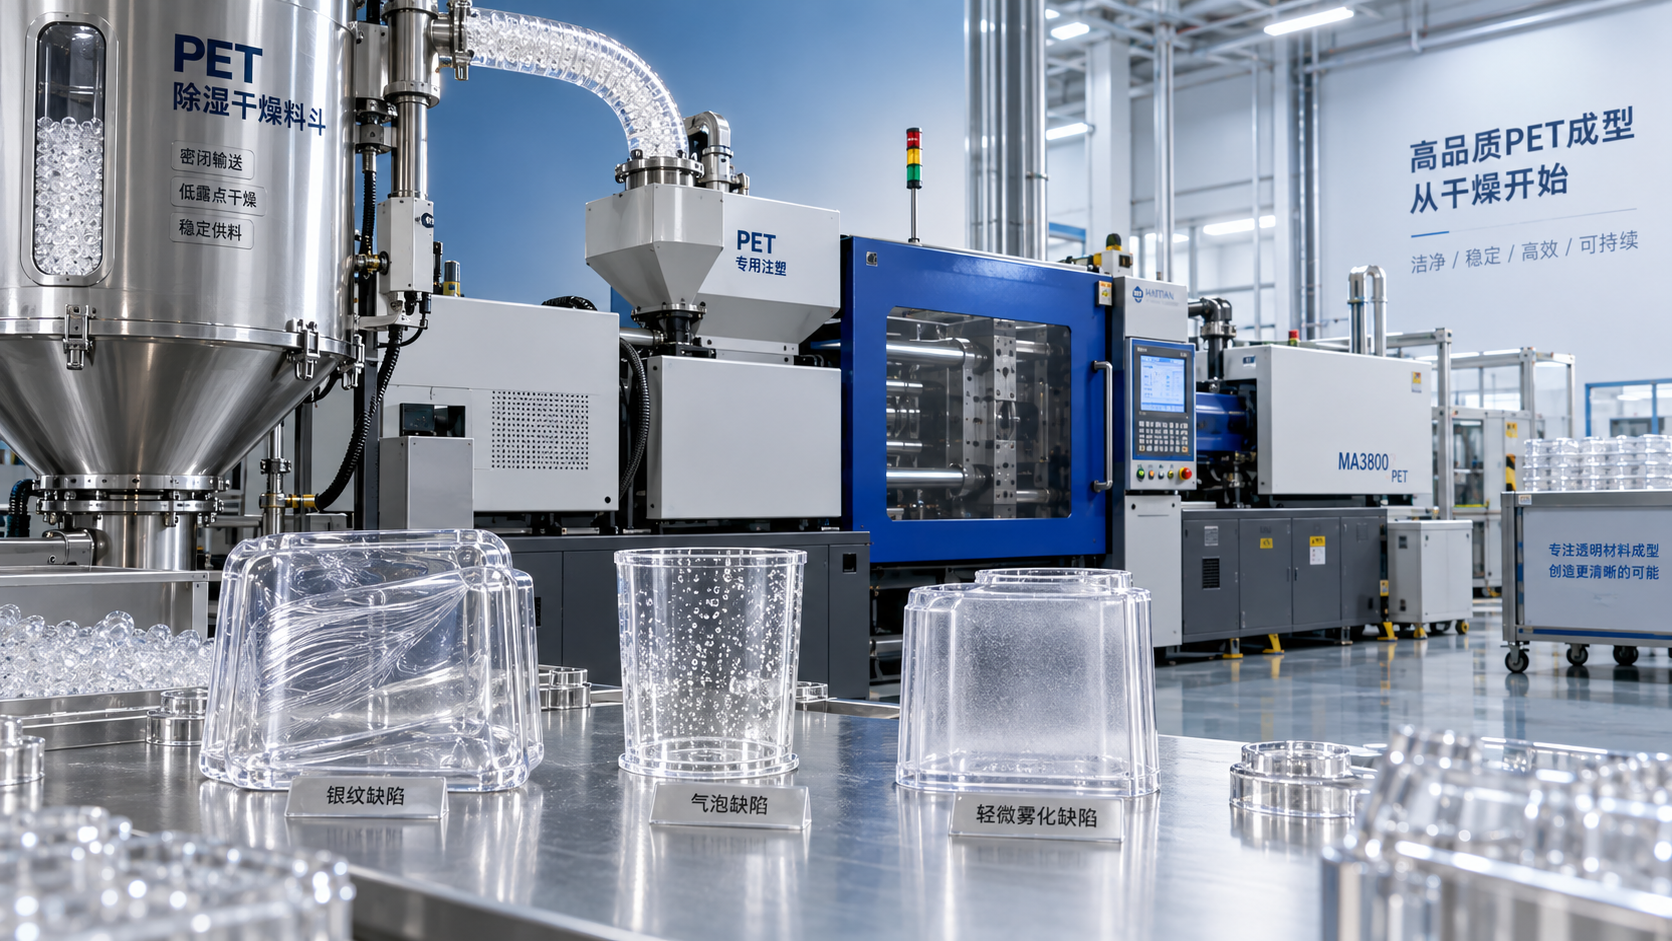
Estrias Prateadas e Marcas Superficiais
As marcas de estriamento estão entre os defeitos de PET relacionados à umidade mais reconhecíveis. Elas aparecem como padrões prateados, esbranquiçados ou em forma de estrias que se estendem na direção do fluxo do fundido.
A água se transforma em vapor dentro do fundido quente. Quando o fundido entra na cavidade, o vapor aprisionado cria estrias visíveis próximas aos pontos de injeção, seções finas ou frentes de fluxo.
Marcas semelhantes também podem resultar de contaminação, ventilação inadequada ou cisalhamento excessivo. No entanto, a umidade deve ser verificada primeiro quando os registros de secagem do PET forem incertos.
Bolhas, Vazios e Bolhas Superficiais
O vapor gerado pela umidade pode formar bolhas internas ou bolhas superficiais. Esses defeitos podem ser visíveis imediatamente ou surgir posteriormente, após o resfriamento e a estabilização das peças.
Os componentes de PET transparente tornam as bolhas especialmente inaceitáveis, pois mesmo pequenos vazios reduzem a transparência, criam distorção óptica e enfraquecem o produto moldado acabado.
Peças com paredes espessas são particularmente vulneráveis, pois a camada externa pode solidificar antes que os gases internos escapem, deixando vazios sob uma superfície aparentemente aceitável.
Resistência Reduzida e Fragilidade
O PET hidrolisado pode parecer aceitável, mas falhar em serviço. A redução do peso molecular diminui a resistência ao impacto, o desempenho à tração, a vida em fadiga e a resistência à fissuração.
Esse risco é relevante para recipientes, componentes elétricos, peças automotivas, elementos de eletrodomésticos e qualquer produto moldado exposto a cargas repetidas ou variações de temperatura.
Os operadores não devem aceitar uma amostra visualmente limpa como prova de que a secagem é adequada. Testes mecânicos ou monitoramento de IV podem ser necessários para aplicações críticas.
Descoloração e Opacidade
O excesso de umidade pode contribuir para o amarelamento, a opacidade e a redução da transparência, especialmente quando um longo tempo de residência permite que a hidrólise e a degradação térmica secundária continuem.
A descoloração pode piorar quando há material reprocessado, concentrados de cor ou aditivos incompatíveis, tornando a segregação e a secagem disciplinadas do material ainda mais importantes.
Rebarba, Variação Dimensional e Peso Variável da Peça
Quando a umidade reduz a viscosidade do fundido, o polímero pode penetrar mais facilmente em folgas. A rebarba pode aumentar mesmo que a força de fechamento e os ajustes de moldagem permaneçam inalterados.
A viscosidade reduzida também pode alterar o comportamento de recalque. Os operadores podem observar peso inconsistente das peças, alteração da contração, dimensões instáveis ou empenamento após o resfriamento.
Esses sintomas são frequentemente diagnosticados incorretamente como desgaste do molde ou problemas de controle de pressão. Revisar o histórico do material pode evitar alterações desnecessárias no ferramental ou no equipamento.
Como Distinguir Defeitos por Umidade de Outros Problemas de Processo
Muitos defeitos de moldagem por injeção têm múltiplas causas, portanto o diagnóstico deve se basear em evidências, e não apenas na aparência. Comece pela medição de umidade e pela verificação da secagem.
Use um analisador de umidade adequado para PET e meça os grânulos na máquina, não apenas o material retirado de embalagens fechadas no armazém.
Para muitos graus de PET para moldagem por injeção, os processadores normalmente visam a um teor de umidade inferior a 50 ppm antes da moldagem. Siga sempre a ficha técnica do fornecedor da resina.
Se a umidade medida for alta, corrija primeiro o processo de secagem e molde amostras de comparação controladas antes de alterar pressão, velocidade, temperatura ou ajustes do molde.
Registre a data, o número do lote, o resultado de umidade, a temperatura do secador, o ponto de orvalho, o tempo de residência, o método de carregamento do funil e o padrão de defeito observado em cada investigação.
Essa abordagem estruturada ajuda a distinguir resina úmida de ventilação inadequada, contaminação, cisalhamento excessivo, material reprocessado degradado, anéis de retenção desgastados ou controle inadequado da temperatura do molde.
Um teste diagnóstico rápido consiste em moldar peças usando PET virgem comprovadamente seco sob condições inalteradas. A melhoria da transparência e da estabilidade indica fortemente o envolvimento da umidade.
Como Secar Corretamente a Resina PET Antes da Moldagem por Injeção
A resina PET deve ser seca usando equipamento de secagem por dessecante capaz de fornecer ar com ponto de orvalho consistentemente baixo, em vez de apenas um funil básico de ar quente.
O ar quente remove lentamente a umidade superficial, mas pode não reduzir suficientemente a umidade interna. Os secadores dessecantes fornecem ar seco que favorece a remoção eficaz de umidade.
As condições típicas de secagem do PET geralmente ficam em torno de 150 a 180 graus Celsius por quatro a seis horas, dependendo do grau, do tamanho dos grânulos, do equipamento e da umidade inicial.
Esses valores são referências operacionais, não instruções universais. Temperatura excessiva ou tempo de residência excessivo podem causar aderência dos grânulos, amarelamento ou degradação antes do início da moldagem.
O fluxo de ar do secador deve ser suficiente para o tamanho do funil e a taxa de processamento. Uma temperatura corretamente ajustada não pode compensar fluxo de ar insuficiente ou equipamento de secagem sobrecarregado.
O ponto de orvalho é igualmente importante. Muitas operações de secagem de PET visam ar dessecante com ponto de orvalho de menos 40 graus Celsius ou inferior.
Monitore o ponto de orvalho real no secador, e não apenas o ponto de ajuste do controlador. Dessecante saturado, vazamentos de ar ou regeneração inadequada podem causar falhas ocultas de secagem.
O tempo de secagem começa somente depois que os grânulos atingem a temperatura-alvo do material. Carregar material frio em um funil não significa que ele esteja pronto imediatamente.
Mantenha um sistema primeiro a entrar, primeiro a sair sempre que possível. Tempos de residência mistos podem resultar em uma parte do funil seca, enquanto o material recém-adicionado permanece úmido.
Práticas de Manuseio de Material que Evitam a Absorção de Umidade
A secagem correta pode ser rapidamente desperdiçada quando grânulos quentes e secos são expostos ao ar úmido da fábrica. Proteja a resina desde a descarga do secador até a moldagem.
Use sistemas de transporte selados ou de circuito fechado adequadamente projetados sempre que for prático. Recipientes de transferência abertos e carregamento de funis sem cobertura introduzem exposição desnecessária à umidade.
Mantenha as tampas dos funis fechadas e inspecione as vedações ao redor das conexões do carregador, visores, linhas de vácuo e mangueiras de material. Pequenos vazamentos podem afetar longos ciclos de produção.
Não deixe a resina PET seca em recipientes abertos ao lado da prensa. A resina pode começar a absorver umidade novamente antes do próximo turno ou mudança de produção.
Ao trocar lotes de material, identifique claramente os recipientes com o grau da resina, a cor, o lote do fornecedor, o horário de início da secagem e o status confirmado do teste de umidade.
O material reprocessado requer controle separado, pois pode conter umidade, poeira, finos, contaminação ou histórico térmico anterior. Não presuma que o material reprocessado está seco porque já foi moldado uma vez.
Limite a porcentagem de material reprocessado de acordo com os requisitos do produto e as orientações do fornecedor. Níveis elevados de material reprocessado podem ampliar a variação de viscosidade e ocultar a causa dos defeitos.
A disciplina de armazenamento se aplica a todos os materiais químicos. Por exemplo, produtos higroscópicos comoSulfeto de Sódio CAS#1313-82-2 exigem manuseio rigorosamente controlado porque a exposição à umidade pode criar sérios riscos de segurança e qualidade.
Condições da Máquina que Podem Intensificar os Danos por Umidade
Mesmo o PET adequadamente seco pode degradar quando as condições da máquina criam exposição térmica excessiva. O cilindro deve ser compatível com o tamanho real da injeção e o tempo de ciclo.
Injeções muito pequenas em um cilindro grande aumentam o tempo de residência. O material permanece fundido por mais tempo, aumentando a possibilidade de degradação térmica e formação de acetaldeído.
Evite períodos prolongados de inatividade com PET no cilindro. Siga um procedimento estabelecido de purga ou parada quando a produção for interrompida, especialmente em temperaturas elevadas de processamento.
Alta contrapressão, velocidade excessiva da rosca, bicos restritos e pontos de injeção estreitos podem adicionar calor de cisalhamento. Essas condições podem agravar defeitos já iniciados pela umidade.
Verifique a existência de pontos mortos ao redor da garganta de alimentação, ponta da rosca, válvula de retenção, bico e sistema de câmara quente. O PET estagnado se degrada e contamina o fundido novo.
A ventilação do molde continua sendo importante. Uma boa ventilação não corrige a resina úmida, mas a ventilação inadequada pode intensificar marcas de gás e tornar mais visível o estriamento relacionado à umidade.
Use perfis estáveis de temperatura do fundido em vez de tentar corrigir defeitos de curto prazo com grandes alterações de temperatura. Ajustes frequentes tornam a análise da causa raiz menos confiável.
Uma Sequência Prática de Solução de Problemas para Operadores
Quando surgirem estrias, bolhas, opacidade, peças frágeis ou peso instável, comece com uma sequência controlada de solução de problemas em vez de ajustar todos os parâmetros da máquina ao mesmo tempo.
Primeiro, inspecione a matéria-prima. Confirme o grau do PET, a identificação do lote, a condição da embalagem, a exposição durante o armazenamento, a porcentagem de material reprocessado e se os grânulos foram deixados descobertos.
Segundo, meça a umidade da resina na entrada da máquina. Compare o resultado com o requisito do fornecedor e mantenha a leitura junto ao registro do trabalho.
Terceiro, verifique o desempenho do secador. Verifique a temperatura real do ar, o ponto de orvalho, o fluxo de ar, o ciclo de regeneração, o tempo de residência no funil, a condição do filtro e a prática de carregamento.
Quarto, molde uma amostra limitada após a secagem confirmada. Mantenha os principais ajustes de injeção estáveis para que as alterações na qualidade da peça possam ser atribuídas à condição do material.
Quinto, avalie tanto a aparência quanto a funcionalidade. Inspecione transparência, estrias, bolhas, rebarba, dimensões, peso da peça, qualidade do ponto de injeção e comportamento de ruptura, quando aplicável.
Sexto, inspecione as condições do processo somente depois que o problema de umidade estiver controlado. Revise o tempo de residência, o perfil do cilindro, a recuperação da rosca, a contrapressão e a ventilação do molde.
Essa ordem reduz testes de produção desperdiçados. Também protege os operadores de serem responsabilizados por defeitos causados anteriormente por falhas de armazenamento, secagem ou manuseio de material.
Criando uma Rotina Confiável de Controle de Qualidade da Resina PET
A moldagem confiável de PET depende de controles repetíveis, não da memória do operador. As normas escritas de secagem devem definir cada grau de resina, a faixa aceitável de umidade e a frequência de verificação.
Treine os operadores para reconhecer sinais precoces de defeitos, especialmente estriamento leve, mudança de transparência, flutuação da posição da almofada, odor incomum e alteração no comportamento de recuperação da rosca.
Estabeleça alarmes ou ações de resposta documentadas para desvios do ponto de orvalho, falhas de manutenção do secador, vazamentos no transportador e exposição não planejada de material seco ao ar úmido.
Coordene com compras e fornecedores quando os problemas de umidade se repetirem. A qualidade da embalagem, as condições de transporte, a umidade do armazém e a consistência dos lotes podem afetar os resultados de moldagem antes do início da produção.
Para cadeias de fornecimento químico voltadas à exportação, a documentação e a comunicação ágil são importantes porque os processadores precisam de informações rastreáveis sobre os materiais para manter operações estáveis e em conformidade entre diferentes unidades.
Os testes rotineiros de umidade custam muito menos do que separar peças defeituosas, retrabalhar moldes, investigar falhas em campo ou perder tempo de produção após uma reclamação de qualidade.
Conclusão
A umidade na resina PET causa defeitos porque a água hidrolisa o polímero durante a fusão, reduzindo o peso molecular, a resistência do fundido, a aparência das peças e o desempenho mecânico.
Para operadores de moldagem por injeção, a resposta mais eficaz é medir a umidade, verificar a secagem por dessecante, proteger os grânulos secos do ar úmido e documentar as condições do processo.
Quando ocorrerem defeitos no PET, não compense imediatamente com alterações de pressão ou temperatura. Confirme primeiro a condição da resina e, em seguida, faça ajustes controlados na máquina com base em evidências.
Uma rotina disciplinada de secagem e manuseio produz peças mais transparentes, dimensões mais estáveis, produtos moldados mais resistentes, menores índices de refugo e um processo de moldagem por injeção mais previsível.
Envie sua consulta hoje