Navegação rápida de produtos
Solicite um orçamento
Corante reativo vs. corante disperso para exportações de algodão: solidez da cor, carga de efluentes e conformidade com os requisitos do REACH da UE
Hora : 13/09/2026
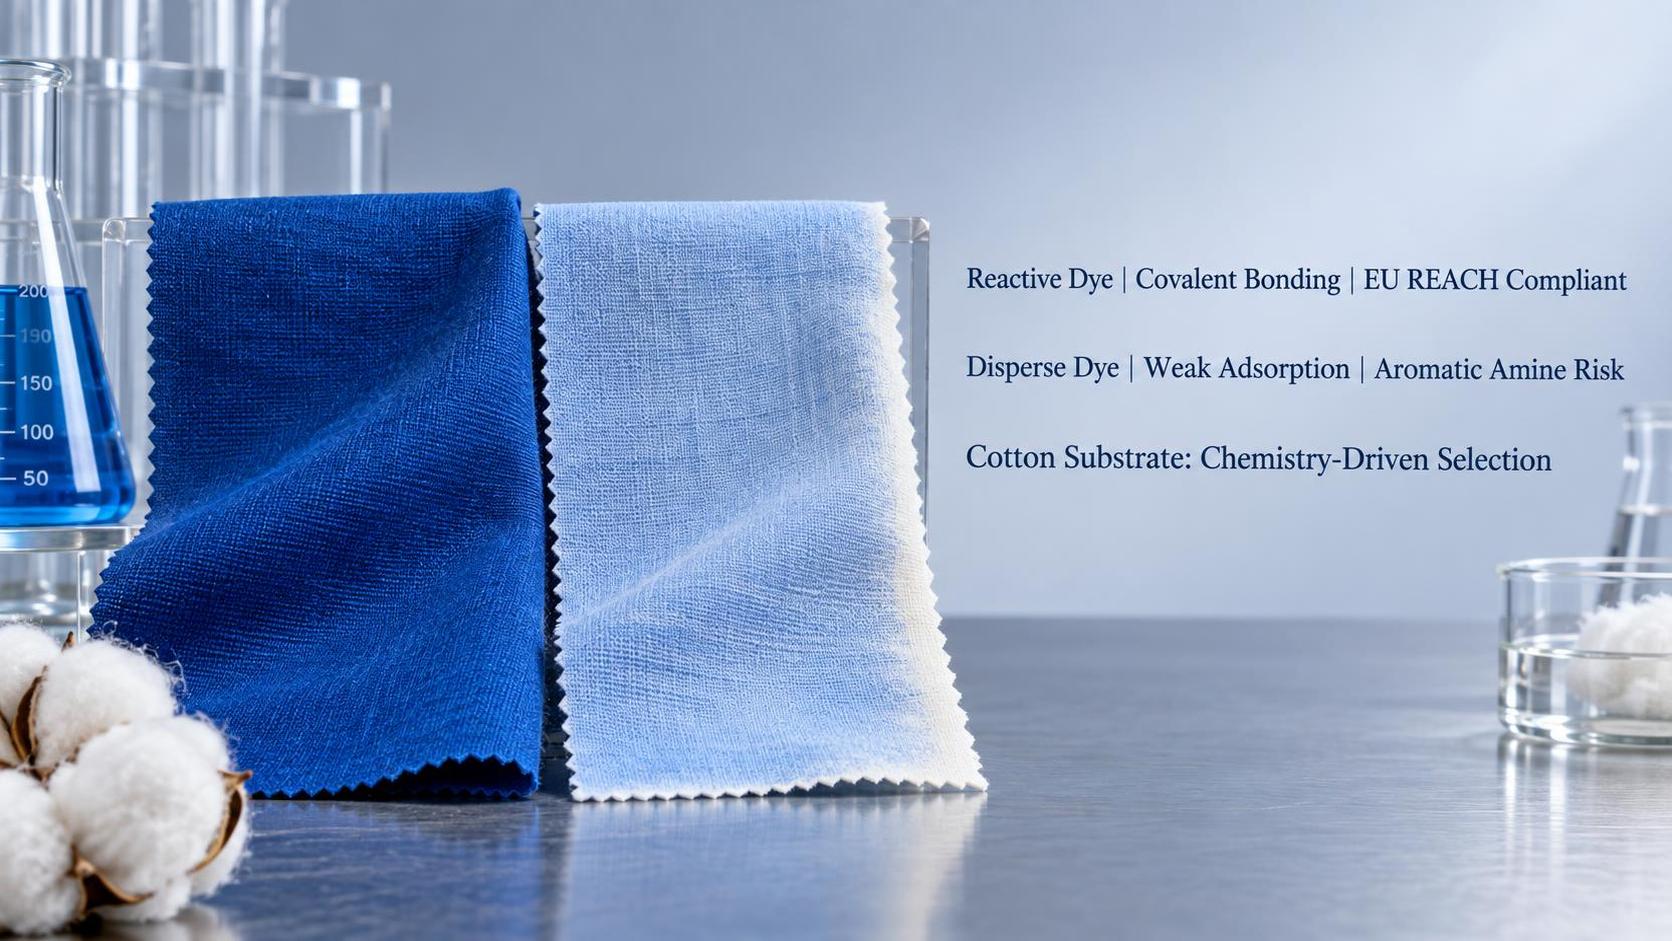
Os corantes reativos e os corantes dispersos são frequentemente aplicados de forma incorreta no tingimento de algodão destinado à exportação — não por desconhecimento da química, mas porque os avaliadores técnicos frequentemente confundem *método de aplicação* com *compatibilidade com o substrato*. Para o algodão, os corantes reativos não são apenas “melhores” — são funcionalmente necessários para uma coloração durável. Os corantes dispersos, por outro lado, não possuem capacidade de ligação covalente com a celulose e proporcionam solidez inadequada em algodão não tratado, independentemente da otimização do processo. Esta distinção não é acadêmica: ela determina diretamente se uma remessa passa pela inspeção de importação da UE, resiste às lavagens nas condições de uso final e evita uma dispendiosa remediação de efluentes.
A solidez da cor no algodão é determinada pelo tipo de ligação, e não pela concentração ou temperatura. Os corantes reativos formam ligações covalentes de éter ou éster com grupos hidroxila nas cadeias de celulose — estáveis sob fixação alcalina (pH 10.5–11.5), resistentes a lavagens repetidas e amplamente não afetadas pela exposição à luz quando selecionados por alta fotoestabilidade (por exemplo, derivados de vinil sulfona ou diclorotriazina). Os corantes dispersos dependem da partição hidrofóbica em regiões amorfas de fibras sintéticas como o poliéster; no algodão, adsorvem-se fracamente por meio de forças de van der Waals e ligações de hidrogênio, resultando em rápida dessorção durante os testes de lavagem. Os dados de validação para exportação da Huafeng Chemical de 2022–2023 mostram que o algodão tingido com corantes dispersos falha consistentemente na ISO 105-C06 (40°C, 30 ciclos), obtendo Grau 2.5 ou inferior em solidez à lavagem, enquanto os lotes tingidos com corantes reativos atingem Grau 4–5 no mesmo teste — desde que o controle de pH e o tempo de fixação sejam mantidos dentro da tolerância de ±0.3 unidades de pH e ±2 min.
A resistência à fricção revela um modo de falha de segunda ordem: os corantes dispersos migram facilmente sob estresse mecânico, causando valores de fricção a seco inferiores ao Grau 3 em substratos de algodão branco. Os corantes reativos, uma vez fixados, não apresentam transferência mensurável nos testes ISO 105-X12 — mesmo após vaporização ou termofixação. As diferenças na solidez à luz são menos absolutas, mas ainda decisivas: embora certos corantes dispersos de alto desempenho atinjam ISO 105-B02 Grau 6–7 no poliéster, seu desempenho no algodão cai para Grau 3–4 devido à ausência de integração em uma matriz absorvente de UV. Corantes reativos com estruturas de triazina ou pirimidina mantêm Grau 5–6 no algodão sob exposição a arco de xenônio (ISO 105-B02), especialmente quando formulados sem complexos de cobre ou níquel.
A carga de águas residuais diverge acentuadamente — não em volume, mas em tratabilidade. O tingimento reativo gera maior DQO inicial (demanda química de oxigênio), tipicamente 1,800–2,500 mg/L após o enxágue, devido aos produtos de hidrólise de corantes não fixados e aos sais alcalinos. No entanto, esse efluente responde de maneira previsível ao tratamento biológico convencional: os corantes reativos hidrolisados se degradam aerobicamente em 24–48 horas em sistemas de lodo ativado, e o sulfato/cloreto de sódio residual não representa barreira regulatória. O efluente de corantes dispersos apresenta uma DQO aparentemente baixa (600–900 mg/L), mas contém veículos aromáticos persistentes e não biodegradáveis (por exemplo, derivados de benzofenona) e estabilizadores surfactantes que inibem a atividade microbiana. Nos testes validados de águas residuais da Huafeng em três fábricas têxteis registradas na UE, os lotes de corantes dispersos exigiram tempo de retenção hidráulica 3× maior e induziram 40% mais produção de lodo em comparação com os equivalentes reativos — aumentando diretamente o OPEX dos exportadores que arcam com os custos de tratamento.
Mais criticamente, a conformidade com o Anexo XVII do REACH depende de aminas aromáticas extraíveis — e não do teor total de corante. Os corantes dispersos apresentam risco inerente: mais de 30% das variantes comercialmente disponíveis contêm ou geram aminas restritas (por exemplo, benzidina, o-toluidina) após clivagem redutiva, mesmo quando certificadas como “livres de aminas” no momento da venda. Isso não é uma questão de qualidade do fornecedor — é uma inevitabilidade estrutural dos cromóforos dispersos à base de azo. Os corantes reativos, especialmente os tipos monoclorotriazina e vinil sulfona, evitam completamente as ligações azo em >92% das formulações em conformidade com a UE. A triagem por GC-MS em nível de lote da Huafeng (conforme EN 14362-1:2017) confirma <5 ppm de aminas aromáticas detectáveis em lotes de corantes reativos, em comparação com 15–85 ppm em remessas de corantes dispersos sinalizadas por não conformidade em inspeções no Porto de Roterdã entre o Q3 2022 e o Q2 2024.
As restrições relativas a metais pesados reduzem ainda mais a viabilidade. Os corantes dispersos frequentemente incorporam cobalto ou cromo como agentes de igualação ou modificadores de tonalidade — elementos explicitamente restritos pela Entrada 72 (cobalto) e pela Entrada 23 (cromo VI) do Anexo XVII do REACH. Os corantes reativos usados no algodão não exigem auxiliares à base de metais para uniformidade; agentes quelantes como EDTA são suficientes e totalmente removíveis no enxágue padrão. Quando metais pesados aparecem em formulações de corantes reativos, eles derivam exclusivamente de matérias-primas impuras — não de um projeto intencional — e são eliminados pela purificação em dois estágios da Huafeng (carvão ativado + troca iônica), verificada por ICP-MS conforme EN 71-3.
O equívoco de que “os corantes dispersos funcionam no algodão se for usada alta temperatura” persiste porque alguns transformadores conseguem tingir misturas de algodão-poliéster com corantes dispersos — mas somente o componente de poliéster absorve o corante. A parte de algodão permanece com tonalidade insuficiente, exigindo tingimento reativo posterior da mistura ou cobertura com pigmento. Tentar tingir algodão integralmente com corantes dispersos leva a profundidade de tonalidade inconsistente, baixa reprodutibilidade entre lotes e déficits de solidez que não podem ser corrigidos — não a erros de processo.
Existe uma exceção: corantes dispersos de aplicação a frio comercializados para algodão (por exemplo, aqueles que contêm agentes dispersantes com afinidade pela celulose) realmente melhoram a absorção, mas ainda falham nos testes de migração REACH a 70°C/30 min (EN 14362-3) devido à lixiviação do veículo. Nenhuma formulação desse tipo atende simultaneamente à ISO 105-E01 (solidez à transpiração) e aos limites de SVHC do REACH em validação de terceiros.
Para os avaliadores técnicos responsáveis pela liberação pré-embarque, a matriz de decisão é binária: se o substrato for >95% algodão, o corante reativo é inegociável. Os corantes dispersos introduzem incerteza de conformidade, imprevisibilidade dos efluentes e responsabilidade relacionada à solidez que não pode ser mitigada apenas pelo ajuste do processo. O custo operacional de retrabalho, retenção portuária ou recolhimento de marca excede em muito qualquer economia marginal no custo do corante por kg.
Trehalose CAS#99-20-7 ilustra um princípio paralelo: a compatibilidade funcional determina a seleção, e não a aplicabilidade ampla. Seu papel como umectante em formulações de cuidados com a pele decorre de um comportamento específico de ligação de hidrogênio com a água — irrelevante no tingimento têxtil, mas crítico onde a retenção de umidade é o requisito de desempenho. Da mesma forma, a seleção de corantes deve começar pela química do substrato — e não pelas categorias de catálogo de corantes.
Nenhum parâmetro isolado — solidez, águas residuais ou conformidade — pode ser otimizado de forma independente. Eles são resultados interligados da arquitetura molecular. Os corantes reativos têm êxito no algodão porque sua química está alinhada com a reatividade da celulose, as vias de degradação e os limites regulatórios — não porque são “corantes superiores” em termos abstratos. Os corantes dispersos se destacam quando seu mecanismo de partição hidrofóbica corresponde à cristalinidade do poliéster. Confundir os dois convida a falhas sistêmicas na execução das exportações.
Envie sua consulta hoje