Navegação rápida de produtos
Solicite um orçamento
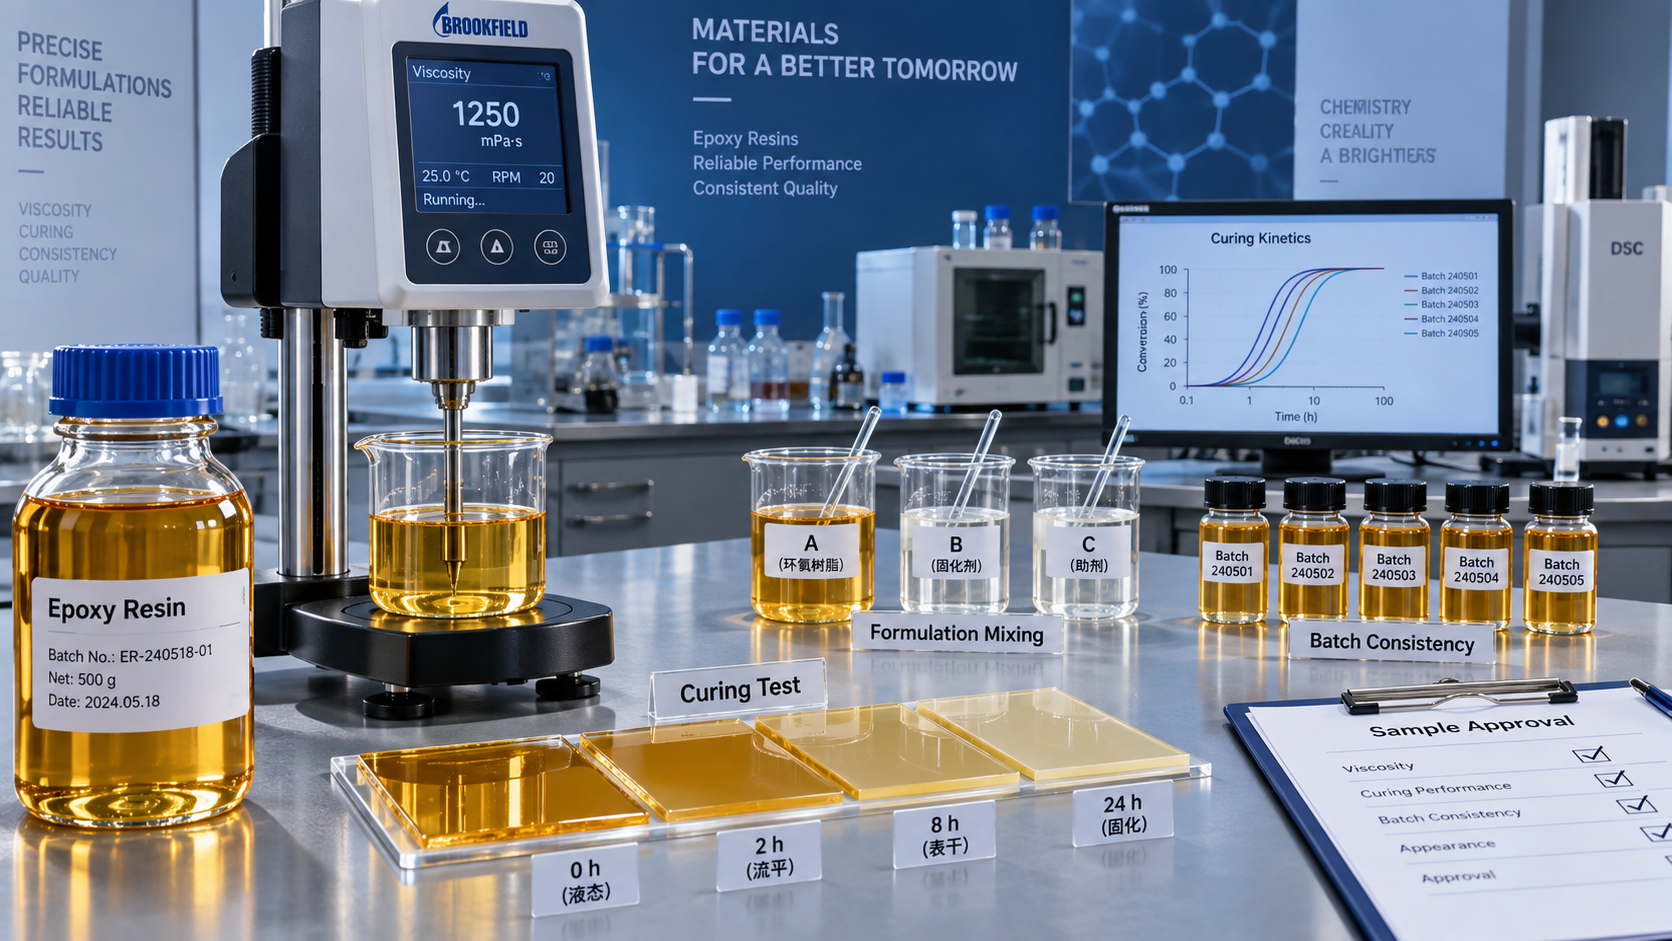
A aprovação de uma amostra de resina epóxi deve ser tratada como uma decisão de desempenho do processo, e não como uma comparação rápida de um certificado de análise. Uma resina pode parecer transparente, estar dentro de uma faixa de viscosidade cotada e ainda causar problemas em aplicações de revestimentos, adesivos, compósitos, fundição ou elétricas. As especificações mais importantes são aquelas que controlam a reatividade, o equilíbrio da formulação, a janela de processamento e a consistência entre uma entrega e outra.
Para a maioria dos compradores, o peso equivalente epóxi, a viscosidade, a cor, o cloreto hidrolisável ou o cloro total, quando aplicável, a umidade e o comportamento de cura constituem o ponto de partida. Sua importância varia conforme o sistema pretendido. Uma resina utilizada em uma formulação de piso de cura rápida não deve ser aprovada pela mesma lógica de uma resina para enrolamento filamentar ou para um composto de encapsulamento de alta tensão.
Comece pela aplicação, não pela ficha técnica
Antes de estabelecer limites de aceitação, defina o que a resina deve fazer após entrar na formulação. A mesma resina epóxi base pode ser viável em um sistema e inadequada em outro, porque o agente de cura, o diluente reativo, o conjunto de pigmentos, a carga de enchimento, a temperatura e os equipamentos de produção afetam o resultado.
Isso é semelhante à pergunta: “Como testar a compatibilidade de um superplastificante de policarboxilato?” Um valor de laboratório isolado raramente responde à questão comercial. O material deve ser testado com os ingredientes reais utilizados a jusante e em condições suficientemente próximas da produção para revelar incompatibilidades. Para resina epóxi, o teste relevante geralmente é um ensaio de formulação pequeno, mas representativo, e não uma inspeção apenas da resina.
Um documento útil para aprovação da amostra deve indicar:
- O grau da resina e o uso final pretendido.
- O agente de cura, acelerador, diluente, carga, pigmento ou reforço a ser usado no ensaio.
- A temperatura de mistura exigida, o método de aplicação e o tempo de processamento permitido.
- As propriedades de desempenho que determinam a aceitação, como velocidade de cura, dureza, adesão, resistência química, comportamento elétrico ou aparência.
- Quais propriedades são controles críticos de liberação e quais são apenas valores de referência.
Sem essa definição, os compradores podem dar ênfase excessiva a propriedades fáceis de medir e deixar de considerar as variáveis que posteriormente levam a lotes rejeitados ou à produção instável.
O peso equivalente epóxi estabelece a base da formulação
O peso equivalente epóxi, normalmente abreviado como EEW, geralmente é a primeira especificação a ser analisada, pois determina a quantidade de agente de cura necessária para o equilíbrio estequiométrico. Ele expressa a massa de resina que contém um equivalente de funcionalidade epóxi. Quando o EEW muda, a dosagem necessária de endurecedor também muda.
Para uma proporção fixa de endurecedor, uma resina com EEW superior ao esperado pode deixar a rede curada com reticulação insuficiente. Um EEW menor pode levar a formulação a excesso de endurecedor ou a uma cura mais rápida e menos controlável. O resultado pode incluir redução das propriedades mecânicas, filmes mais macios, resistência química incompleta, alteração da vida útil da mistura ou variação da exotermia.
Portanto, a pergunta correta para aprovação não é simplesmente se o valor de EEW do fornecedor parece razoável. Trata-se de saber se a variação entre lotes é suficientemente estreita para o método de dosagem e a tolerância da formulação do comprador. Um ajuste manual de laboratório pode ocultar uma faixa que se torna onerosa em uma fábrica que opera com receitas fixas ou dosagem automatizada.
Solicite a faixa de especificação declarada pelo fornecedor e compare-a com a faixa de ajuste permitida pela formulação. Se a adição de endurecedor for ajustada lote a lote, verifique se o método de ajuste é prático, rastreável e rápido o suficiente para a produção. Se o processo utilizar uma proporção fixa, um controle mais rigoroso do EEW geralmente merece maior importância durante a qualificação.
A viscosidade é importante porque controla o processamento, não porque define a qualidade
A viscosidade costuma ser a especificação de resina mais visível em uma avaliação de amostra, mas é fácil interpretá-la de forma excessivamente ampla. Um valor de viscosidade só é significativo quando se compreendem a temperatura de ensaio, o método de ensaio e a condição da resina. As variações de temperatura podem alterar acentuadamente a viscosidade, e um resultado medido em uma temperatura de laboratório pode não prever o comportamento em uma sala de mistura mais quente ou em um armazém mais frio.
Para revestimentos e adesivos, a viscosidade afeta o molhamento, o nivelamento, a resistência ao escorrimento, a pulverização e a incorporação de cargas. Em compósitos, ela influencia a impregnação das fibras e a liberação de ar. Em fundição e encapsulamento, afeta o preenchimento do molde, a remoção de bolhas e a transferência de calor durante a cura.
Portanto, uma amostra deve ser verificada tanto na condição de ensaio declarada quanto na temperatura real de processamento do comprador. Observe mais do que a viscosidade inicial. Registre como a resina se comporta após a adição do endurecedor, diluente, cargas ou pigmentos pretendidos. Uma resina que se mistura suavemente por si só pode engrossar inesperadamente após a adição de carga, enquanto outra pode apresentar fluxo inicial aceitável, mas um aumento de viscosidade inviavelmente rápido durante o período de trabalho.
A viscosidade também deve ser relacionada ao armazenamento. Se uma resina for transportada entre diferentes climas ou mantida em estoque, avalie se a exposição temporária a baixa temperatura provoca cristalização, turvação ou uma alteração persistente de viscosidade. Um material pode passar no teste de uma amostra recém-produzida e ainda assim tornar-se operacionalmente difícil após o transporte ou armazenamento.
O comportamento de cura é onde muitas aprovações de amostras têm sucesso ou fracassam
A resina epóxi não apresenta seu desempenho final até reagir com o sistema de cura selecionado. Isso torna a avaliação da cura mais importante do que apenas a aparência, especialmente quando o comprador utiliza uma mistura proprietária de endurecedores, acelerador ou sistema carregado.
No mínimo, o ensaio deve avaliar o tempo de gel, a vida útil da mistura, o tempo até a resistência de manuseio, a temperatura de cura, a tendência exotérmica e a condição final após a cura. A sequência exata dos testes depende da aplicação, mas o princípio é consistente: medir a janela de processo e a propriedade final.
Uma resina que cura mais rapidamente do que o esperado não é automaticamente melhor. Em um processo de alto rendimento, ela pode melhorar o tempo de ciclo. Em uma fundição grande, revestimento espesso ou operação de laminação manual, a mesma alteração pode criar calor excessivo, bolhas retidas, menor tempo de trabalho ou cura irregular ao longo da seção. Por outro lado, um material mais lento pode melhorar o fluxo e a impregnação, mas atrasar a desmoldagem ou criar um gargalo na linha.
Avalie a amostra usando a proporção de mistura e o programa de cura pretendidos. Evite aprovar uma resina com base apenas em um “melhor resultado” obtido após alterar a dosagem de endurecedor, a temperatura de cura ou o nível de acelerador, a menos que essas alterações sejam aceitáveis para a produção normal. O objetivo é qualificar uma opção de fornecimento repetível, e não otimizar um painel de laboratório isolado.
Busque consistência de cura, não apenas desempenho máximo
Uma placa curada com boa dureza ou adesão é uma evidência útil, mas não comprova que o sistema tenha uma janela de processamento estável. Compare misturas duplicadas e observe se o tempo de gel, o pico exotérmico, o tempo até ficar livre de pegajosidade e a aparência final permanecem próximos. Uma grande variação nesses resultados pode indicar que uma pequena mudança nas propriedades da resina será difícil de controlar em escala.
Para aplicações com condições de serviço exigentes, o teste final deve refletir o modo de falha real. Um revestimento decorativo pode priorizar brilho, estabilidade de cor e fluxo superficial. Um adesivo estrutural pode exigir resistência de união após exposição à umidade ou ao calor. Um composto elétrico pode necessitar de desempenho dielétrico e baixa contaminação iônica. Os critérios de aprovação devem estar vinculados à função do produto, e não a uma lista genérica de propriedades de resina epóxi.
Cor, transparência e umidade podem indicar risco a jusante
A cor é frequentemente especificada por escalas do tipo Gardner ou APHA, conforme a resina e a prática local. Ela é diretamente relevante para revestimentos transparentes, sistemas de piso de cores claras, fundições decorativas e formulações com carga limitada de pigmento. Mesmo quando a cor não é um requisito visível ao cliente, uma alteração inesperada pode indicar oxidação, histórico de armazenamento, variação de matéria-prima ou contaminação.
As verificações visuais devem incluir transparência, partículas em suspensão, turvação, partículas de gel e evidências de cristalização. Essas observações não substituem os testes analíticos, mas podem revelar rapidamente uma amostra que não é representativa de um material comercial limpo e estável.
A umidade merece atenção quando o agente de cura ou a aplicação é sensível à umidade. A água pode contribuir para defeitos superficiais, branqueamento amínico, redução de adesão, bolhas ou comportamento de cura inconsistente, dependendo do sistema. O nível aceitável deve ser definido pela formulação completa, em vez de ser copiado de um grau de resina não relacionado. Um nível de umidade tolerável em um composto robusto com carga pode ser inaceitável em um revestimento transparente ou sistema de isolamento elétrico.
Verifique as especificações relacionadas a impurezas quando o uso final as exigir
Nem todas as aplicações de epóxi exigem os mesmos controles de impurezas. Contudo, cloreto hidrolisável, cloro total, contaminação iônica e parâmetros relacionados podem se tornar importantes em aplicações elétricas, eletrônicas, sensíveis à corrosão e de alta confiabilidade. Esses valores podem afetar o comportamento de isolamento, o risco de corrosão, a química de cura ou a confiabilidade de longo prazo em serviço.
Os compradores devem evitar tratar uma especificação de resina de uso geral como automaticamente adequada para uma aplicação de alta confiabilidade. Se o produto acabado tiver um requisito interno para cloretos, extratáveis, resíduos iônicos ou baixa contaminação, determine se o método de ensaio da resina e o limite informado realmente estão alinhados a esse requisito. Métodos diferentes podem produzir valores que não são diretamente comparáveis.
A mesma precaução se aplica ao teor de solvente residual ou de voláteis quando uma formulação for sensível a odor, defeitos de filme, porosidade ou emissões. Um certificado padrão do fornecedor pode não incluir todos os itens necessários para um uso especializado a jusante. Essas adições devem ser acordadas antes da qualificação comercial, e não após o surgimento de um problema de produção.
A documentação regulatória deve ser analisada juntamente com a amostra
O desempenho físico e a conformidade são trilhas de aprovação distintas. Uma resina pode ter bom desempenho em uma formulação de laboratório e ainda ser inadequada para um mercado-alvo se sua documentação não atender às obrigações regulatórias, dos clientes ou relativas a substâncias restritas do comprador.
Para uma cadeia de suprimentos de exportação, os compradores normalmente precisam confirmar a identidade da resina, a documentação de segurança, a classificação para transporte quando aplicável, a situação em inventários químicos específicos de cada país e a disponibilidade das declarações exigidas pelo mercado do produto acabado. Os documentos exatos dependem do destino e do uso. Aplicações em contato com alimentos, médicas, de consumo, eletrônicas e industriais podem ter expectativas muito diferentes.
Não presuma que uma ficha de dados de segurança estabelece todas as declarações de conformidade a jusante. Ela é elaborada principalmente para comunicação de perigos. Declarações de composição do produto, declarações de substâncias e evidências de conformidade específicas da aplicação podem exigir análise separada. Quando uma declaração depender do artigo curado, e não apenas da resina líquida, avalie todo o sistema, incluindo endurecedor, aditivos, pigmentos e condições de processamento.
Aprove o grau comercial, não apenas a amostra de laboratório
Uma amostra pode ser tecnicamente aceitável, mas ainda insuficiente para aprovação se sua identidade de produção não estiver clara. Confirme se ela representa a produção comercial rotineira, um lote piloto, estoque retido ou um lote especialmente selecionado. Isso é particularmente importante quando o material é adquirido internacionalmente e o comprador espera fornecimento repetido ao longo de múltiplos ciclos de compra.
A ficha de especificação deve definir o grau, os métodos de ensaio, as faixas de aceitação, a embalagem, as condições de armazenamento, a vida útil e a rastreabilidade do lote. Para propriedades que afetam fortemente a formulação, concorde sobre o que ocorre quando um lote fica próximo de qualquer extremidade da faixa declarada. Uma faixa ampla do fornecedor pode ser comercialmente válida e, ainda assim, ser ampla demais para uma formulação específica.
Uma sequência prática de qualificação consiste em testar a amostra inicial e, em seguida, verificar um ou mais lotes posteriores utilizando um plano de testes reduzido, mas direcionado. Os lotes de acompanhamento não precisam repetir todos os testes de desenvolvimento, mas devem confirmar as propriedades com maior probabilidade de perturbar a produção: EEW, viscosidade, cor, resposta de cura e qualquer controle de impureza específico da aplicação.
A aprovação da amostra torna-se confiável quando o comprador consegue responder claramente a três perguntas: a resina está quimicamente dentro da faixa de controle da formulação? Ela é processada de forma previsível com o sistema de cura pretendido? O fornecedor consegue documentar e reproduzir o mesmo grau comercial ao longo do tempo? Quando essas respostas são sustentadas por testes definidos, em vez de uma primeira impressão favorável, a decisão de aprovação é muito mais defensável.
Envie sua consulta hoje