Navegação rápida de produtos
Solicite um orçamento
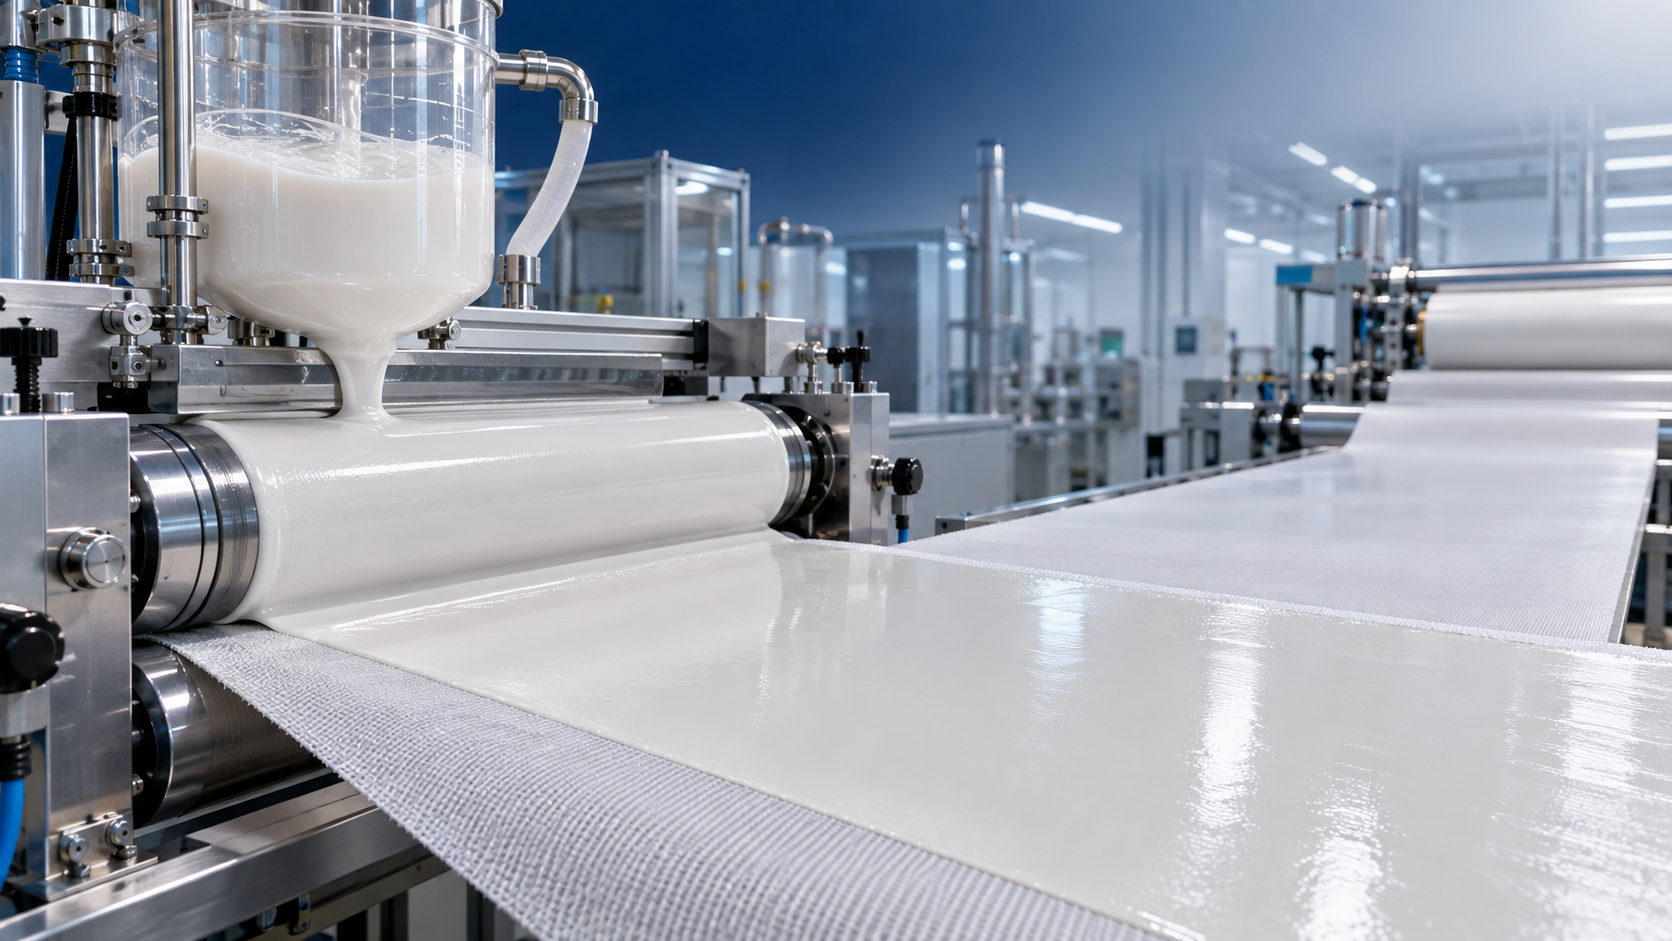
A melhor classificação de resina de pasta de PVC para uma aplicação de revestimento raramente é aquela com o menor preço cotado ou a maior viscosidade nominal. É a classificação que produz um plastisol estável no nível de sólidos exigido, aplica-se de forma limpa na linha escolhida e proporciona o toque, a cobertura, a adesão e a durabilidade necessários após a fusão.
Para a maioria dos trabalhos de revestimento, uma resina de pasta de PVC por emulsão de viscosidade média é o ponto de partida prático. Ela oferece um equilíbrio viável entre absorção de plastificante, dispersão e controle da gramatura do revestimento. No entanto, revestimentos têxteis, couro artificial, pisos, revestimentos de parede, correias transportadoras e revestimentos industriais de proteção não impõem as mesmas exigências à resina. Uma classificação que apresenta bom desempenho em uma formulação têxtil de aplicação por faca sobre rolo pode ser inadequada para um revestimento de alta espessura ou uma camada de couro espumado.
Portanto, a pergunta não deve ser respondida com uma única designação universal de resina. Os compradores devem primeiro definir o processo de revestimento e o desempenho esperado do artigo acabado e, em seguida, comparar as classificações de resina por meio de uma formulação representativa e de um teste de processamento.
Comece pelo processo de revestimento, não pelo nome da resina
A resina de pasta de PVC é selecionada conforme seu comportamento após a mistura com plastificante, estabilizantes, pigmentos, cargas e aditivos. O plastisol resultante deve permanecer manejável durante o armazenamento e o transporte, fluir corretamente durante a aplicação e fundir-se em um filme uniforme sob as condições de aquecimento disponíveis.
O equipamento de revestimento restringe significativamente a faixa de viscosidade aceitável. Um plastisol para impressão rotativa por tela precisa de reologia controlada e liberação suave através da tela. O revestimento por faca requer nivelamento previsível e corpo suficiente para evitar penetração excessiva em um substrato de tecido. O revestimento por rolo pode exigir um equilíbrio diferente entre fluidez e espessura de filme. O revestimento por imersão e a moldagem por slush geralmente favorecem classificações capazes de formar uma camada uniforme sem espessamento prematuro.
Uma primeira distinção útil é entre classificações de resina de pasta de baixa, média e alta viscosidade. Essas categorias não são totalmente intercambiáveis, pois os fornecedores podem utilizar diferentes métodos de ensaio, sistemas de plastificantes e condições de reporte. Ainda assim, fornecem uma orientação prática para a triagem inicial.
Para um comprador que pergunta qual classificação é a “melhor”, a resina de viscosidade média costuma ser a candidata inicial mais segura para a produção geral de revestimentos. Ela não deve ser tratada como uma escolha final automática. A reologia do composto completo importa mais do que o valor de viscosidade da resina seca isoladamente.
A estrutura das partículas e a absorção de plastificante afetam o comportamento do revestimento
A resina de pasta de PVC é normalmente produzida por polimerização em emulsão ou por polimerização em microsuspensão. Ambas podem ser utilizadas em formulações de revestimento, mas as características de suas partículas influenciam a mistura, o desenvolvimento da viscosidade, a liberação de ar, a fusão e a qualidade da superfície. Uma especificação de compra que diga apenas “resina de pasta de PVC” deixa margem excessiva para variações de desempenho.
Uma distribuição de partículas fina e relativamente uniforme geralmente favorece a formação de plastisol homogêneo e uma superfície de revestimento mais uniforme. Partículas grossas, aglomerados ou morfologia inconsistente das partículas podem criar defeitos visíveis após a fusão: rugosidade, poros, géis, brilho irregular ou desenvolvimento de cor com aparência fraca. Esses defeitos podem ser atribuídos aos pigmentos, às cargas ou à linha de revestimento quando a própria resina está contribuindo para o problema.
A absorção de plastificante merece o mesmo nível de atenção. Uma resina com alta absorção pode favorecer formulações flexíveis e ajudar a aumentar a viscosidade, mas também pode exigir controle mais rigoroso da seleção do plastificante e da ordem de adição. Se o composto engrossar muito rapidamente após a mistura, os operadores podem perder a janela de processamento antes do início do revestimento. Se a viscosidade aumentar de forma imprevisível durante o armazenamento, a gramatura do revestimento e a aparência da superfície se tornam difíceis de controlar.
Sempre que possível, os compradores devem solicitar dados de viscosidade que reflitam o sistema de plastificante pretendido. Uma viscosidade informada, medida com um plastificante padrão, nem sempre pode prever o comportamento com outro. O mesmo se aplica a formulações com carga substancial de enchimento, material reciclado, retardantes de chama, agentes expansores ou plastificantes especiais. Essas adições podem alterar o comportamento do plastisol a ponto de uma comparação de resinas baseada apenas na ficha técnica do fornecedor se tornar enganosa.
Combine a classificação com os requisitos do revestimento acabado
Couro artificial e têxteis revestidos geralmente exigem uma resina que favoreça a formação de filme liso, boa flexibilidade, cor estável e uma superfície capaz de receber gravação em relevo ou camadas de acabamento subsequentes. Para uma camada de base compacta, a resina deve umedecer e ancorar-se ao tecido sem atravessá-lo excessivamente. Para uma camada de acabamento, a aparência, o controle de brilho e a resistência a defeitos superficiais tornam-se mais importantes. Camadas espumadas introduzem requisitos adicionais, pois o plastisol deve permanecer estável por tempo suficiente para uma expansão controlada e manter uma estrutura celular adequada durante a fusão.
Em pisos, revestimentos de parede e revestimentos de tecidos industriais pesados, o filme desejado pode ser mais espesso e conter mais carga. A resina precisa tolerar a formulação exigida sem aumento excessivo de viscosidade ou fusão deficiente ao redor das partículas de carga. Uma classificação de baixa viscosidade pode parecer atraente para a mistura, mas pode dificultar a manutenção da espessura do filme em substratos verticais ou texturizados. Por outro lado, uma resina de viscosidade excessivamente alta pode causar nivelamento ruim e deixar marcas de aplicação.
Os revestimentos de proteção geralmente dão maior ênfase à adesão, resistência à abrasão, resistência química ou durabilidade sob flexão. A seleção da resina continua sendo importante, mas não pode compensar um substrato incompatível, um primer inadequado, uma escolha incorreta de plastificante ou uma fusão insuficiente. Quando ocorrem falhas de adesão, mudar para uma classificação de resina de pasta de PVC “mais resistente” não é necessariamente a resposta correta. A interface entre substrato, pré-tratamento, primer e camada de PVC deve ser analisada em conjunto.
Para aplicações em que o revestimento entrará em contato com a pele, componentes de embalagens relacionados a alimentos, artigos médicos ou bens de consumo rigorosamente regulamentados, a classificação da resina é apenas uma parte do controle de conformidade. A formulação completa, incluindo plastificantes, estabilizantes, pigmentos e auxiliares de processamento, deve ser avaliada em relação aos requisitos do mercado e do uso final. Uma resina base em conformidade não torna compatível um composto que, de outra forma, seja inadequado.
Não escolha apenas com base na viscosidade inicial
A viscosidade inicial do plastisol é importante porque afeta a mistura e o revestimento, mas a estabilidade da viscosidade costuma ser mais valiosa na produção. Um composto que começa com a viscosidade desejada, mas aumenta acentuadamente após um ou dois dias, pode gerar material rejeitado, gramatura de revestimento inconsistente e reformulação de emergência na linha.
O comportamento da viscosidade durante o armazenamento depende da resina, do plastificante, da temperatura, da energia de mistura, do sistema de cargas e dos aditivos. Ele deve ser avaliado durante o intervalo de tempo esperado entre a composição e o uso, e não apenas imediatamente após a mistura. Isso é especialmente relevante para cadeias de suprimentos de exportação, nas quais o material pode ser armazenado antes da formulação e, depois, mantido novamente antes da produção. Uma resina tecnicamente aceitável em um teste de laboratório no mesmo dia pode ser operacionalmente difícil em um ciclo de produção mais longo.
Outras verificações de processamento devem incluir qualidade da dispersão, liberação de ar, teor de partículas de gel, nivelamento do revestimento, resposta à fusão e consistência após o aquecimento. Para tecido revestido, o controle de penetração e a resistência de ligação são essenciais. Para superfícies decorativas, brilho, uniformidade de cor, definição de impressão e resposta à gravação em relevo podem ter maior peso. A especificação deve refletir essas prioridades, em vez de depender de um código genérico de classificação de resina.
Uma abordagem prática de qualificação para compradores
Antes de aprovar uma resina de pasta de PVC para a produção regular de revestimentos, utilize a mesma formulação e as mesmas condições de linha que são comercialmente relevantes. Pequenas alterações na proporção de plastificante ou no nível de carga podem ocultar diferenças entre classificações em uma amostra de laboratório; por isso, o teste deve se assemelhar o máximo possível ao composto de produção pretendido.
- Defina o método de aplicação, a gramatura-alvo do revestimento, o substrato, as condições de fusão e as propriedades exigidas do filme antes de solicitar amostras.
- Compare as classificações de resina com a mesma formulação, em vez de alterar diversas variáveis ao mesmo tempo.
- Meça a viscosidade inicial e a viscosidade após o intervalo de armazenamento esperado.
- Verifique o filme úmido aplicado quanto ao nivelamento, poros, penetração no substrato e consistência de espessura.
- Avalie o revestimento fundido quanto à aparência, flexibilidade, adesão, odor quando relevante e propriedades de resistência exigidas pelo uso final.
- Confirme a consistência entre lotes, a condição da embalagem, a documentação técnica e a confiabilidade da entrega antes de passar do volume de teste ao fornecimento regular.
Também é sensato acordar o método de ensaio por trás de cada especificação de compra. Viscosidade, matéria volátil, características das partículas e limites de impurezas podem parecer semelhantes em documentos de diferentes fornecedores, embora sejam medidos sob condições distintas. Métodos de ensaio claros reduzem disputas quando um material se comporta de modo diferente do esperado.
Quando uma classificação diferente é a melhor resposta
Uma classificação de menor viscosidade pode ser a melhor escolha quando forem necessários umedecimento rápido, detalhes finos ou penetração controlada no substrato. Ela também pode reduzir a necessidade de diluição agressiva, o que pode ajudar a preservar o desempenho do filme. A contrapartida é que a formulação pode precisar de modificadores reológicos ou ajustes de processo para evitar fluidez excessiva.
Uma classificação de maior viscosidade pode ser justificada para revestimentos espessos, aplicação vertical, gravação profunda em relevo ou formulações que necessitam de mais corpo antes da fusão. Ela também pode ser adequada para alguns sistemas espumados, desde que a expansão, a gelificação e o acabamento superficial sejam testados em conjunto. A viscosidade mais alta não deve ser usada simplesmente para corrigir uma formulação mal projetada; ela pode criar problemas de mistura e bombeamento que custam mais do que o benefício aparente.
Classificações baseadas em microsuspensão podem merecer avaliação quando for necessário determinado acabamento superficial, perfil de baixa viscosidade ou resposta de processamento. Sua adequação depende da formulação específica e deve ser estabelecida por teste, e não presumida apenas pela rota de produção.
Para muitos compradores, a melhor decisão é qualificar duas classificações: uma classificação principal otimizada para a produção normal e uma alternativa aprovada com comportamento de processamento comparável. Isso é particularmente útil quando os cronogramas de revestimento são sensíveis a interrupções de fornecimento ou quando a logística de exportação cria tempos de reposição mais longos. A alternativa deve ser efetivamente testada; uma descrição semelhante no papel não é suficiente.
A resposta mais confiável é, portanto, condicional: escolha uma resina de pasta de PVC consistente, de viscosidade média, para trabalhos gerais de revestimento e só migre para viscosidade menor ou maior quando o processo de aplicação e os requisitos do filme acabado justificarem isso. Um teste de formulação bem definido revelará mais do que uma designação ampla de classificação e mostrará se a resina sustenta uma produção repetível, em vez de apenas uma primeira amostra aceitável.
Envie sua consulta hoje