Navegação rápida de produtos
Solicite um orçamento
Qual viscosidade de fluido de silicone é necessária para desmoldagem?
Não existe uma única viscosidade de fluido de silicone “correta” para desmoldagem. Na produção prática, o grau adequado é aquele que forma uma película contínua no molde, libera a peça de forma limpa e não cria resíduos evitáveis, defeitos de superfície ou problemas de adesão nas etapas posteriores. Um fluido que funciona bem em um molde simples de compressão de borracha pode falhar completamente em um molde de injeção estreito, de alta temperatura, com nervuras profundas e áreas de ventilação restritas.
Para a maioria dos operadores, a seleção da viscosidade começa com uma simples relação de compromisso. Fluidos de Silicone de baixa viscosidade espalham-se rapidamente e alcançam facilmente superfícies detalhadas do molde, mas sua película desmoldante pode ser fina e de curta duração. Graus de maior viscosidade permanecem no lugar por mais tempo e normalmente oferecem lubrificação mais duradoura, porém podem ser mais difíceis de atomizar, podem se acumular nos cantos e transferir óleo em excesso para o artigo moldado se aplicados sem cuidado.
Portanto, a questão prática não é apenas “Qual cSt devo comprar?”. Ela é: de quanta durabilidade de desmoldagem este molde precisa, como o fluido é aplicado e quão limpa a peça acabada deve permanecer?
Comece pelo processo de moldagem, não pelo número da viscosidade
A viscosidade do fluido de silicone é normalmente expressa em centistokes, ou cSt. Números menores indicam um fluido mais fino e mais móvel; números maiores indicam um material mais espesso. Isso fornece ao operador uma informação útil, mas não prevê por si só o desempenho de desmoldagem. A mesma viscosidade nominal pode se comportar de forma diferente conforme a temperatura do molde, o acabamento superficial, a diluição, os aditivos e o material moldado.
Como ponto de partida prático, fluidos de viscosidade muito baixa são frequentemente considerados quando o molhamento rápido e a cobertura por pulverização fina são mais importantes. Graus de viscosidade média são usados com frequência para aplicações gerais de desmoldagem, pois equilibram cobertura e durabilidade da película. Óleos de silicone de alta viscosidade são mais relevantes quando o molde é exigente, a peça tende a aderir ou são esperados ciclos repetidos antes da reaplicação. Essas são categorias iniciais, e não prescrições universais.
Para um molde limpo e aberto que produz peças relativamente simples, um fluido de baixa viscosidade pode ser totalmente adequado. Se o fluido for aplicado com um pano sem fiapos em vez de pulverizado, o operador geralmente pode usar uma viscosidade um pouco maior, pois a atomização deixa de ser o fator limitante. Por outro lado, um molde com ventilação fina, machos delgados, cavidades profundas ou textura fosca geralmente precisa, antes de tudo, de excelente molhamento. Escolher um óleo extremamente espesso nessa situação pode deixar áreas sem proteção, mesmo que o material pareça “mais lubrificante” no recipiente.
Como a geometria do molde altera a decisão
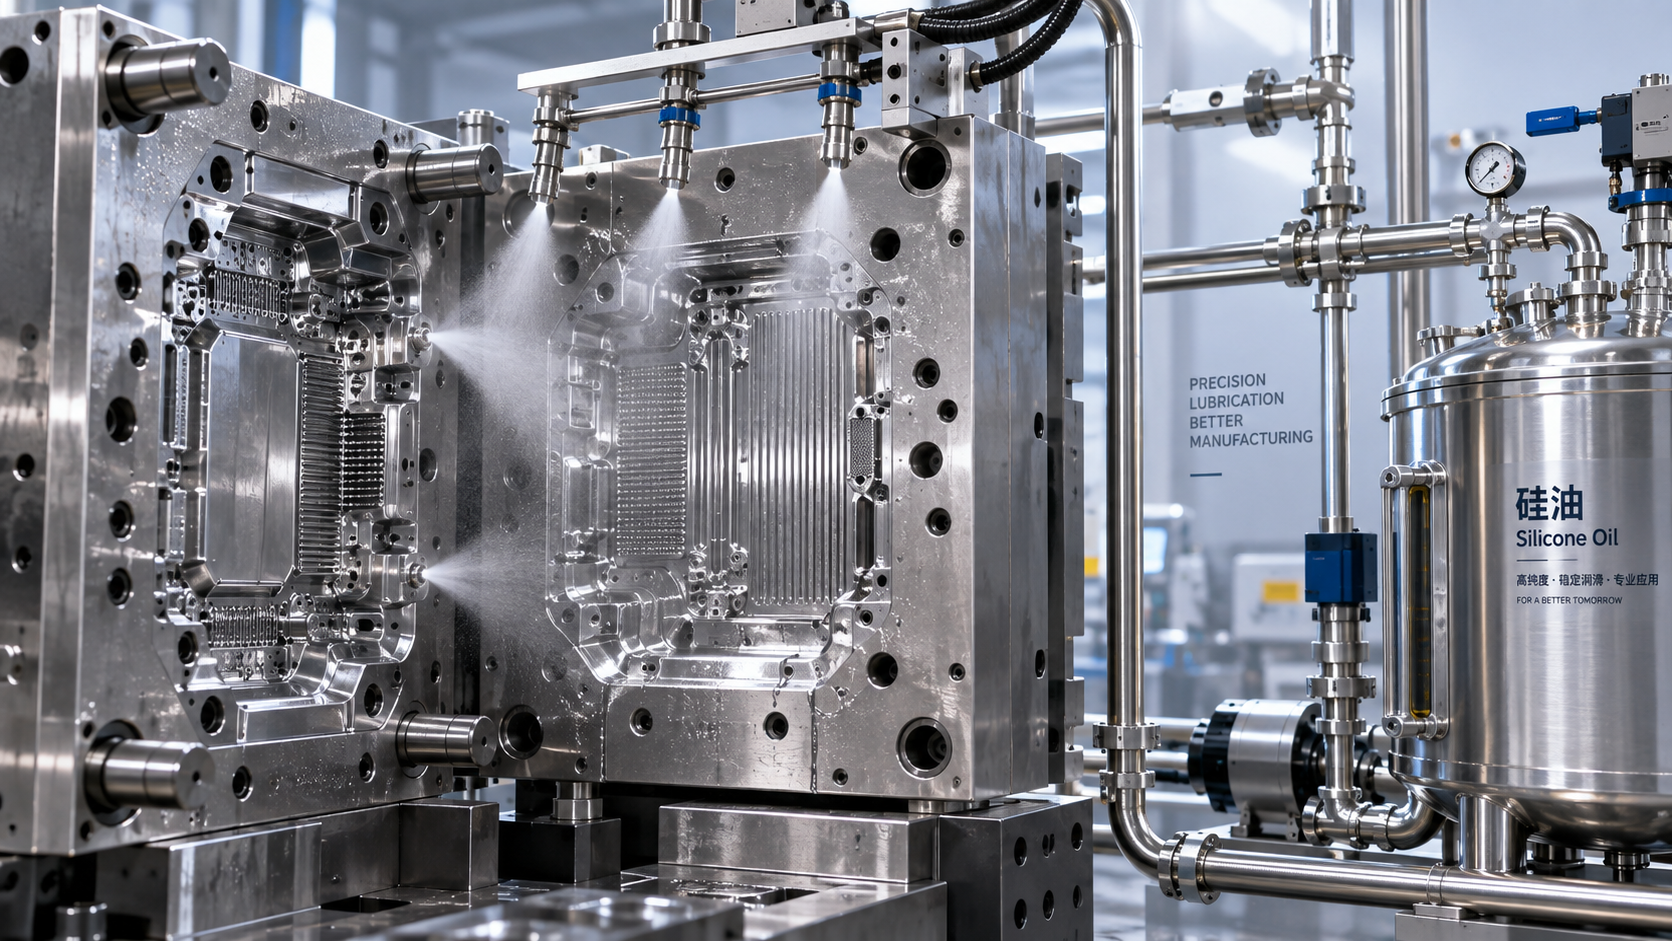
A geometria do molde é um dos aspectos mais negligenciados na seleção de agentes desmoldantes. Superfícies planas são tolerantes. Extrações profundas, cantos vivos, logotipos gravados, nervuras, reentrâncias e canais estreitos não são. Um fluido de silicone fino pode alcançar essas áreas rapidamente, especialmente quando aplicado como uma névoa controlada. Porém, o fluido fino também pode escorrer de superfícies verticais ou ser deslocado após apenas alguns ciclos.
Se a aderência ocorrer apenas em uma área localizada, mudar todo o processo para um óleo de silicone mais espesso geralmente é a reação inicial errada. Verifique se a causa real é cobertura incompleta, revestimento danificado, acúmulo de resina, ventilação inadequada, ângulo de desmoldagem desfavorável ou desequilíbrio de temperatura. A química de desmoldagem pode compensar alguns problemas de processo, mas não se deve esperar que ela resolva um problema mecânico do molde.
Moldes texturizados ou atacados quimicamente merecem atenção especial. Um fluido de alta viscosidade pode ficar retido na textura e suavizar gradualmente a definição superficial pretendida da peça moldada. Para componentes de consumo visíveis, isso pode ser mais problemático do que uma aderência ocasional. Um produto de menor viscosidade, aplicado em camadas muito leves com frequência controlada, costuma ser mais fácil de gerenciar quando a aparência da superfície é crítica.
Combine o fluido com o material moldado e os requisitos de pós-processamento
O material moldado determina quanta assistência de desmoldagem é necessária e quanta contaminação por silicone pode ser tolerada. Compostos de borracha, termofixos, materiais compósitos, sistemas de poliuretano e alguns plásticos carregados podem exigir uma película desmoldante mais duradoura do que a moldagem termoplástica convencional. No entanto, “mais duradoura” não deve significar automaticamente “maior viscosidade”. A compatibilidade e o comportamento de transferência são igualmente importantes.
Resíduos de silicone podem interferir na impressão, pintura, revestimento, colagem adesiva, metalização e em algumas operações secundárias de montagem. Quando uma peça será pintada ou colada posteriormente, o agente desmoldante deve ser avaliado levando em conta essa etapa subsequente. Um molde pode desmoldar perfeitamente, mas o item acabado pode falhar mais tarde porque uma camada de silicone quase invisível impede uma boa adesão. Nesses casos, uma taxa mínima de aplicação, uma química de menor transferência ou um sistema desmoldante sem silicone podem ser mais adequados.
Aplicações finais em contato com alimentos, cosméticos, produtos farmacêuticos ou outros usos regulamentados exigem uma análise separada. Os operadores não devem presumir que um fluido de silicone utilizado na moldagem industrial geral é aceitável para toda aplicação regulamentada. A formulação relevante, o uso pretendido, os requisitos locais, o procedimento de limpeza e a documentação devem ser verificados antes que o material entre em produção.
O método de aplicação pode importar mais do que uma diferença de 100 cSt
Um fluido adequado aplicado de forma inadequada ainda causará defeitos. A aplicação por pulverização geralmente favorece materiais de menor viscosidade ou uma formulação projetada para atomizar de forma consistente. Se a pulverização produzir gotas em vez de uma névoa fina e uniforme, poderão surgir pontos espessos perto de entradas, cantos e bordas do molde. Esses pontos podem provocar variação de brilho, marcas de óleo ou transferência excessiva para a peça.
A aplicação com pano e pincel permite maior controle, especialmente em moldes grandes ou em áreas problemáticas limitadas. Também torna os fluidos de viscosidade média e alta mais viáveis. A desvantagem é a variação entre operadores: uma pessoa pode deixar uma película quase invisível, enquanto outra pode aplicar material suficiente para gerar acúmulo após alguns ciclos. Para obter repetibilidade, vale a pena definir a ferramenta de aplicação, a quantidade aproximada, as superfícies-alvo e o critério de reaplicação, em vez de deixar a decisão inteiramente ao julgamento individual.
Para sistemas automatizados, avalie a viscosidade na temperatura real de fornecimento, e não apenas à temperatura ambiente em uma ficha técnica do produto. Bombeabilidade, pressão da linha, projeto do bico e padrão de pulverização afetam o resultado. Um fluido que se desloca bem em uma área de produção aquecida pode tornar-se lento em um armazém mais frio ou durante a partida no inverno.
A temperatura e o tempo de ciclo alteram a faixa prática de viscosidade
Moldes quentes reduzem a espessura aparente dos óleos de silicone. Um grau que parece pesado durante o manuseio manual pode tornar-se muito móvel quando atinge a superfície do molde. Isso pode melhorar a cobertura, mas também pode aumentar a migração, o risco de fumaça devido à contaminação ou degradação em outras partes do sistema e o movimento de resíduos em direção às linhas de partição. A película desmoldante deve ser avaliada na temperatura normal de produção, e não após um teste a frio em um molde inativo.
Tempos de ciclo rápidos podem criar outro equívoco. Quando um agente desmoldante parece falhar após vários ciclos curtos, o problema pode ser tempo insuficiente para que a película se estabeleça uniformemente, e não viscosidade insuficiente. Por outro lado, ciclos longos e quentes podem remover uma película fina mais rapidamente e justificar um grau mais duradouro. Observar o molde após o primeiro ciclo raramente é suficiente; os operadores devem inspecionar o comportamento de desmoldagem depois que o processo estiver estabilizado.
Uma forma prática de testar Fluidos de Silicone sem interromper a produção
O teste mais útil é controlado e de pequena escala. Selecione duas ou três viscosidades candidatas, em vez de encomendar uma ampla variedade. Mantenha a resina ou composto, a temperatura do molde, o tempo de cura ou resfriamento, a ferramenta de aplicação e o método do operador o mais consistentes possível. Em seguida, compare os materiais durante ciclos suficientes para revelar acúmulo ou redução no desempenho de desmoldagem.
- Facilidade de aplicação: O fluido molha as superfícies necessárias sem escorrer ou se acumular?
- Força e consistência de desmoldagem: As peças saem de forma limpa durante uma produção normal, e não apenas nos primeiros ciclos?
- Aparência da peça: Verifique brilho, definição da textura, manchas, marcas oleosas e contaminação ao redor das bordas.
- Condição do molde: Observe resíduos em respiros, cantos, áreas de ejetores e superfícies texturizadas.
- Compatibilidade posterior: Se a peça será pintada, impressa ou colada, inclua essa verificação no teste.
Não avalie o consumo apenas pela frequência de aplicação do produto. Um fluido mais espesso pode exigir menos aplicações, mas gerar mais trabalho de limpeza. Um fluido mais fino pode requerer uso mais frequente, mas deixar menos resíduos e proporcionar melhor qualidade de acabamento. A melhor escolha econômica geralmente é aquela com a menor interrupção total, incluindo peças rejeitadas, limpeza de moldes, mão de obra e retrabalho posterior.
Não confunda aditivos de formulação com agentes desmoldantes de silicone
No trabalho de formulação química, os operadores às vezes encontram lubrificantes, surfactantes, dispersantes, plastificantes e auxiliares de processamento que influenciam indiretamente o fluxo ou o comportamento de desmoldagem. Esses materiais não devem ser automaticamente substituídos por Fluidos de Silicone. Sua química, resposta à água, comportamento térmico, perfil de resíduos e interação com o substrato moldado podem ser muito diferentes.
Por exemplo,Polietilenoglicol CAS#25322-68-3 é um material químico distinto utilizado em formulações industriais, incluindo aplicações que envolvem dispersão, emulsificação, controle de viscosidade e processamento. Suas características relatadas incluem solubilidade em água e comportamento higroscópico, que são materialmente diferentes do comportamento esperado de um fluido típico de silicone para desmoldagem. Ele pode ser relevante em uma discussão sobre formulação, mas não deve ser selecionado como substituto direto de um agente desmoldante de silicone sem testes de compatibilidade e uma compreensão clara do objetivo do processo.
A consistência do fornecimento faz parte da seleção de viscosidade
Para compras de produtos químicos voltadas à exportação, a consistência entre entregas importa quase tanto quanto a amostra inicial. Um processo de desmoldagem ajustado para uma viscosidade pode tornar-se instável se o fluido fornecido variar em comportamento de fluxo, limpeza, condição da embalagem ou documentação. Isso é especialmente relevante quando a produção está distribuída entre países e o material precisa percorrer longas cadeias de suprimento.
Fornecedores como a Huafeng Chemical, que opera a partir da consolidada base de fabricação e comércio químico de Shandong, frequentemente são solicitados não apenas por um grau de produto, mas também por comunicação ágil, gestão estável de exportações e informações técnicas de suporte. Antes de aprovar um grau, confirme as condições do teste de viscosidade, o método de identificação de lote, as recomendações de armazenamento, a adequação da embalagem e os documentos exigidos no destino. Um valor cotado sem esses detalhes pode ser enganoso.
Para o trabalho de rotina, comece com um fluido de silicone de baixa ou média viscosidade quando cobertura e aparência forem as prioridades. Aumente a viscosidade somente quando os testes demonstrarem que a película desmoldante realmente não está durando o suficiente. Se o molde estiver quente, tiver textura profunda, for difícil de limpar ou passar por pintura ou colagem posteriormente, teste o processo completo em vez de selecionar apenas pela viscosidade. É assim que os operadores evitam o ciclo comum de resolver a aderência hoje e criar problemas de resíduos amanhã.
Envie sua consulta hoje