Navegação rápida de produtos
Solicite um orçamento
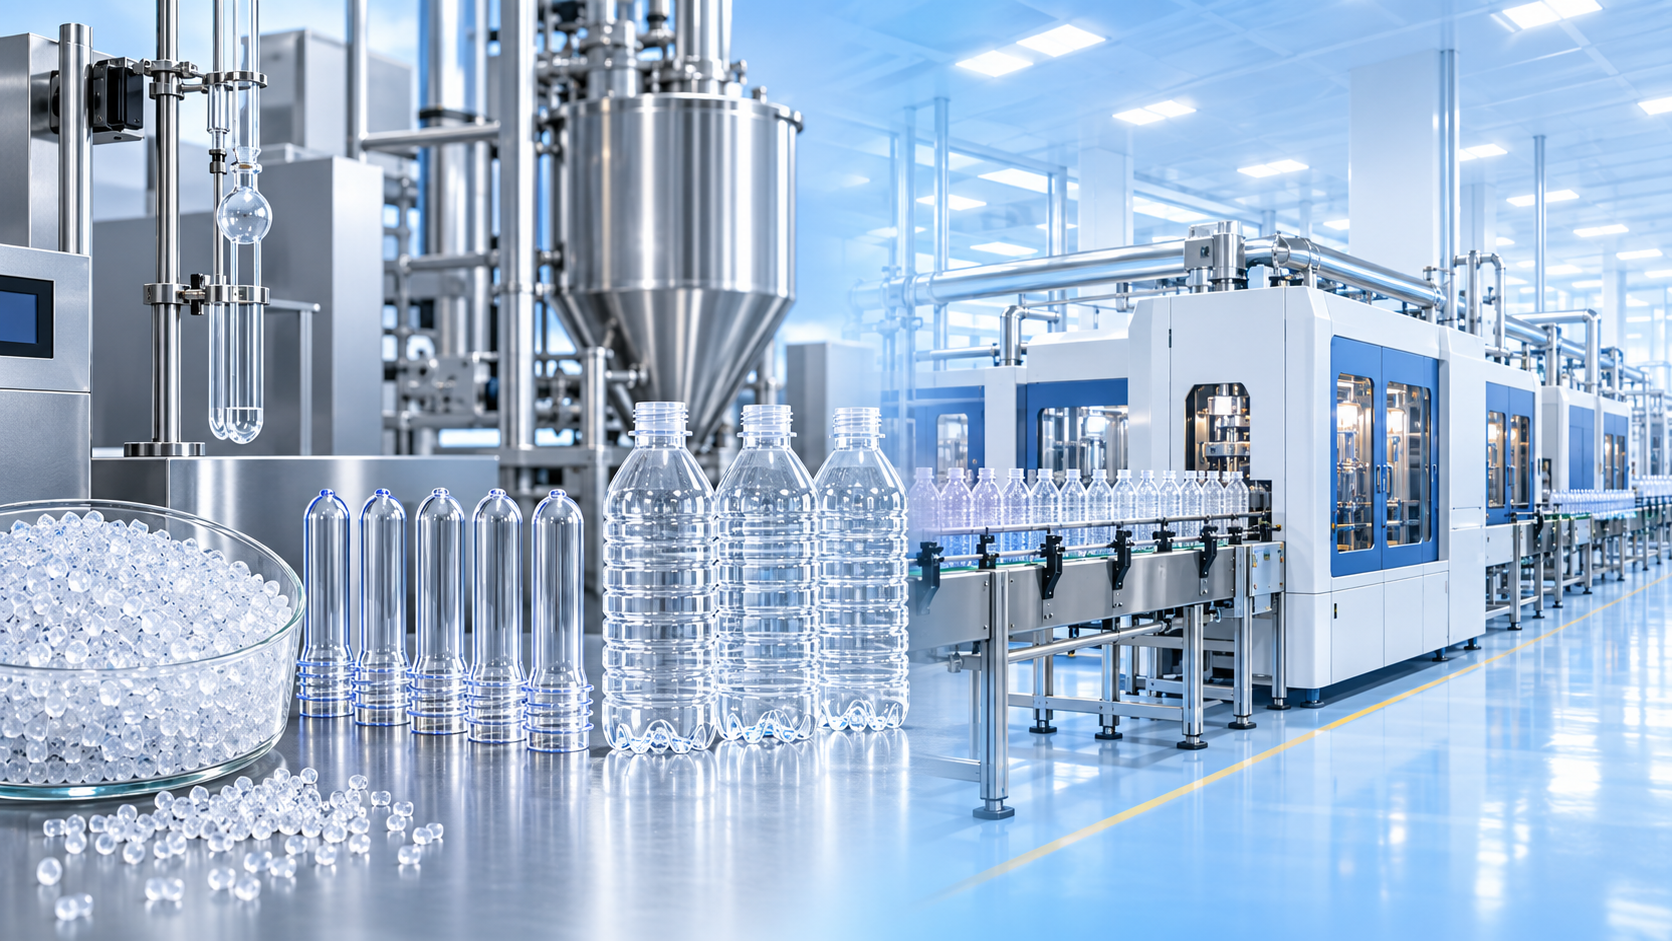
Para avaliadores técnicos que selecionam resina PET para a produção de garrafas, a viscosidade intrínseca (IV) é mais do que um número em um certificado de análise. É um indicador prático do peso molecular do polímero, do comportamento do fundido, da resposta à moldagem por estiramento-sopro e da capacidade final da garrafa de suportar o envase, a distribuição e o uso pelo consumidor. Uma resina que parece aceitável apenas pelo preço pode posteriormente revelar problemas como processamento instável de pré-formas, baixo desempenho de resistência à carga vertical, turbidez excessiva ou consumo desnecessário de material.
No tereftalato de polietileno grau garrafa, a IV correta ajuda a conciliar objetivos concorrentes: processamento rápido versus resistência do fundido, redução de peso versus rigidez, transparência versus durabilidade e eficiência de produção versus margem de segurança no uso final. Portanto, o “melhor” grau não é universalmente o material com a IV mais alta. É o grau cuja arquitetura molecular se adequa ao projeto da garrafa, às condições de conformação, à categoria do produto e aos requisitos de qualidade.
Viscosidade intrínseca: uma medição molecular com consequências no chão de fábrica
A viscosidade intrínseca descreve a contribuição das moléculas de PET dissolvidas para a viscosidade de uma solução diluída sob condições de ensaio especificadas. Como cadeias poliméricas mais longas geralmente aumentam a viscosidade da solução, a IV é comumente utilizada como uma medida indireta do peso molecular médio. Para a resina PET, uma IV mais alta normalmente significa cadeias mais longas, maior entrelaçamento entre moléculas e maior resistência à deformação no fundido e na embalagem final.
Essa distinção é importante porque uma garrafa não é simplesmente moldada; ela é criada por meio de uma sequência de eventos térmicos e mecânicos. A resina é seca, fundida, injetada em pré-formas, reaquecida, estirada axial e radialmente e, então, soprada contra a superfície de um molde. Cada etapa impõe uma exigência diferente ao polímero. A IV influencia a forma como o material flui durante a moldagem por injeção e a eficácia com que desenvolve orientação molecular durante a moldagem por estiramento-sopro.
A resina PET comercial grau garrafa é frequentemente discutida em faixas de IV, em vez de um valor fixo. Graus gerais para garrafas de bebidas podem situar-se aproximadamente entre o final da faixa de 0,70 e o início da faixa de 0,80 dL/g, enquanto aplicações que exigem maior resistência, resistência ao reuso ou desempenho de recipientes maiores podem requerer valores mais altos. Essas faixas são pontos de partida úteis, e não especificações universais. O método de ensaio, a formulação da resina, a geometria da pré-forma, o equipamento de processamento e o padrão de aceitação do cliente afetam o que é adequado.
O que muda quando a IV muda?
É tentador tratar a IV como uma escala direta em que “quanto maior, melhor”. Na realidade, cada aumento traz benefícios e compromissos.
IV mais baixa: fluxo mais fácil, margem estrutural mais estreita
Um grau de PET com IV mais baixa geralmente apresenta menor viscosidade do fundido. Durante a moldagem por injeção, isso pode facilitar o preenchimento das cavidades e reduzir a demanda de pressão, especialmente em seções de pré-forma mais finas ou complexas. No entanto, o mesmo menor peso molecular pode reduzir a resistência do fundido e deixar menor tolerância ao histórico térmico, à exposição à umidade ou à redução agressiva de peso.
Na garrafa final, uma IV insuficiente para a aplicação pode se manifestar como menor resistência à carga vertical, menor resistência ao impacto, menor resistência à fissuração sob tensão ou desempenho menos confiável sob pressão interna. Durante a moldagem por estiramento-sopro, o material pode não manter resistência suficiente em toda a janela de estiramento, tornando mais difícil controlar a distribuição de espessura das paredes. Uma garrafa ainda pode parecer transparente e atraente imediatamente após a produção, mas apresentar menor reserva de desempenho do que a exigida pela cadeia de distribuição.
IV mais alta: rede molecular mais resistente, processamento mais exigente
A resina com IV mais alta normalmente proporciona melhor resistência do fundido e pode atender a garrafas com maiores exigências mecânicas. Ela é frequentemente considerada quando engenheiros trabalham com formatos maiores, recipientes retornáveis, bebidas carbonatadas, condições logísticas exigentes ou projetos com espessura de parede reduzida. Quando processada corretamente, pode contribuir para estruturas orientadas mais resistentes após a moldagem por sopro.
No entanto, o maior peso molecular também aumenta a viscosidade do fundido. A moldagem por injeção pode exigir maior pressão, temperaturas de cilindro ajustadas, controle de tempo de residência mais longo ou estratégias revisadas de ponto de injeção e resfriamento. Se o processo não for ajustado adequadamente, as equipes técnicas podem encontrar enchimento incompleto, maior consumo de energia, peso inconsistente das pré-formas ou degradação térmica evitável. A resina não falhou; a combinação resina-processo não foi compatibilizada.
A garrafa não é exposta à IV nominal da resina — ela é exposta à IV que permanece após o processamento
Este é um dos pontos mais importantes na avaliação de fornecedores. O PET é sensível à hidrólise quando há umidade presente nas temperaturas de processamento do fundido. A água rompe as cadeias poliméricas, reduzindo o peso molecular e, consequentemente, a IV. Mesmo um grau de entrada bem selecionado pode perder uma parcela significativa de seu potencial de desempenho se a secagem for inadequada ou se o material for exposto ao ar úmido antes do processamento.
Por esse motivo, a IV de entrada nunca deve ser avaliada isoladamente. As equipes técnicas devem considerar todo o percurso da IV:
- a meta de IV declarada pelo fornecedor e a faixa permitida;
- a consistência entre lotes, e não apenas um único valor representativo;
- as condições de secagem e a umidade residual verificada antes da moldagem;
- o tempo de residência e o perfil de temperatura na unidade de injeção;
- a IV após o processamento ou a retenção do peso molecular quando a aplicação for sensível;
- a relação entre a qualidade da pré-forma e o desempenho real da garrafa.
Em termos práticos, uma resina com IV nominal ligeiramente mais baixa, mas com excelente consistência e comportamento de secagem bem controlado, pode ser mais útil do que um material de IV nominalmente mais alta com ampla variação entre lotes. As plantas de produção operam dentro de janelas, não de ideais laboratoriais. Uma resina estável permite que essas janelas permaneçam previsíveis.
Adequação da IV da resina PET à aplicação da garrafa
O grau apropriado começa pelo ciclo de uso real da embalagem. Uma garrafa de água sem gás envasada à temperatura ambiente apresenta um perfil de risco diferente de uma garrafa de refrigerante carbonatado, de um recipiente de suco para envase a quente ou de uma embalagem de óleo comestível de boca larga. A avaliação técnica deve começar definindo onde a garrafa pode falhar, em vez de solicitar a maior IV disponível.
Para embalagens carbonatadas, selecionar a IV sem examinar a resistência à pressão e à fluência pode levar a uma decisão incompleta. Para garrafas leves de água sem gás, a questão principal pode ser se a resina escolhida consegue manter o desempenho de carga vertical e de queda no peso-alvo em gramas. Em aplicações de envase a quente, a IV é relevante, mas não pode substituir a avaliação da cristalinidade, da capacidade de termofixação e do projeto térmico completo da embalagem.
A IV afeta a transparência, mas a transparência não é uma especificação de IV
A transparência da garrafa é frequentemente discutida juntamente com a viscosidade intrínseca, mas a relação é indireta. Garrafas de PET transparentes dependem da pureza da resina, do nível de acetaldeído, do controle de umidade, do histórico térmico, da prevenção de contaminação, das condições de resfriamento e da orientação obtida durante o sopro. Uma IV inadequada pode contribuir para a instabilidade do processamento que prejudica a aparência, mas uma IV alta por si só não garante uma transparência brilhante.
Da mesma forma, a turbidez não deve ser atribuída à IV até que outras causas sejam investigadas. Excesso de material reciclado moído, contaminação por polímeros estranhos, secagem inadequada, temperatura elevada do fundido, material degradado e condições inconsistentes de reaquecimento podem afetar a qualidade óptica. Os avaliadores técnicos devem solicitar um conjunto mais amplo de propriedades, incluindo valores de cor, controle de pontos pretos quando relevante, limites de acetaldeído para aplicações sensíveis de água e documentação sobre o status pretendido de contato com alimentos da resina para o mercado de destino.
Como interpretar um valor de IV em um documento de fornecedor
Um valor de IV só se torna significativo quando sua base de medição está clara. Laboratórios diferentes podem utilizar sistemas de solventes, práticas de preparação de amostras ou convenções de relatório diferentes. A IV do PET é comumente informada em dL/g, mas o método de ensaio deve ser identificado, em vez de presumido. Ao comparar fornecedores, assegure-se de que os valores sejam medidos por métodos compatíveis e de que qualquer tolerância declarada reflita a mesma base.
Pergunte se o número é uma meta, um limite de especificação, um valor típico ou o resultado de um lote individual. Um valor típico pode parecer tranquilizador enquanto oculta uma ampla faixa permitida. Para uma garrafa leve altamente otimizada, essa faixa pode ser mais importante do que o ponto médio. Se uma avaliação envolver múltiplas plantas ou fabricação sob contrato global, alinhe o protocolo de testes antes de aprovar o material. Caso contrário, as equipes podem passar semanas discutindo diferenças aparentes entre resinas que são, em parte, diferenças analíticas.
Também é útil distinguir a resina virgem grau garrafa do material que contém PET reciclado. Formulações com conteúdo reciclado podem ser altamente eficazes quando gerenciadas adequadamente, mas exigem uma abordagem de avaliação diferente. A distribuição de IV, o controle de contaminantes, a cor, o odor, a conformidade para contato com alimentos e o uso de extensores de cadeia, quando aplicável, devem ser analisados como um sistema. Um único valor médio de IV é ainda menos suficiente nesse contexto.
Uma lista de verificação disciplinada de fornecimento para avaliadores técnicos
Quando a resina PET atravessa fronteiras e entra em um cronograma contínuo de produção, a confiabilidade do fornecimento tem uma dimensão técnica. Uma remessa atrasada pode forçar o uso de um substituto não validado; documentação pouco clara pode reter a carga na alfândega; um perfil de lote variável pode interromper um processo de moldagem cuidadosamente ajustado. As perguntas a seguir ajudam a transformar dados de compras em uma decisão de engenharia:
- A faixa de IV solicitada está vinculada a uma aplicação de garrafa definida? Evite descrições genéricas de “grau garrafa” quando a embalagem possui requisitos de pressão, calor ou redução de peso.
- O fornecedor pode fornecer documentação de qualidade específica por lote? Analise a IV juntamente com umidade, cor, acetaldeído, densidade aparente, indicadores de contaminação e outras propriedades acordadas.
- Qual é o histórico de processamento da resina? Para PET, a polimerização em estado sólido, o manuseio dos pellets, as condições de armazenamento e a integridade da embalagem podem influenciar a consistência.
- Os documentos regulatórios são adequados para o mercado de destino? Declarações de contato com alimentos, documentação de segurança, registros de origem e informações de transporte devem ser verificados antecipadamente.
- O material pode ser testado em condições reais de produção? Uma pré-forma pode passar na inspeção visual enquanto a garrafa falha em testes de carga vertical, pressão ou distribuição. Realize um teste de conversão representativo.
- A comunicação técnica está disponível quando os resultados divergem das expectativas? Um parceiro de exportação responsivo ajuda a conectar resultados laboratoriais, observações da planta e documentação de remessa sem atrasos desnecessários.
A Shandong Huafeng Chemical opera em um ambiente comercial no qual os compradores de produtos químicos frequentemente precisam dessa coordenação mais ampla, e não apenas de uma cotação. Seu portfólio pode incluir materiais além do fornecimento de resina para garrafas, como PIROFOSFATO DE CÁLCIO CAS#7790-76-3, um fosfato inorgânico branco utilizado em áreas que vão do processamento de fertilizantes a sistemas de fermentação relacionados a alimentos. Para as equipes de compras, essa amplitude reforça um princípio importante: cada produto químico exige sua própria especificação específica para a aplicação, análise de manuseio e avaliação regulatória. A familiaridade com o produto nunca deve substituir a validação técnica.
Erros comuns de seleção que criam riscos evitáveis
Escolher apenas pela IV nominal. Um único valor não pode prever o desempenho da garrafa sem conhecer sua tolerância, método de ensaio, condições de processamento e aplicação pretendida. O projeto da garrafa pode ser o fator dominante em algumas falhas.
Presumir que uma IV alta resolve a redução de peso. A redução de peso é um projeto de engenharia de embalagem. A IV da resina pode fornecer uma margem estrutural útil, mas o projeto da pré-forma, a razão de estiramento, a geometria da base, o resfriamento do molde e o controle de qualidade determinam se essa margem é convertida em uma garrafa confiável.
Ignorar a disciplina de secagem. Esta é talvez a falha operacional mais dispendiosa. A degradação do PET causada pela umidade pode eliminar o benefício de um grau cuidadosamente selecionado. Verifique o ponto de orvalho, o tempo e a temperatura de secagem, o gerenciamento da moega e a exposição durante a transferência de material.
Usar o COA de um novo fornecedor como a única ferramenta de qualificação. Um certificado confirma dados selecionados de uma remessa; ele não demonstra repetibilidade em uma linha específica de injeção e moldagem por sopro. A qualificação deve incluir amostras, registros de testes, comparação de lotes e procedimentos de referência retida.
Tomando a decisão final
A abordagem mais eficaz é transformar a IV em uma hipótese de desempenho. Se a garrafa precisa ser mais leve, pergunte qual margem de resistência está sendo consumida e se uma faixa de IV diferente sustenta o projeto revisado. Se a linha de envase estiver apresentando variação, determine se o problema se origina na consistência da resina, na secagem, no tempo de residência do fundido ou nas condições de sopro. Se uma nova fonte de exportação estiver sendo avaliada, compare a qualidade da documentação e a capacidade de resposta da cadeia de fornecimento juntamente com os dados da resina.
A viscosidade intrínseca é importante porque conecta a estrutura molecular às realidades da fabricação de garrafas. Ela influencia como a resina PET se comporta na máquina, como a garrafa responde à tensão e quanto espaço um produtor tem para variações de processo. Contudo, ela só oferece todo o seu valor quando especificada dentro de um contexto. A decisão correta combina IV com controle disciplinado de umidade, métodos de ensaio compatíveis, testes de embalagem baseados na aplicação, análise regulatória e coordenação confiável do fornecimento. É assim que um grau de resina se torna um programa de garrafas confiável, em vez de apenas outra linha em uma ficha de especificação.
Envie sua consulta hoje