Navegação rápida de produtos
Solicite um orçamento
O desempenho da resina epóxi não é definido apenas pela resina. O sistema de cura determina até que ponto a rede epóxi se desenvolve, com que uniformidade ela se forma e se o material acabado proporciona o equilíbrio necessário entre resistência, tenacidade, resistência ao calor, resistência química, propriedades elétricas e processabilidade.
Para uma avaliação técnica, a pergunta mais útil não é simplesmente “Qual endurecedor é melhor?” É: qual combinação de resina, endurecedor e temperatura pode atingir o estado de cura necessário dentro das restrições reais de fabricação? Uma formulação que apresenta bom desempenho após uma longa cura em temperatura elevada pode ser inadequada para um substrato sensível ao calor, uma fundição espessa, uma linha de produção rápida ou uma aplicação em campo em baixa temperatura ambiente.
A temperatura e a escolha do endurecedor devem, portanto, ser avaliadas em conjunto. A alteração de qualquer um deles pode modificar o tempo de gel, a vida útil da mistura, o desenvolvimento da viscosidade, a exotermia, a densidade de reticulação, a reatividade residual e o comportamento final em serviço.
O que a cura faz com uma resina epóxi
A maioria dos sistemas de resina epóxi cura por meio de uma reação entre os grupos epóxi da resina e os grupos reativos de um endurecedor. Antes da cura, a resina pode ser um material líquido, semissólido ou sólido que pode ser fundido ou dissolvido para processamento. Após a cura, torna-se uma rede termofixa reticulada. Diferentemente de um termoplástico, ela não pode ser refundida e remodelada sem degradar o material.
As consequências práticas dessa formação de rede são significativas. Uma cura mais completa e adequadamente estruturada geralmente melhora a estabilidade dimensional, a resistência a solventes, a integridade mecânica e a resistência à fluência sob carga. No entanto, uma rede excessivamente rígida também pode reduzir a resistência ao impacto ou a tolerância a ciclos térmicos. O objetivo não é obter a maior densidade de reticulação possível em todos os casos; é obter a estrutura de rede adequada para a aplicação.
Um ciclo de cura deve permitir mobilidade molecular suficiente para que a reação prossiga e, em seguida, fornecer energia e tempo suficientes para que a rede amadureça. Se o material gelificar muito cedo, grupos não reagidos podem ficar aprisionados em uma rede restrita. Se a cura for muito lenta, aumentam a produtividade comprometida e o risco de contaminação. Se a cura for muito agressiva, poderão ocorrer acúmulo de calor, tensão de retração, vazios ou fissuras.
A temperatura controla tanto a velocidade da reação quanto o desenvolvimento final da rede
Uma temperatura de cura mais alta geralmente acelera as reações do epóxi. Isso pode reduzir o tempo de ciclo e ajudar o sistema a alcançar uma cura mais completa, especialmente quando a formulação exige temperatura elevada para atingir o desempenho térmico e químico pretendido. Esse benefício tem limites. O mesmo aumento de temperatura pode reduzir acentuadamente a vida útil de trabalho, elevar a viscosidade mais rapidamente do que o esperado e gerar exotermia excessiva em grandes volumes.
É útil distinguir entre temperatura de cura e temperatura de serviço. Um revestimento pode curar à temperatura ambiente, mas apresentar resistência limitada ao calor em serviço. Por outro lado, um epóxi projetado para serviço em temperatura elevada frequentemente necessita de uma pós-cura controlada para desenvolver essa capacidade. Presumir que uma cura à temperatura ambiente produzirá as mesmas propriedades que uma cura térmica especificada é um erro comum de avaliação.
Cura à temperatura ambiente
Sistemas de cura à temperatura ambiente são frequentemente selecionados para revestimentos de manutenção, adesivos para construção, sistemas de piso, compostos de reparo e aplicações nas quais a cura em estufa é impraticável. Endurecedores à base de amina são comumente utilizados porque podem reagir com grupos epóxi em temperaturas moderadas.
A limitação é que as condições ambientais raramente são constantes. A baixa temperatura pode retardar substancialmente a reação, prolongar o tempo até ficar sem pegajosidade, reduzir a resistência inicial e deixar o material subcurado durante o período em que fica exposto à umidade, poeira ou manuseio. A alta umidade também pode afetar algumas superfícies curadas com amina, produzindo filmes superficiais que interferem na adesão entre camadas ou na aparência. O projeto da formulação, a preparação do substrato e as condições do local devem ser avaliados como um único sistema.
Cura em temperatura elevada e pós-cura
A cura térmica é frequentemente utilizada quando a aplicação exige maior comportamento de transição vítrea, resistência química mais elevada, melhor desempenho elétrico ou propriedades de longo prazo mais confiáveis. Compósitos industriais, encapsulamento elétrico, ferramental de alto desempenho e sistemas de proteção exigentes podem usar cura em temperatura elevada por esse motivo.
Um ciclo em etapas é frequentemente mais confiável do que aplicar imediatamente a temperatura mais alta. Uma etapa inicial em temperatura mais baixa pode permitir molhamento, escoamento, liberação de ar e reação mais uniforme. Uma etapa posterior em temperatura mais alta promove então o desenvolvimento da rede. O perfil apropriado depende da química da resina, do tipo de endurecedor, da geometria da peça, da carga de enchimento e da tolerância térmica do substrato.
Para aprovação técnica, a temperatura de cura deve ser especificada como um perfil completo: condições de aquecimento gradual quando relevantes, temperatura de permanência, tempo de permanência, espessura permitida da peça e requisitos de pós-cura. “Curar em alta temperatura” não é uma especificação de processo utilizável.
A química do endurecedor determina a janela de processamento
A seleção do endurecedor altera muito mais do que a velocidade de cura. Ela afeta a viscosidade, a vida útil da mistura, a temperatura de cura, a adesão, a flexibilidade, a tolerância à umidade, a resistência química, a estabilidade de cor e a resistência ao calor. Portanto, duas formulações baseadas na mesma resina epóxi podem se comportar de maneira muito diferente.
Estas descrições são indicativas e não substituem um pacote de dados técnicos específico da formulação. Dentro de cada família de endurecedores, a estrutura molecular e a modificação podem alterar substancialmente o comportamento. Uma amina modificada, por exemplo, pode ser escolhida para melhorar o manuseio, reduzir a formação de blush, aumentar a flexibilidade ou ajustar a reatividade, mas esses ganhos podem envolver compromissos em resistência ao calor, velocidade de cura ou durabilidade química.
A estequiometria não é um detalhe menor de mistura
Os sistemas epóxi são formulados em torno de uma proporção prevista entre a funcionalidade epóxi e a reatividade do endurecedor. Uma proporção de mistura incorreta não altera apenas o tempo de cura. Ela pode deixar excesso de resina ou de endurecedor no material curado, resultando em menor integridade da rede, superfícies mais macias, menor resistência química, adesão deficiente ou propriedades mecânicas inconsistentes.
A mistura baseada em volume pode ser aceitável somente quando o sistema for especificamente projetado e documentado para esse método. Para trabalhos técnicos, o controle baseado em massa costuma ser mais defensável, pois as densidades da resina e do endurecedor diferem e podem variar com a temperatura. A qualidade da mistura é tão importante quanto a precisão da proporção. O material próximo às paredes e ao fundo do recipiente é uma fonte frequente de resina ou endurecedor misturado de forma incompleta.
Para compostos carregados, a avaliação também deve considerar a sedimentação, a viscosidade dependente da temperatura e o efeito das cargas na transferência de calor. Uma proporção de mistura nominalmente correta ainda pode gerar propriedades variáveis se cada componente não for condicionado e homogeneizado de forma consistente antes da mistura.
A espessura da peça altera o comportamento da cura
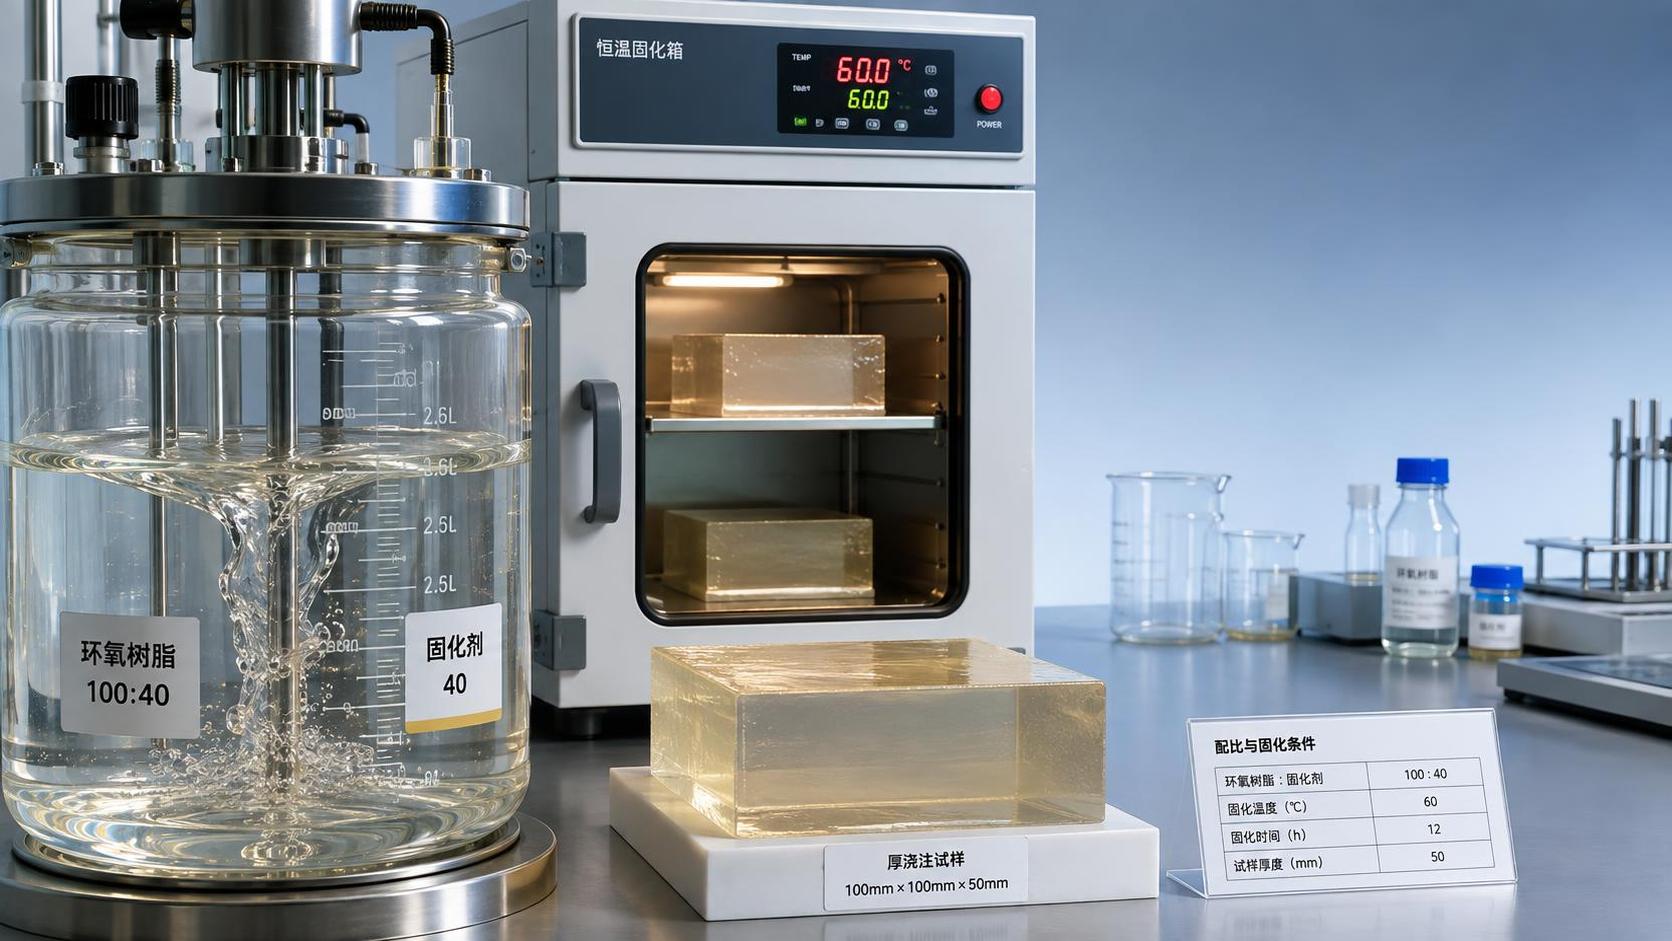
Uma reação de cura epóxi libera calor. Em uma película fina de revestimento, grande parte desse calor pode se dissipar no substrato e no ar circundante. Em uma fundição espessa, linha de colagem adesiva ou lote grande, o calor pode ficar retido dentro do material. Portanto, a temperatura interna pode tornar-se muito mais alta do que a temperatura da estufa ou do ambiente.
Isso cria um efeito de retroalimentação: o aumento da temperatura interna acelera a reação, que libera mais calor. O resultado pode ser gelificação rápida, descoloração, formação de vazios, tensão térmica, fissuração ou um gradiente de cura entre o centro e a superfície. Uma formulação adequada para um laminado fino pode não ser apropriada para um vazamento profundo sob o mesmo ciclo nominal de cura.
A avaliação técnica deve definir a espessura máxima de aplicação ou o tamanho máximo do lote, não apenas o grau da resina e do endurecedor. Quando seções espessas forem inevitáveis, pode ser necessário utilizar um endurecedor de reação mais lenta, uma temperatura inicial de cura mais baixa, fundição em etapas ou um sistema reformulado.
Não avalie a cura apenas pela secagem da superfície
Uma superfície seca ou sem pegajosidade indica que o material avançou além de uma fase inicial de cura. Isso não comprova que toda a seção atingiu a densidade de reticulação necessária. Essa distinção é importante quando o material será exposto a solventes, calor, estresse elétrico, imersão, carregamento repetido ou uma operação de colagem secundária.
Dependendo da aplicação, um plano de validação pode incluir desenvolvimento de dureza, resistência a solventes, análise térmica, ensaios mecânicos, ensaios dielétricos, avaliação de adesão ou ensaios de exposição controlada. O método selecionado deve estar relacionado ao risco real de falha. Um revestimento decorativo e um encapsulante elétrico não exigem as mesmas evidências de qualidade de cura.
As condições de pós-cura também devem ser separadas das condições de manuseio. Uma peça pode ser segura para desmoldagem ou movimentação antes de atingir plena capacidade de serviço. Tratar a “resistência de manuseio” como “desempenho final” pode levar a testes prematuros ou instalação em campo prematura.
Uma sequência prática de avaliação
Ao comparar sistemas de cura para resina epóxi, comece pelas condições-limite da aplicação em vez de por uma família preferida de endurecedores. A sequência a seguir mantém a decisão focada no desempenho e na viabilidade de fabricação:
- Defina o ambiente de serviço: exposição esperada à temperatura, produtos químicos, umidade, exigências elétricas, tipo de carga e comportamento de vida útil requerido.
- Defina as restrições de processo: cura ambiente ou em estufa, vida útil da mistura aceitável, espessura de aplicação, equipamento de mistura disponível, ventilação e ciclo de produção permitido.
- Identifique as limitações do substrato: sensibilidade ao calor, condição da superfície, coeficiente de expansão térmica e se o material deve molhar uma superfície porosa ou irregular.
- Compare ciclos de cura completos, em vez de apenas temperaturas nominais de cura, incluindo qualquer pós-cura necessária.
- Valide o sistema selecionado em espessura representativa e sob condicionamento representativo, não apenas em uma pequena amostra de laboratório.
- Estabeleça controles de materiais recebidos, identificação dos componentes, instruções de proporção de mistura, condições de armazenamento e rastreabilidade de lote antes da ampliação de escala.
A etapa final é especialmente relevante no fornecimento internacional. Um sistema de resina epóxi tecnicamente adequado ainda pode criar risco de produção se a resina e o endurecedor não forem fornecidos de forma consistente, se a documentação estiver incompleta ou se os requisitos de manuseio não forem comunicados claramente entre os locais. Para aquisição de produtos químicos orientada à exportação, a discussão útil com o fornecedor abrange a identificação do produto, embalagem, armazenamento, documentação técnica, documentação regulatória exigida pelo mercado de destino e a capacidade de manter a continuidade das especificações.
A Huafeng Chemical, sediada em Shandong, apoia a aquisição internacional de produtos químicos por meio de um amplo portfólio de produtos e capacidade de serviços de comércio exterior. Em um projeto de epóxi, o ponto de partida produtivo é uma consulta orientada por especificações: informe o tipo de resina, a química de endurecedor pretendida, o método de cura, a aplicação-alvo, as necessidades de embalagem e as expectativas de documentação. Isso permite que as discussões de fornecimento permaneçam alinhadas ao sistema de cura real, em vez de tratar a resina epóxi como uma única commodity intercambiável.
Onde as avaliações frequentemente falham
O primeiro erro é selecionar um endurecedor apenas porque ele cura mais rapidamente. A cura rápida é valiosa quando a produtividade ou o rápido retorno ao serviço são importantes, mas pode reduzir o tempo de trabalho, aumentar o risco de exotermia ou tornar mais difíceis o molhamento e a liberação de ar. Um sistema mais lento pode produzir um resultado mais confiável para grandes fundições, laminações de compósitos complexas ou aplicações manuais.
O segundo é presumir que uma temperatura de cura mais alta sempre melhora o desempenho. Uma temperatura mais alta pode melhorar a conversão e as propriedades térmicas quando a química a suporta, mas o calor excessivo pode danificar um substrato sensível, deformar uma peça composta, criar tensão interna ou provocar uma reação descontrolada em seções espessas.
O terceiro é tratar resina e endurecedor como itens intercambiáveis de forma independente. Compatibilidade, proporção, perfil de cura, aditivos e uso final pretendido formam um conjunto. Substituir um componente sem reavaliar o sistema pode invalidar premissas anteriores de desempenho.
Portanto, uma decisão sólida sobre a cura do epóxi é uma correspondência controlada entre química, perfil de temperatura, geometria e exigência de serviço. Quando essas condições são definidas, a seleção do endurecedor torna-se mais do que uma comparação de catálogo: torna-se uma escolha defensável que pode ser traduzida em produção repetível e desempenho confiável em campo.
Envie sua consulta hoje