Navegação rápida de produtos
Solicite um orçamento
Para os fabricantes de molhos que operam sob distribuição refrigerada — especialmente aqueles que fornecem redes varejistas ou parceiros de foodservice em regiões com infraestrutura de cadeia de frio variável — os ciclos repetidos de congelamento e descongelamento não são um caso excepcional. São um estresse térmico rotineiro incorporado à logística: paletes mantidos a -18°C durante o transporte marítimo, aquecidos a 0–4°C em centros de distribuição regionais e, em seguida, brevemente expostos à temperatura ambiente durante o reabastecimento das lojas. Cada ciclo traz risco de sinérese, granulosidade, perda de viscosidade ou separação de fases — sintomas que nem sempre aparecem no primeiro dia, mas se aceleram com os choques térmicos cumulativos.
A questão não é se o amido modificado para molhos pode suportar o congelamento, mas quais modificações proporcionam *resiliência previsível e consistente entre lotes* sob repetidos ciclos reais de refrigeração e descongelamento, sem impor compromissos em textura na boca, transparência ou estabilidade térmica durante o preparo final.
Nem todas as alegações de “estabilidade ao congelamento-descongelamento” se sustentam além do laboratório
Muitos formuladores presumem que amidos reticulados (CL) ou hidroxipropilados (HP) são inerentemente robustos contra a degradação por congelamento-descongelamento. Isso é parcialmente verdade — mas apenas dentro de limites restritos de processamento e formulação. Na prática, o desempenho depende menos do tipo de modificação isoladamente e mais de três variáveis interdependentes: a arquitetura molecular após a modificação, o teor de umidade residual no amido seco e a interação com co-solutos na matriz do molho.
Considere o amido de milho ceroso reticulado: seu alto teor de amilopectina resiste à retrogradação, e a reticulação adiciona resistência ao cisalhamento. No entanto, se a umidade residual exceder 12%, a nucleação de cristais de gelo durante o congelamento compromete a integridade dos grânulos — mesmo antes do início do descongelamento. O resultado? Um molho que inicialmente engrossa, mas libera água rapidamente após dois ciclos, especialmente em aplicações de baixo pH, como molhos barbecue ou à base de tomate, nos quais o ácido acelera a hidrólise das ligações éter.
A tapioca hidroxipropilada apresenta comportamento diferente. Sua substituição protege os sítios de ligação de hidrogênio, retardando a recristalização. Porém, é altamente sensível à força iônica. Em molhos à base de soja ou fermentados com níveis elevados de sódio ou potássio, a tapioca HP frequentemente apresenta degradação acelerada após apenas três ciclos — não devido à ruptura dos grânulos, mas à desestabilização coloidal da rede inchada.
O que realmente se degrada — e quando
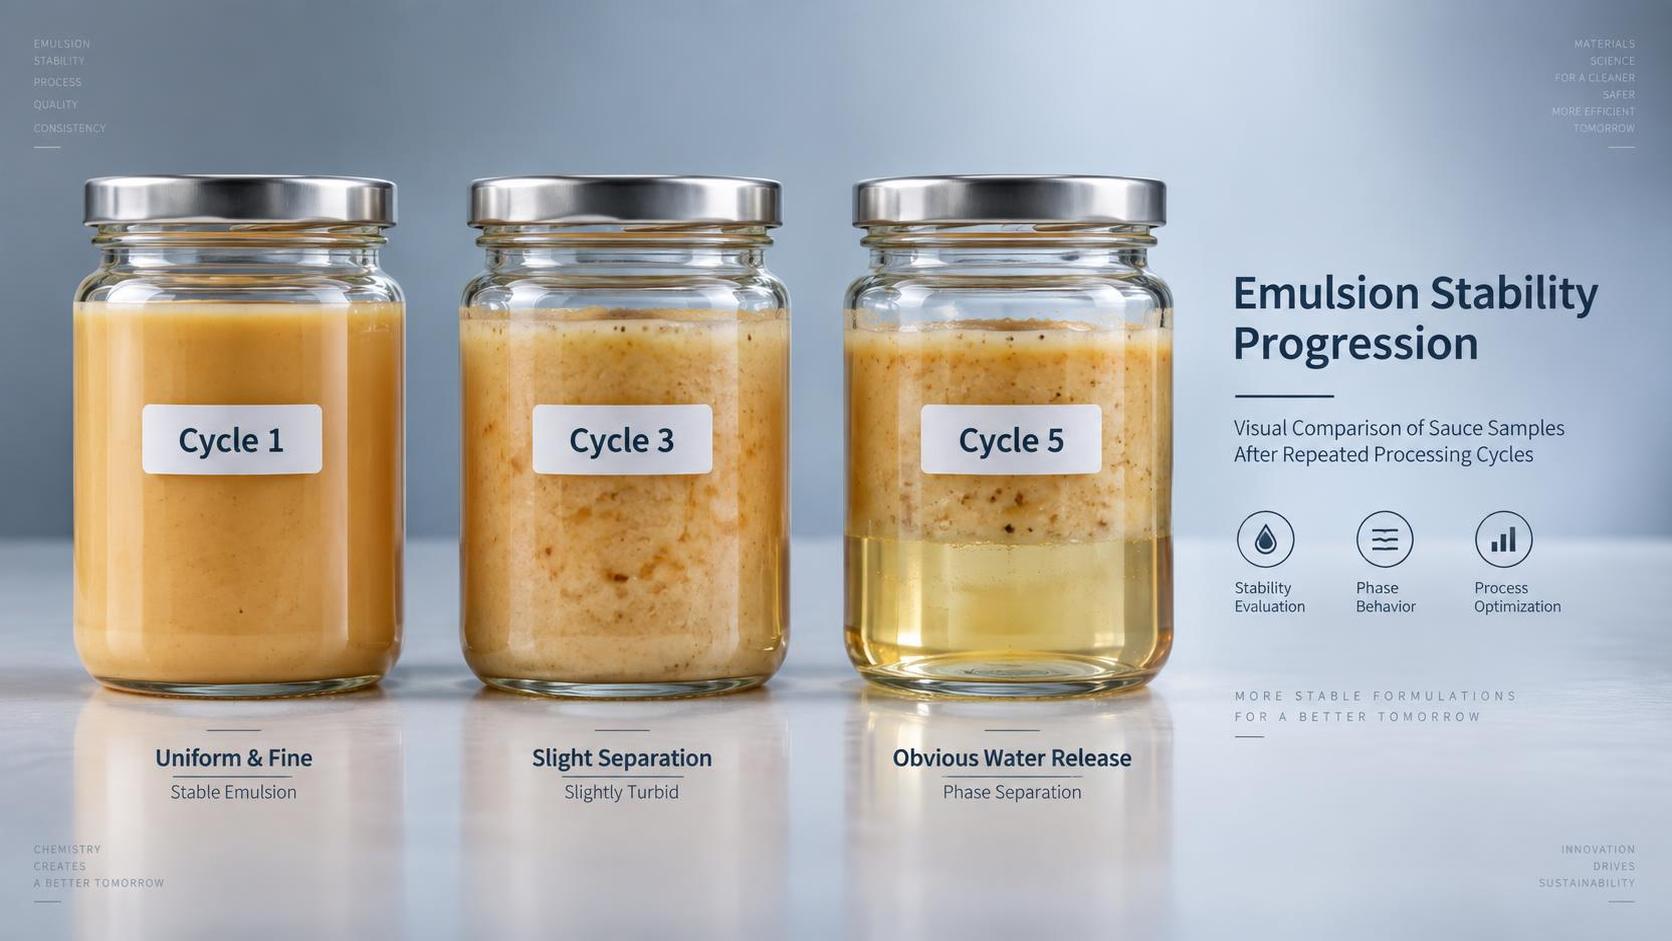
Os danos de congelamento-descongelamento em molhos espessados com amido raramente decorrem de um único modo de falha. Em vez disso, desenvolvem-se em estágios:
- Ciclo 1–2: Sinérese leve; redução de viscosidade ≤15% (frequentemente mascarada pela adaptação sensorial ou pela mistura durante a amostragem de controle de qualidade).
- Ciclo 3–4: Início da separação de microfases — visível como turvação localizada ou leve granulosidade próxima às paredes do recipiente; a perda de viscosidade torna-se não linear.
- Ciclo 5+: Colapso irreversível da rede: os grânulos se fragmentam, liberam amilose e formam agregados insolúveis que resistem à redispersão — mesmo com agitação vigorosa ou reaquecimento.
Essa progressão não é uniforme entre os lotes. Pequenas variações na fonte de amido nativo (por exemplo, origem da mandioca versus batata), no grau de substituição (DS) ou até mesmo na umidade de armazenamento antes da mistura podem alterar o limiar a partir do qual a degradação se acelera. Por isso, testes acelerados a -18°C/25°C (24h cada) durante cinco ciclos frequentemente subestimam as falhas no mundo real: as condições de campo envolvem taxas mais lentas de resfriamento/aquecimento e patamares de temperatura que favorecem cristais de gelo maiores e mais destrutivos.
A sinergia dos estabilizantes importa mais do que a seleção isolada do amido
Nenhum amido modificado atua isoladamente. Seu comportamento é modulado por outros ingredientes funcionais presentes — especialmente os íons de cálcio. Em molhos de baixo pH (pH < 4.5), o cálcio pode formar pontes entre grupos fosfato nas moléculas de amido, reforçando a rede de gel. Porém, o cálcio livre também catalisa a hidrólise das ligações glicosídicas sob estresse térmico. O efeito líquido depende da biodisponibilidade: o cálcio quelado (por exemplo, proveniente deFosfato dicálcico CAS#7757-93-9) proporciona liberação controlada, tamponando a atividade iônica sem desencadear despolimerização rápida. Isso é particularmente relevante em molhos prontos para aquecer, enriquecidos com minerais ou projetados para longa vida útil refrigerada — nos quais a mobilidade descontrolada do cálcio contribui para alterações de textura ao longo dos eventos de congelamento-descongelamento.
Da mesma forma, a goma xantana não é apenas um intensificador de viscosidade neste caso — ela atua como crioprotetor. Sua estrutura helicoidal impede o crescimento de cristais de gelo e estabiliza os grânulos de amido durante o congelamento. Mas o excesso de xantana (>0.3%) aumenta a elasticidade do molho a ponto de o produto descongelado parecer “gomoso” em vez de suave, especialmente após ciclos repetidos. A sinergia ideal geralmente fica entre 0.15–0.25% de xantana combinada com 3.5–4.5% de milho ceroso CL — desde que o pH permaneça acima de 3.8 e o teor de sal fique abaixo de 0.8%.
Verificações práticas antes da ampliação de escala
Antes de definir um sistema de amido para produtos de distribuição refrigerada, realize estas etapas de validação — não como testes de aprovação/reprovação, mas como sondas de diagnóstico:
- Perfil térmico em tempo real: Instale registradores de dados dentro de recipientes de molho em escala de produção durante simulações reais de distribuição — não apenas em câmaras ambientais. Registre o tempo passado em zonas críticas de transição: -5°C a 0°C (onde a recristalização do gelo atinge o pico) e +2°C a +6°C (onde o risco microbiano aumenta juntamente com a instabilidade de textura).
- Reologia pós-descongelamento à temperatura de serviço: Meça a viscosidade a 60°C — não à temperatura ambiente — pois a maioria dos molhos é consumida quente. Muitos amidos recuperam a viscosidade aparente a 25°C, mas falham de forma catastrófica à temperatura de serviço após os ciclos.
- Correlação sensorial: Treine os avaliadores para detectar fadiga de textura em estágio inicial — arenosidade, sensação farinácea ou “escorregadia” — e não apenas a separação evidente. Esses sinais frequentemente precedem a perda mensurável de viscosidade em 1–2 ciclos.
Verifique também a consistência do fornecedor em duas especificações frequentemente negligenciadas: distribuição do tamanho dos grânulos (distribuições mais estreitas resistem melhor à fratura) e sulfato residual (proveniente de reações de sulfonação), que acelera a degradação catalisada por ácido em sistemas à base de tomate.
Quando reconsiderar o uso de amido por completo
Se o seu molho suporta rotineiramente >5 ciclos de congelamento-descongelamento — ou precisa manter a integridade da textura após ser congelado completamente e depois descongelado à temperatura ambiente — o amido modificado isoladamente pode ser insuficiente. Nesses casos, sistemas híbridos ganham espaço: a amilose desramificada enzimaticamente (E-amylose) forma géis termorreversíveis com recuperação superior após congelamento-descongelamento, embora exija controle preciso de pH e temperatura durante o cozimento. Como alternativa, alguns fabricantes migram para misturas de hidrocoloides de rótulo limpo (por exemplo, konjac-glucomannan + goma de alfarroba), aceitando um custo ligeiramente maior em troca de resiliência garantida aos ciclos e sem preocupações com modificações sintéticas.
Mas, para a maioria dos molhos de distribuição refrigerada sujeitos a 2–4 ciclos, o amido modificado adequado — selecionado com atenção ao controle de umidade, ao ambiente iônico e ao equilíbrio de coestabilizantes — continua sendo a solução mais escalável e econômica. O ponto central é tratar a estabilidade ao congelamento-descongelamento não como uma propriedade inerente do amido, mas como um comportamento emergente de toda a formulação sob um histórico térmico definido.
Envie sua consulta hoje