Navegação rápida de produtos
Solicite um orçamento
Como o tempo de vida útil da resina epóxi afeta o planejamento da produção
Para um gerente de projetos, o tempo de vida útil da resina epóxi não é uma observação secundária em uma ficha técnica. É uma restrição de produção com um relógio em contagem regressiva. Depois que a resina e o endurecedor são combinados, mão de obra, equipamentos, substratos, rotas de transporte, janelas de inspeção e operações posteriores precisam funcionar dentro de um período útil que diminui progressivamente.
Isso é especialmente relevante em revestimentos, pisos, colagem adesiva, fundição, encapsulamento elétrico, fabricação de compósitos e trabalhos de reparo. Uma equipe pode estar pronta, o substrato pode estar preparado e o material pode ter sido aprovado na inspeção de recebimento — ainda assim, uma mistura feita no momento inadequado pode transformar um turno planejado em retrabalho, desperdício ou entrega atrasada.
A questão prática não é simplesmente: “Qual é o tempo de vida útil desta resina epóxi?” A pergunta mais útil é: “Quanto tempo de produção confiável realmente temos após a mistura, considerando a temperatura, o tamanho do lote, a configuração dos equipamentos e o método de aplicação utilizados neste projeto?” Essa diferença é onde muitos cronogramas se mantêm ou começam a atrasar.
O tempo de vida útil é o tempo de trabalho, não todo o ciclo de cura
O tempo de vida útil geralmente descreve o período após a mistura durante o qual um sistema de resina permanece utilizável em seu recipiente. Não deve ser confundido com tempo sem pegajosidade, tempo de gel, tempo de cura, tempo de lixamento ou o momento em que um revestimento pode suportar tráfego ou uma montagem colada pode receber carga. Esses marcos estão relacionados, mas atendem a decisões de planejamento diferentes.
Um material ainda pode parecer fluido enquanto já se torna difícil de aplicar de modo consistente. Em uma operação de revestimento de piso, isso pode se manifestar como baixo nivelamento, marcas de rolo, espessura irregular do filme ou redução do intervalo para repintura. Na colagem adesiva, o aumento da viscosidade pode reduzir o molhamento e deixar tempo insuficiente para alinhamento e fixação com grampos. Em fundição ou encapsulamento, o aumento da viscosidade pode aprisionar ar ou impedir o preenchimento completo de cavidades estreitas.
Por isso, um tempo de vida útil publicado deve ser tratado como resultado de um ensaio controlado, não como uma duração garantida em campo. A ficha técnica do fornecedor normalmente especifica a temperatura e a quantidade misturada associadas ao valor. Se uma equipe de produção alterar qualquer um desses fatores, o comportamento durante o trabalho poderá mudar substancialmente.
Portanto, um modelo de planejamento viável separa pelo menos três relógios: o tempo disponível para misturar e aplicar o material, o tempo até que a próxima operação possa começar e o tempo até que a peça ou superfície concluída possa entrar em serviço. Reuni-los em um único “tempo de cura” gera confusão nas reuniões de produção e falsa confiança nos planos de entrega.
Por que o tempo de vida útil informado muda no chão de fábrica
A temperatura costuma ser a primeira variável a ser analisada. A maioria dos sistemas epóxi reage mais rapidamente em temperaturas mais altas e mais lentamente em temperaturas mais baixas. Uma formulação que parece fácil de manejar em uma sala de mistura climatizada pode tornar-se perceptivelmente mais rápida perto de uma linha de processo aquecida, em uma cobertura quente ou durante condições de carregamento no verão. O problema inverso ocorre em ambientes frios: a mistura pode permanecer trabalhável por mais tempo, mas a cura pode se tornar lenta o suficiente para bloquear o próximo turno.
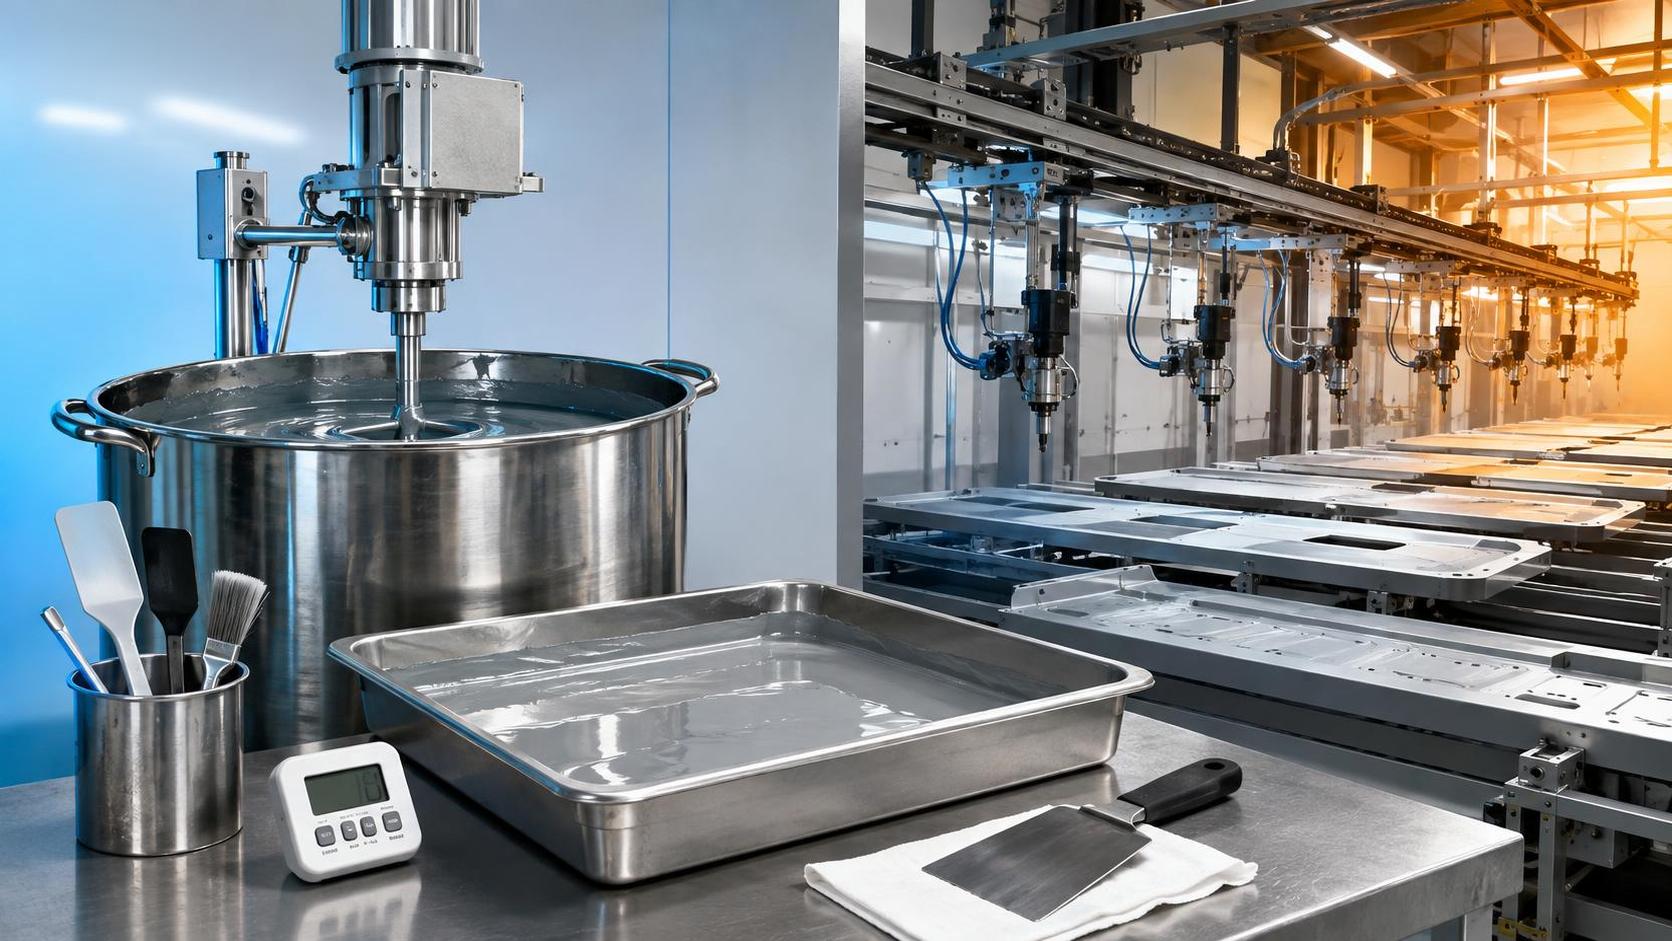
O volume do lote é igualmente importante. A cura do epóxi é exotérmica, ou seja, a reação gera calor. Um volume maior mantido em um balde profundo retém esse calor de forma mais eficaz do que o mesmo material espalhado em uma bandeja rasa. À medida que sua temperatura aumenta, a reação pode acelerar. Às vezes, as equipes presumem que um tempo de vida útil de 20 minutos significa que todos os recipientes permanecem utilizáveis por 20 minutos. Na realidade, um lote grande misturado pode aquecer e engrossar muito antes de um lote menor manipulado nas mesmas condições ambientais.
A geometria do recipiente não é um detalhe trivial. Transferir o material misturado para bandejas de rolo, recipientes rasos ou recipientes menores pode prolongar o tempo útil de manuseio, reduzindo o acúmulo de calor. Isso não altera a química nem elimina a necessidade de seguir as instruções do fornecedor, mas pode ser um importante controle operacional quando o método de aplicação permitir.
A proporção de mistura e a qualidade da mistura também afetam o cronograma, embora nem sempre de maneiras evidentes. Uma proporção incorreta pode deixar componentes sem reação, criar material curado macio ou quebradiço, ou produzir propriedades inconsistentes entre lotes. Adicionar endurecedor extra para “acelerar” o trabalho não é uma solução válida de planejamento, a menos que a formulação permita explicitamente esse ajuste. Frequentemente, isso cria um problema de qualidade que só é descoberto depois que a equipe já passou para outra etapa.
A temperatura do substrato, a luz solar direta, a ventilação e o calor dos equipamentos próximos podem alterar ainda mais as condições reais de trabalho. A sensibilidade à umidade depende do sistema específico, especialmente da química do endurecedor e da aplicação. Quando a preparação da superfície e as condições ambientais forem críticas, a equipe deve seguir a documentação do produto e a especificação do projeto, em vez de se basear em uma regra genérica sobre o comportamento do epóxi.
O planejamento começa antes da mistura do primeiro lote
Os cronogramas de epóxi mais confiáveis são elaborados de trás para frente a partir da janela de aplicação. Antes de iniciar a mistura, o gerente de projetos deve saber qual área, quantas montagens ou quantas unidades podem ser concluídas de forma realista dentro de um lote controlado. Esse cálculo precisa incluir mais do que a velocidade nominal de aplicação. Deve considerar o transporte do material até a frente de trabalho, o trabalho nas bordas, o mascaramento, o alinhamento de juntas, a limpeza de ferramentas, as verificações de qualidade e pequenas interrupções.
Um erro comum de planejamento é calcular o consumo de material com base na taxa de cobertura e então misturar a quantidade necessária para uma zona inteira. Isso pode ser eficiente para o controle de estoque, mas pode ser arriscado para um sistema de reação rápida. Em muitas operações, é mais seguro definir uma “unidade de lote” menor que corresponda à produção comprovada da equipe durante uma parte conservadora do tempo útil de trabalho.
A primeira execução de produção deve ser tratada como um estudo de tempo, mesmo em um local experiente. Registre a temperatura do material, as condições ambientais e do substrato, a massa do lote, o horário de início da mistura, o horário da primeira aplicação e o momento em que os trabalhadores percebem uma mudança no nivelamento ou no manuseio. Isso não precisa se tornar um exercício laboratorial complicado. Um registro disciplinado em campo costuma ser suficiente para revelar se o tamanho planejado do lote é realista.
O impacto oculto sobre mão de obra, equipamentos e sequenciamento
Sistemas de resina epóxi com tempo de vida útil curto exigem mão de obra sincronizada. Uma pessoa misturando enquanto outra ainda procura um dosador calibrado, uma estrutura de rolo limpa, um liner de liberação ou um grampo representa uma perda evitável de tempo de trabalho. Em trabalhos maiores, a questão não é apenas o número de pessoas; é a definição de funções. Mistura, transporte, aplicação, acabamento e inspeção devem ser atribuídos antes do início da reação química.
A prontidão dos equipamentos merece a mesma atenção. As unidades de dosagem precisam de limpeza e verificação. Mangueiras ou bombas aquecidas, quando utilizadas, precisam de condições operacionais estáveis. Misturadores de reserva, recipientes, lâminas, solventes ou materiais de limpeza permitidos pelo procedimento de trabalho e recipientes para resíduos já devem estar disponíveis. Uma linha de produção raramente perde tempo porque os trabalhadores não entendem que o epóxi cura. Ela perde tempo porque uma pequena falha de preparação se torna crítica quando o lote está ativo.
O sequenciamento também deve refletir as restrições de acesso. Se um adesivo precisar ser aplicado antes do posicionamento de um painel, a equipe de elevação não pode ser programada vagamente “para aproximadamente o mesmo horário”. Ela deve estar pronta dentro da janela aberta de montagem do adesivo. Se um revestimento precisar receber nova demão dentro de um intervalo especificado, a próxima equipe e o material devem ser planejados em função desse intervalo, incluindo possíveis mudanças de temperatura durante a noite. Um cronograma sem margem para transferências entre etapas normalmente é mais otimista do que eficiente.
Não resolva um problema de planejamento alterando a química no meio do projeto
Quando uma equipe considera o tempo de vida útil muito curto, a tentação é alterar a mistura, adicionar um diluente ou substituir o endurecedor por algo considerado “mais lento”. Essas ações podem afetar viscosidade, perfil de cura, resistência química, adesão, estabilidade de cor, espessura do filme e desempenho mecânico final. Elas também podem colocar o trabalho fora do sistema aprovado ou dos requisitos do projeto.
Uma resposta melhor é determinar se o problema é operacional ou relacionado à formulação. Se as temperaturas forem mais altas do que o esperado, a redução do lote e uma melhor organização das etapas podem resolvê-lo. Se o projeto realmente exigir uma janela de aplicação mais longa, um sistema diferente de resina-endurecedor pode ser adequado — mas essa decisão deve ser tomada antes da produção, com análise dos dados técnicos pertinentes e dos requisitos de desempenho da aplicação finalizada.
A mesma cautela se aplica à aceleração. Uma cura mais rápida pode ajudar um gargalo em um turno, ao mesmo tempo que cria dificuldade de aplicação ou geração de calor inaceitáveis em outro. O equilíbrio correto depende do processo: uma pequena operação de encapsulamento eletrônico, uma linha de colagem estrutural e um projeto de revestimento protetor de grande área não são otimizados para o mesmo relógio.
O que confirmar com um fornecedor de resina epóxi
Antes de definir um cronograma de produção, as equipes de projeto devem solicitar a ficha técnica atual e a documentação de segurança para o sistema exato fornecido. O tempo de vida útil deve ser analisado juntamente com a proporção de mistura, a temperatura de ensaio, as condições de aplicação recomendadas, a viscosidade, o cronograma de cura, os requisitos de repintura ou sobrepintura, quando aplicáveis, as condições de armazenamento e quaisquer limitações declaradas quanto ao tamanho do lote ou ao condicionamento do material.
Para projetos de exportação, o controle da documentação pode ser tão importante quanto a própria química. O material pode atravessar diferentes climas, permanecer em desembaraço aduaneiro ou entrar em instalações com seus próprios procedimentos de aprovação de produtos químicos. As condições de armazenamento e transporte devem ser consideradas antecipadamente, pois um material que chega fora de seu histórico de armazenamento recomendado pode criar um problema de planejamento antes do início da aplicação.
Prestadores de serviços de exportação de produtos químicos com amplo acesso a produtos podem ser úteis nesta etapa, não apenas para adquirir resina, mas para ajudar a alinhar a documentação do produto, as expectativas de rastreabilidade de lotes, a coordenação do transporte e as respostas a questões técnicas. A Huafeng Chemical, sediada em Shandong, atua em uma região com uma sólida base de fabricação química e atende clientes no exterior com um portfólio químico diversificado. Para os compradores de projetos, a conversa valiosa não é “Qual epóxi é o mais barato?”, mas “Qual sistema documentado se adequa à nossa janela de aplicação, ao plano logístico e aos marcos de cura exigidos?”
Crie margem em torno do relógio químico
Um bom cronograma de epóxi não pressupõe que todos os lotes terão desempenho nas condições ideais da ficha técnica. Ele inclui margem para variações de temperatura, movimentação de material, limpeza de equipamentos, retenções para inspeção e o eventual lote rejeitado. Essa margem deve ser aplicada à janela de trabalho e à transferência dependente da cura, não ocultada como um dia extra impreciso no fim do projeto.
O hábito operacional mais eficaz é simples: medir o comportamento real de trabalho durante os primeiros lotes controlados e, em seguida, ajustar o tamanho do lote e o ritmo da equipe antes da produção em escala total. O tempo de vida útil não é apenas uma propriedade da resina. Na fabricação diária, ele se torna uma disciplina de planejamento — e as equipes que o tratam dessa forma têm muito menos probabilidade de descobrir um problema de tempo depois que o material já começou a reagir.
Envie sua consulta hoje