









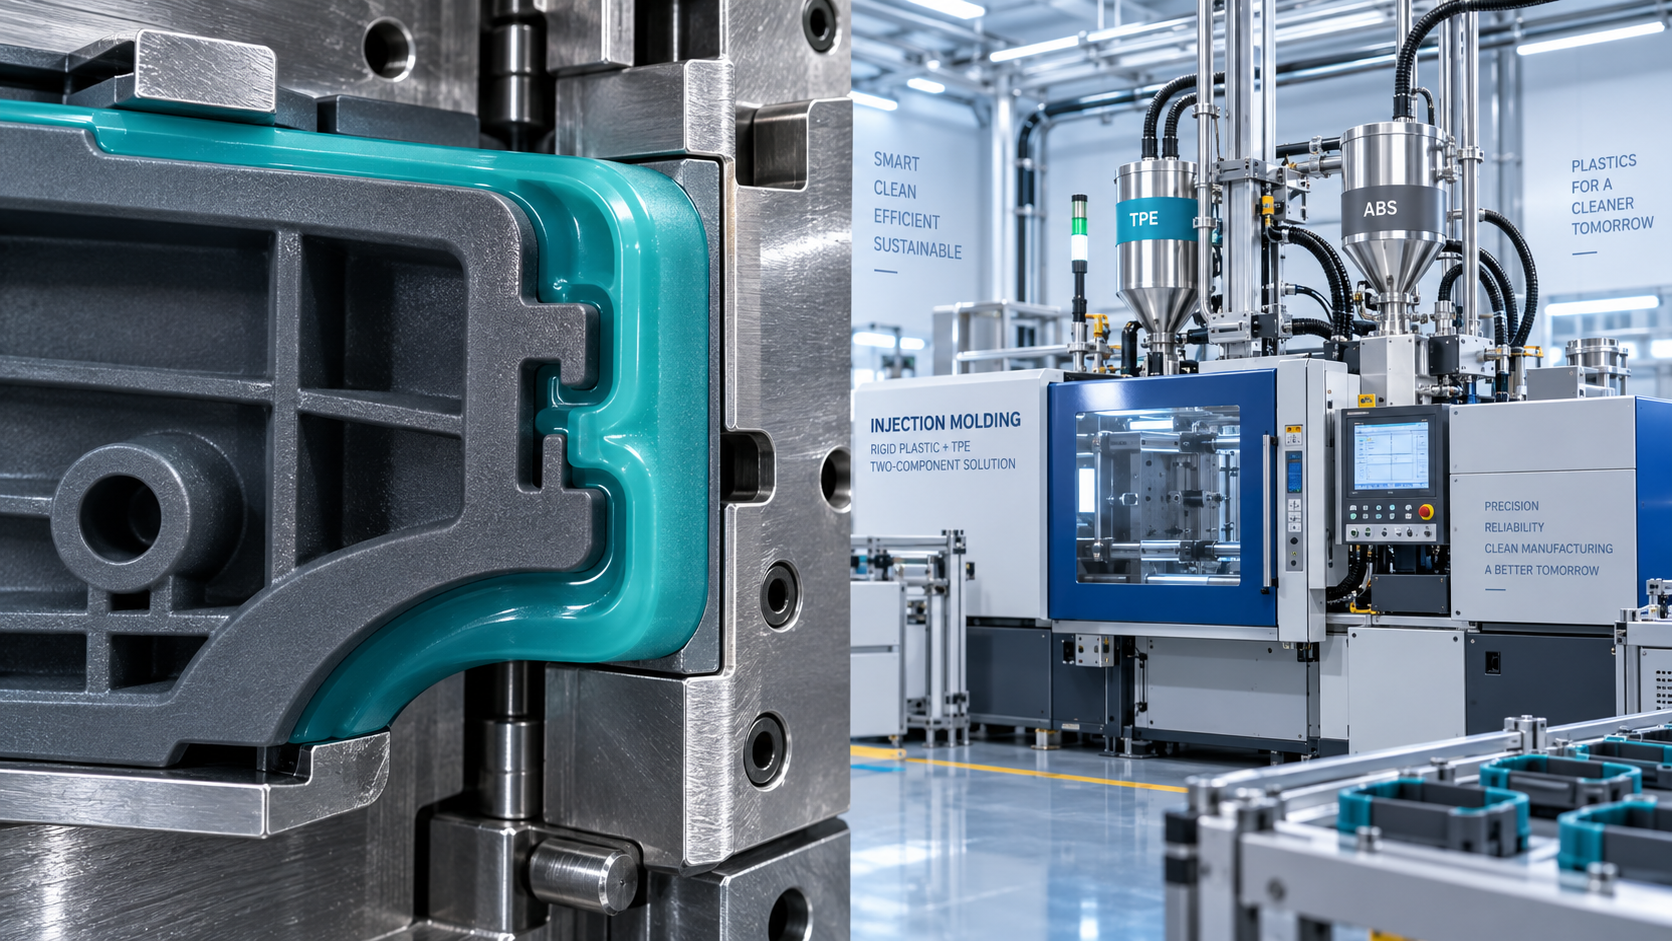
Uma adesão confiável na sobremoldagem é essencial para operadores que buscam componentes moldados duráveis e de alto desempenho. Os Elastômeros Termoplásticos oferecem flexibilidade, aderência e eficiência de processamento, mas uma ligação bem-sucedida requer controle rigoroso de materiais e do processo.
O ponto prático central é simples: uma forte adesão raramente resulta apenas do aumento da temperatura. Ela depende de materiais compatíveis, um substrato limpo, temperatura correta na interface, pressão suficiente e temporização estável.
Comece pela Compatibilidade dos Materiais, Não por Ajustes de Tentativa e Erro
Quando os Elastômeros Termoplásticos não conseguem aderir, os operadores geralmente ajustam primeiro a temperatura do cilindro ou a pressão de injeção. Essas configurações são importantes, mas não conseguem superar de forma confiável uma química de polímeros fundamentalmente incompatível.
A adesão na sobremoldagem se desenvolve quando o elastômero fundido molha o substrato rígido, entra em contato íntimo com ele e cria interação molecular, difusão, ancoragem mecânica ou uma combinação desses mecanismos.
O substrato pode ser polipropileno, polietileno, ABS, policarbonato, náilon, poliéster ou um inserto metálico. Cada material possui energia superficial, polaridade, tolerância ao calor e comportamento de ligação diferentes.
Por exemplo, muitos graus de TPE aderem efetivamente ao polipropileno porque sua formulação inclui fases de poliolefina compatíveis. Um TPE selecionado para PP pode apresentar baixo desempenho em ABS ou policarbonato.
Sempre solicite ao fornecedor as orientações de adesão para o grau exato do substrato. Declarações genéricas como “adere a plásticos” são insuficientes para decisões de produção e planejamento da qualidade.
Verifique se o substrato contém cargas, retardantes de chama, aditivos desmoldantes, conteúdo reciclado, pigmentos ou lubrificantes. Esses ingredientes podem alterar o comportamento da superfície mesmo quando a família de resina permanece inalterada.
Realize um pequeno teste de compatibilidade controlado antes de alterar todo o processo de produção. Molde amostras usando o substrato pretendido, o grau de TPE pretendido, a geometria-alvo e condições representativas de ciclo.
Avalie tanto a adesão imediata quanto a adesão após condicionamento. Uma peça que parece firme após a moldagem pode se separar após exposição ao calor, umidade, contato químico, impacto, flexão repetida ou ciclos térmicos.
Use testes de descascamento, tração, tensão, cisalhamento por sobreposição ou separação funcional adequados ao componente. O teste deve reproduzir como a peça moldada será efetivamente submetida a esforços em serviço.
Controle a Superfície do Substrato Antes de Ele Entrar no Molde
A contaminação da superfície é uma das causas mais comuns de adesão inconsistente na sobremoldagem. Óleo, poeira, impressões digitais, umidade, resíduos de migração e agentes desmoldantes podem impedir o contato íntimo entre polímeros.
Um substrato visualmente limpo não está necessariamente pronto para a ligação. Baixos níveis de silicone, cera, aditivo antiestático ou fluido de usinagem podem criar uma interface fraca que se torna visível apenas durante os testes.
Estabeleça um método definido de manuseio para insertos e substratos pré-moldados. Use luvas limpas quando necessário, recipientes cobertos, superfícies de trabalho designadas e tempos curtos de exposição antes da moldagem.
Se as peças forem limpas, verifique se o próprio processo de limpeza não deixa resíduos. Alguns detergentes aquosos, solventes ou minerais da água de enxágue podem afetar a ligação quando a secagem é incompleta.
Seque completamente o substrato quando houver materiais sensíveis à umidade. Náilon, poliéster e certos plásticos de engenharia com carga podem absorver água, produzindo defeitos na interface ou vazios relacionados ao vapor durante a sobremoldagem.
Para combinações difíceis, pode ser necessária a ativação superficial. Plasma, corona, tratamento por chama, texturização a laser e primers químicos podem aumentar a energia superficial ou criar recursos úteis de ancoragem mecânica.
O tratamento superficial deve ser validado, e não apenas presumido como eficaz. Meça a energia superficial quando for prático e, em seguida, confirme as melhorias por meio de testes em peças moldadas sob condições normais de fabricação.
A temporização é importante após a ativação. Algumas superfícies tratadas perdem gradualmente sua condição de alta energia devido ao envelhecimento, contaminação ou migração; portanto, defina o tempo máximo permitido antes da sobremoldagem.
A textura mecânica pode melhorar a retenção, mas não substitui materiais compatíveis. Recartilhados, furos, rebaixos, nervuras e ranhuras devem apoiar a ligação, em vez de ocultar uma fraca adesão interfacial.
Use a Temperatura para Melhorar o Molhamento sem Danificar a Interface
A temperatura afeta fortemente os Elastômeros Termoplásticos durante a sobremoldagem porque a viscosidade controla quão bem o fundido molha o substrato e preenche pequenas características da interface antes de solidificar.
Um fundido demasiado frio pode fluir adequadamente pela cavidade, mas ainda assim não formar contato molecular íntimo. A ligação resultante geralmente parece fraca, irregular ou facilmente destacável.
Aumentar a temperatura do fundido pode melhorar o molhamento, mas somente dentro da janela de processamento recomendada pelo fornecedor. O calor excessivo pode degradar o TPE, descolorir a peça, gerar odor ou aumentar a rebarba.
A temperatura do substrato rígido é igualmente importante. Um substrato frio solidifica rapidamente a primeira camada de TPE, reduzindo o molhamento e limitando a difusão na interface.
Eleve a temperatura do molde gradualmente e compare os resultados de adesão com o tempo de ciclo, a estabilidade dimensional e a qualidade superficial. Um molde mais quente frequentemente melhora a consistência da ligação de forma mais eficaz do que uma temperatura excessiva do cilindro.
O pré-aquecimento dos insertos pode ser útil quando componentes metálicos ou rígidos espessos removem calor rapidamente. Contudo, use aquecimento controlado para evitar deformação, oxidação, riscos aos operadores ou temperaturas inconsistentes dos insertos.
Monitore as temperaturas reais em vez de depender apenas dos pontos de ajuste da máquina. As zonas do cilindro, a temperatura do bico, a temperatura do molde, a temperatura do canal quente e a temperatura do substrato podem diferir dos valores exibidos.
Registre as medições de temperatura tanto durante a partida quanto na produção estável. Alguns problemas de adesão ocorrem após o equipamento atingir o equilíbrio térmico, e não durante as primeiras amostras aprovadas.
Se utilizar material reciclado, avalie se o histórico térmico alterou o fluxo do fundido ou o comportamento de degradação. Um teor variável de material reprocessado pode gerar variação de adesão apesar de as configurações nominais de temperatura permanecerem inalteradas.
Defina as Condições de Injeção e Recalque para Contato Completo da Interface
A velocidade de injeção influencia o equilíbrio entre preenchimento, aquecimento por cisalhamento, evacuação de ar e molhamento da interface. A configuração correta depende da espessura da peça, do projeto do ponto de injeção, do comprimento de fluxo e da viscosidade do TPE.
Uma injeção muito lenta pode permitir o resfriamento prematuro na superfície do substrato. Uma injeção muito rápida pode criar jateamento, ar aprisionado, marcas de queima, cisalhamento excessivo ou aparência estética instável.
Comece pela faixa recomendada pelo fornecedor do material e, em seguida, ajuste uma variável por vez. Compare as peças usando um teste de adesão documentado, em vez de confiar apenas na inspeção visual.
Mantenha pressão de injeção suficiente para preencher completamente a interface, especialmente ao redor de nervuras, cantos e texturas. Injeções incompletas em zonas ocultas da interface podem posteriormente evoluir para delaminação localizada.
A pressão de recalque e o tempo de manutenção podem melhorar o contato enquanto o ponto de injeção permanece aberto. No entanto, recalque excessivo pode causar rebarba, tensão, deformação e defeitos estéticos próximos ao limite da sobremoldagem.
Use o monitoramento da pressão na cavidade quando o componente for crítico ou o volume de produção for alto. Ele fornece uma visão mais clara do comportamento real de preenchimento e recalque do que a pressão hidráulica isoladamente.
A posição do ponto de injeção merece atenção especial. Posicione-o para promover fluxo uniforme pela área de ligação e evitar linhas de solda, marcas de hesitação ou aprisionamento de ar em locais de alta tensão.
Sempre que possível, direcione a frente de fluxo para a maior superfície de ligação primeiro. Isso mantém o substrato mais quente e reduz o risco de a interface solidificar antes que o recalque seja concluído.
Faça a ventilação correta do molde. O gás aprisionado pode impedir o contato local, criar marcas de queima e produzir fraqueza intermitente na ligação, que os operadores podem atribuir erroneamente à qualidade da resina.
Gerencie de Forma Consistente a Umidade, o Armazenamento e o Manuseio de Materiais
O controle de umidade afeta tanto a aparência moldada quanto a adesão na sobremoldagem. Dependendo da química do TPE, a água absorvida pode causar estrias, bolhas, mau acabamento superficial, variação de viscosidade ou fraqueza na interface.
Siga a especificação de secagem do fornecedor de TPE quanto à temperatura, ao tempo, ao ponto de orvalho e à exposição máxima após a secagem. Não presuma que um único programa de secagem funcione para todos os graus de elastômero termoplástico.
Mantenha o material seco em funis selados ou sistemas de alimentação controlados sempre que possível. Sacos abertos ao lado da máquina de moldagem podem reabsorver rapidamente a umidade em ambientes de produção úmidos.
A contaminação do material merece a mesma atenção que a umidade. Misturar graus incompatíveis de TPE, concentrados de cor, compostos de purga ou resina residual de ciclos anteriores pode alterar drasticamente a adesão.
Use identificação clara dos materiais, limpeza controlada dos funis e purga de partida documentada. Uma pequena quantidade de resíduo incompatível pode fazer com que as primeiras peças de produção falhem no teste de adesão.
Algumas instalações industriais utilizam aditivos funcionais sensíveis à umidade em operações de limpeza e gestão de água. Por exemplo,Poliacrilato de sódio CAS#9003-04-7 deve ser armazenado cuidadosamente porque a exposição à umidade pode afetar seu comportamento de manuseio.
Esse material é relevante para formulações industriais e aplicações de retenção de água, não como uma solução universal para a ligação de TPE. Evite introduzir aditivos não relacionados em compostos de moldagem sem avaliação formal de compatibilidade.
Mantenha a rastreabilidade de lote tanto para o substrato rígido quanto para o material de sobremoldagem. A rastreabilidade ajuda a distinguir a variação de processo de mudanças relacionadas ao lote quando o desempenho de adesão se altera inesperadamente.
Para defeitos recorrentes, compare números de lote da resina, registros de secagem, umidade, mudanças de turno, temperatura do molde e alarmes da máquina antes de fazer ajustes amplos no processo.
Projete a Peça e o Ferramental para Favorecer uma Ligação Durável
O projeto da peça determina quanto esforço atinge a interface. Mesmo uma excelente adesão química pode falhar quando cantos vivos, áreas finas de ligação, mudanças abruptas de espessura ou geometria propensa ao descascamento concentram cargas.
Use raios generosos nas transições entre o plástico rígido e os Elastômeros Termoplásticos. Transições arredondadas reduzem a tensão local e ajudam o TPE a fluir suavemente sobre o substrato.
Projete para cisalhamento e compressão sempre que possível, em vez de depender exclusivamente da resistência ao descascamento. A carga de descascamento concentra a força na borda da ligação e é especialmente exigente para muitas estruturas sobremoldadas.
Recursos de retenção mecânica podem proporcionar redundância valiosa. Furos passantes, janelas, rebaixos, ranhuras e seções envolventes permitem que o elastômero se fixe ao componente rígido após o resfriamento.
Os recursos de retenção ainda devem permitir o preenchimento confiável do molde e a ejeção da peça. Canais extremamente estreitos podem solidificar precocemente, enquanto rebaixos agressivos podem complicar o ferramental e danificar o TPE durante a desmoldagem.
Mantenha uma espessura de parede suficientemente uniforme na área de sobremoldagem. Grandes variações de espessura podem criar resfriamento diferencial, marcas de afundamento, tensão interna e pressão de contato inconsistente pela interface.
Analise as diferenças de contração entre o substrato e o TPE. A contração diferencial pode apertar o conjunto ou afastar o elastômero do substrato após o resfriamento.
Considere as condições de serviço durante a análise do projeto. Óleos, produtos de limpeza, calor, exposição UV, umidade e compressão repetida podem afetar, ao longo do tempo, tanto o elastômero quanto a interface ligada.
Crie uma Rotina Prática de Solução de Problemas para Delaminação
Quando surgir delaminação, evite alterar diversos parâmetros simultaneamente. Ajustes de múltiplas variáveis podem ocultar temporariamente o defeito, ao mesmo tempo que tornam impossível identificar a causa real.
Primeiro, inspecione onde ocorre a falha. A falha adesiva na interface sugere problemas de compatibilidade, contaminação, molhamento ou temperatura, enquanto a ruptura coesiva dentro do TPE geralmente indica uma ligação mais forte.
Compare peças reprovadas e aceitáveis provenientes do mesmo molde. Verifique a localização do ponto de injeção, a posição na cavidade, a temporização do ciclo, a condição estética, o lote do substrato, o lote de TPE e o histórico de manuseio do operador.
Procure um padrão entre as cavidades. Uma única cavidade fraca pode indicar ventilação bloqueada, resfriamento desigual do molde, contaminação localizada, textura danificada ou desequilíbrio no fluxo do canal.
Verifique as superfícies do molde quanto ao acúmulo de agente desmoldante, corrosão, abrasão ou resíduos de materiais anteriores. A manutenção do molde afeta diretamente o contato com o substrato e deve fazer parte dos planos de controle de adesão.
Use um plano experimental simples quando for necessária otimização. Altere sistematicamente a temperatura do fundido, a temperatura do molde, a velocidade de injeção e as condições de recalque, mantendo constantes todos os outros fatores.
Documente os resultados em uma tabela de janela de processo. Registre as configurações, o peso da peça, o tempo de ciclo, os defeitos visuais, os valores de teste de adesão e o modo de falha para cada condição de teste.
Após identificar uma condição robusta, defina limites operacionais superiores e inferiores. Um processo que funciona apenas em uma configuração exata é frágil e provavelmente criará futuros problemas de qualidade.
Treine os operadores para reconhecer sinais de alerta precoce, incluindo rebarba, estrias, injeções incompletas, opacidade superficial, odor incomum, peso inconsistente da peça e alterações no comportamento de descascamento.
Verifique a Adesão em Condições Reais de Serviço
A aprovação em um teste inicial de descascamento à temperatura ambiente não é a prova final da qualidade da sobremoldagem. A peça deve manter o desempenho durante toda a exposição ambiental e mecânica esperada.
Selecione testes de validação de acordo com a aplicação. Empunhaduras de produtos de consumo podem exigir testes de suor, protetor solar e flexão repetida, enquanto componentes industriais podem necessitar de resistência a óleo, detergente, calor ou vibração.
Condicione as amostras antes do teste quando relevante. Envelhecimento térmico, exposição à umidade, ciclos de frio, imersão em água e exposição química podem revelar falhas tardias na interface que os testes imediatos não detectam.
Teste as áreas de menor desempenho, não apenas os locais convenientes. Cantos, seções finas, zonas adjacentes ao ponto de injeção, linhas de solda e superfícies muito curvas geralmente fornecem as informações mais úteis.
Defina critérios de aceitação antes da aprovação da produção. Especifique o método de teste, a quantidade de amostras, o procedimento de condicionamento, o limite de falha, o modo de falha e a frequência das verificações contínuas de qualidade.
Compartilhe esses requisitos com fornecedores de materiais, moldadores e equipes de qualidade. O desempenho de adesão é o resultado de um sistema; portanto, especificações desconectadas criam incerteza evitável durante a produção.
Conclusão: Melhore a Adesão Controlando Toda a Interface
Melhorar a adesão de Elastômeros Termoplásticos na sobremoldagem exige mais do que aumentar a temperatura ou a pressão. Os melhores resultados vêm da combinação de materiais, da preparação das superfícies, do controle do calor e da validação de todo o processo.
Para os operadores, a abordagem mais eficaz é uma solução de problemas disciplinada: confirmar primeiro a compatibilidade, proteger a superfície do substrato, estabilizar as condições de moldagem e usar testes repetíveis para verificar cada melhoria.
Quando a interface é projetada, processada e inspecionada como uma característica crítica de produção, o risco de delaminação diminui e as peças sobremoldadas oferecem a flexibilidade, a aderência e a durabilidade esperadas em serviço.