Navegação rápida de produtos
Solicite um orçamento
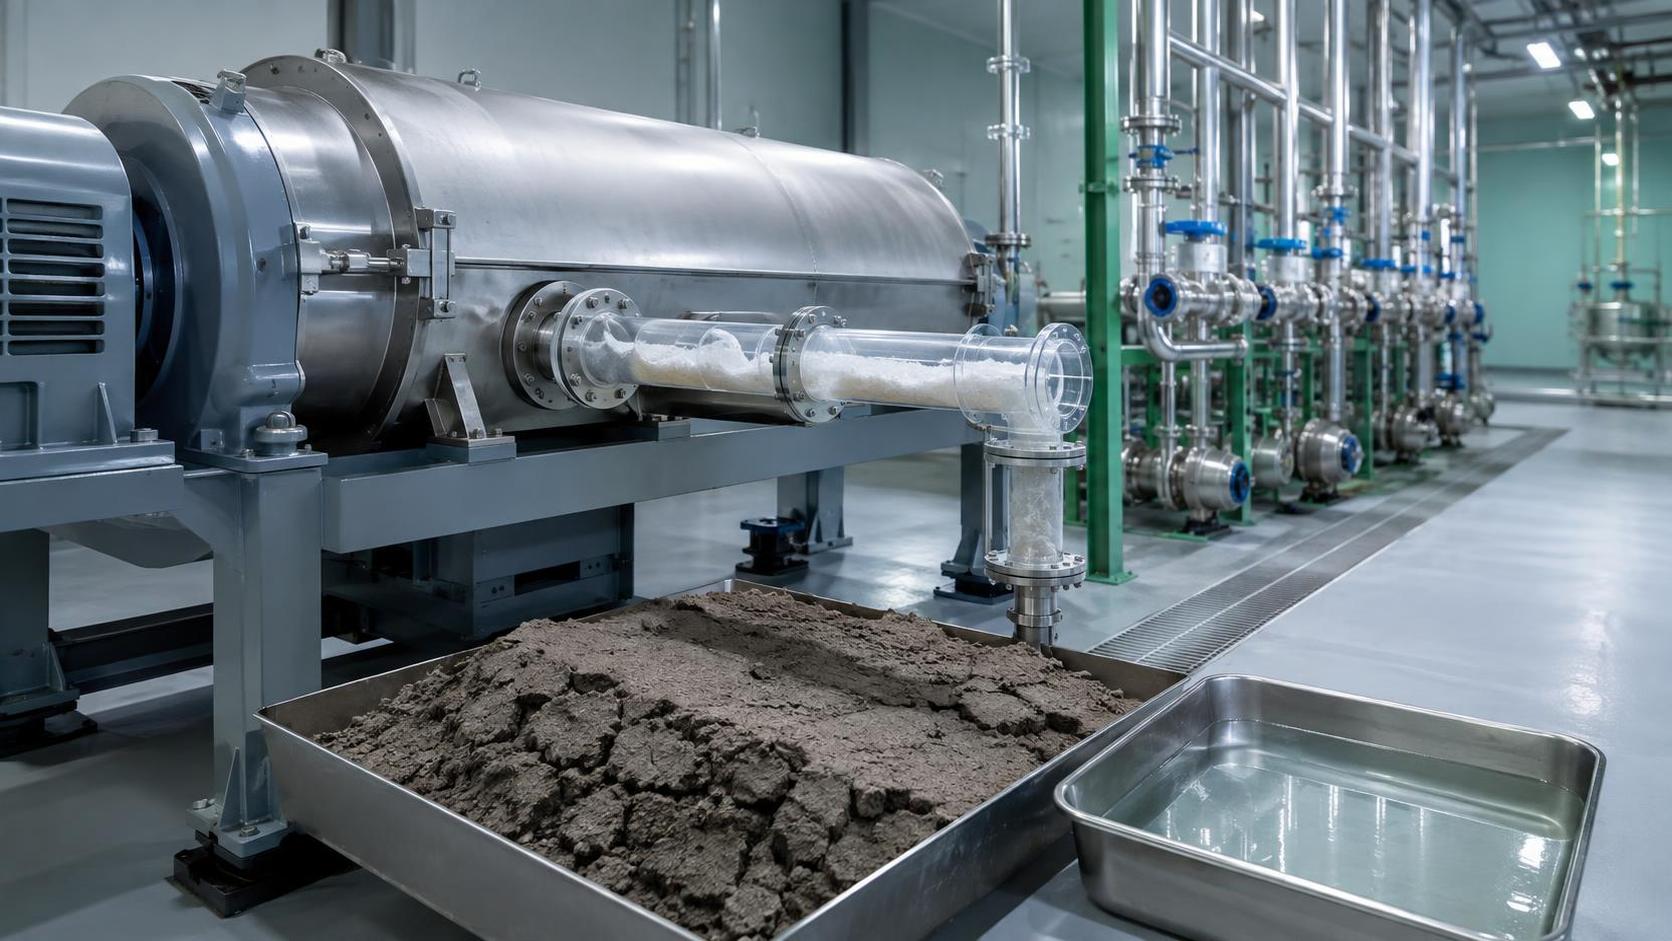
Quando uma unidade de desaguamento de lodo começa a produzir uma torta mais úmida, centrado turvo, filtrado instável ou consumo excessivo de polímero, a causa muitas vezes não é apenas a máquina de desaguamento. Uma centrífuga, prensa de correia, prensa de parafuso ou filtro-prensa só pode ter bom desempenho quando o lodo foi condicionado em flocos fortes e resistentes ao cisalhamento. Portanto, selecionar o Floculante de Poliacrilamida correto é uma decisão de processo, e não uma simples escolha de compra.
O ponto de partida prático é adequar o tipo de carga do polímero, a densidade de carga, o peso molecular e a forma do produto ao lodo real e ao equipamento em operação. Para a maioria das aplicações de desaguamento, o melhor candidato não é necessariamente o polímero que cria os maiores flocos visíveis em um béquer. É aquele que produz uma torta estável, claridade aceitável do filtrado, dosagem controlável e desempenho confiável diante das variações normais na alimentação de lodo.
Comece pelo lodo, não pelo rótulo do polímero
O lodo não é um material uniforme. Seu tamanho de partícula, teor orgânico, fração mineral, pH, alcalinidade, salinidade, temperatura, coagulantes residuais e atividade biológica influenciam o desempenho de um floculante. Um produto que funciona bem em uma linha de águas residuais pode apresentar baixo desempenho após uma alteração do processo, mesmo que o equipamento de desaguamento permaneça o mesmo.
Antes de avaliar os produtos, defina a origem do lodo e como ele já foi tratado. Lodo primário, lodo ativado excedente, lodo misto, lodo precipitado quimicamente e lodo de processo industrial geralmente exigem diferentes abordagens de condicionamento. O mesmo se aplica ao lodo que foi adensado, digerido, tratado com cal, oxidado ou misturado com outra corrente.
- Lodo primário geralmente contém sólidos maiores e mais facilmente sedimentáveis e pode responder bem a um tratamento moderado com polímero.
- Lodo ativado excedente normalmente é mais difícil de desaguar devido aos sólidos biológicos finos, às substâncias poliméricas extracelulares e ao alto teor de água ligada.
- Lodo misto primário e biológico pode variar significativamente conforme a proporção de mistura se altera.
- Lodo inorgânico ou de hidróxido metálico pode exigir um perfil de carga diferente do lodo biológico e pode ser sensível ao pH e aos sais dissolvidos.
- Lodo industrial oleoso, rico em surfactantes ou com alto teor orgânico pode apresentar baixa resistência dos flocos, a menos que a química a montante seja controlada.
A equipe do projeto deve solicitar amostras representativas em mais de uma condição operacional, quando possível. Uma amostra coletada durante um período calmo e estável pode não representar o lodo gerado durante picos de produção, entrada de águas pluviais, descargas em batelada, ciclos de limpeza ou alterações na dosagem de produtos químicos a montante. O objetivo é selecionar um polímero com uma faixa operacional viável, e não um que funcione apenas em condições laboratoriais ideais.
Escolha a classe de carga antes de ajustar o grau
Os floculantes de poliacrilamida são normalmente agrupados em produtos catiônicos, aniônicos, não iônicos e anfotéricos. A classe correta depende principalmente da carga superficial e da composição das partículas suspensas, mas deve ser confirmada por testes, pois o comportamento do lodo é afetado por mais fatores do que apenas a carga.
Para o desaguamento, os polímeros catiônicos são frequentemente avaliados primeiro no tratamento de lodo ativado excedente, mas “catiônico” não é uma especificação completa. Os graus catiônicos podem variar de baixa a muito alta densidade de carga. Carga insuficiente pode deixar os sólidos coloidais inadequadamente desestabilizados. Carga excessiva pode levar à sobredosagem, reversão de carga, flocos frágeis ou baixa qualidade do filtrado. O grau correto é aquele que promove a agregação sem tornar o sistema excessivamente sensível às variações de dosagem.
O peso molecular determina a formação de pontes, mas nem sempre é melhor quanto maior
O peso molecular afeta o comprimento das cadeias poliméricas e a capacidade do polímero de formar pontes entre as partículas. Produtos de maior peso molecular podem produzir flocos grandes e robustos em baixa dosagem quando o lodo responde bem à formação de pontes. Isso pode ser valioso para prensas de correia e outros sistemas nos quais a drenagem através de uma torta em movimento é importante.
No entanto, um peso molecular muito alto também pode criar problemas de mistura. Se o polímero não for disperso de forma rápida e uniforme, a sobredosagem localizada pode formar massas gelatinosas ou flocos irregulares. Em equipamentos com cisalhamento intenso, flocos grandes podem se romper antes que a água seja liberada. Nesse caso, um grau de peso molecular baixo ou médio pode proporcionar um resultado mais estável, mesmo que o tamanho inicial dos flocos pareça menor.
Avalie o peso molecular juntamente com a configuração de mistura. Um produto não pode compensar uma injeção inadequada de polímero, mistura estática mal projetada, cisalhamento excessivo da bomba ou tempo de maturação insuficiente. Quando os operadores relatam que os flocos se formam no tanque de condicionamento, mas desaparecem antes de chegar à prensa ou à centrífuga, o problema pode ser o cisalhamento mecânico, e não a química do polímero.
Adequar o floculante ao equipamento de desaguamento
Cada tecnologia de desaguamento impõe exigências diferentes quanto ao tamanho dos flocos, comportamento de drenagem e resistência ao cisalhamento. O processo de seleção deve incluir todo o percurso, desde o preparo do polímero até a descarga final da torta.
Prensas de filtro de correia
As prensas de correia geralmente exigem flocos visíveis e bem formados, que drenem livremente na zona de gravidade e permaneçam intactos durante a compressão. Um polímero adequado deve liberar água rapidamente sem permitir que uma quantidade excessiva de sólidos finos passe pela correia. Flocos muito pequenos podem produzir filtrado turvo; flocos muito grandes, moles ou pegajosos podem obstruir a correia e reduzir a capacidade de processamento.
Centrífugas
As centrífugas submetem o lodo condicionado a cisalhamento considerável. O produto preferido cria flocos densos que mantêm sua estrutura durante a aceleração e o transporte. Os sólidos da torta, a claridade do centrado, o torque, a velocidade diferencial e a dosagem de polímero devem ser analisados em conjunto. Um grau que melhora a secura da torta, mas piora acentuadamente a qualidade do centrado, pode simplesmente estar deslocando a perda de sólidos para jusante.
Prensas de parafuso e sistemas de tambor rotativo
Esses sistemas frequentemente se beneficiam de flocos que liberam água de maneira constante e não espalham nem obstruem a superfície da tela. A seleção do polímero deve considerar a textura e as características de liberação da torta, e não apenas a captura de sólidos. Torta pegajosa pode aumentar a frequência de limpeza e reduzir o tempo operacional efetivo.
Filtros-prensa
Os filtros-prensa geralmente dependem de um mecanismo de formação de torta mais compacta. O polímero deve favorecer a filtração sem criar sólidos compressíveis e de baixa permeabilidade que retardem o ciclo. Quando há precipitação química envolvida, a interação entre o floculante, o coagulante, os produtos químicos de ajuste de pH e a pressão de alimentação exige análise cuidadosa.
Realize testes de triagem na ordem correta
O teste de jarro é útil para restringir a faixa de candidatos, mas não deve ser considerado uma prova definitiva do desempenho de desaguamento. Um teste de jarro revela se um polímero pode formar flocos, com que rapidez a sedimentação começa e se o sobrenadante se torna claro. Ele não reproduz integralmente a drenagem em correia, o cisalhamento em centrífuga, a filtração em prensa de parafuso ou a liberação da torta.
Uma sequência de avaliação mais confiável começa com a caracterização básica do lodo, passa pela triagem em bancada e, em seguida, confirma o resultado em condições representativas do equipamento.
- Registre a linha de base. Meça ou documente os sólidos de alimentação, pH, condutividade quando relevante, origem do lodo, tratamento químico atual, dosagem de polímero existente, sólidos da torta, aparência do filtrado ou centrado e limitações operacionais.
- Prepare os polímeros candidatos de forma consistente. Utilize a mesma água de diluição, concentração, tempo de maturação e procedimento de mistura para cada amostra. Um preparo inconsistente pode fazer com que um grau pareça melhor ou pior do que realmente é.
- Teste a faixa de carga e dosagem. Compare várias densidades de carga e faixas de peso molecular, em vez de testar apenas graus semelhantes. Observe a formação de flocos, a claridade do sobrenadante, o comportamento de sedimentação e a sensibilidade a pequenas alterações de dosagem.
- Avalie a resistência ao cisalhamento. Após a formação dos flocos, aplique uma mistura que represente razoavelmente o bombeamento ou a entrada no equipamento. Flocos frágeis podem parecer promissores durante testes de jarro suaves, mas falhar na operação.
- Realize um teste piloto ou teste controlado na planta. Teste os principais candidatos na unidade de desaguamento real, mantendo as condições de alimentação e os ajustes do equipamento o mais estáveis possível.
- Compare o impacto operacional total. Analise a secura da torta, a captura de sólidos, o consumo de polímero, a capacidade de processamento, a carga de limpeza, o manuseio do filtrado e a estabilidade do processo. Não selecione apenas com base na menor dosagem.
Durante um teste na planta, altere uma variável principal por vez. Modificar simultaneamente o grau do polímero, a dose de polímero, a vazão de alimentação, a velocidade da correia, a velocidade diferencial da centrífuga e os ajustes de diluição torna o resultado difícil de interpretar. Um teste curto também pode não captar o efeito das mudanças nas características do lodo; portanto, os resultados devem ser verificados em relação às condições de alimentação presentes durante o teste.
Não negligencie a forma do produto e a qualidade do preparo
Um floculante pode ser fornecido como pó seco, emulsão inversa, dispersão ou líquido pronto para uso, dependendo da gama de produtos e da aplicação. A forma do produto afeta o armazenamento, o manuseio, o tempo de dissolução, as necessidades de automação e o risco de erros de preparo.
O polímero seco frequentemente requer umectação controlada e tempo de maturação suficiente para alcançar ativação completa. A má dispersão do pó pode criar olhos de peixe: grumos parcialmente hidratados com polímero seco retido no interior. Esses grumos desperdiçam material ativo e podem obstruir tubulações ou reduzir a consistência da floculação. Produtos em emulsão podem oferecer preparo mais rápido, mas exigem práticas adequadas de inversão, diluição e armazenamento. A forma preferida deve ser compatível com os equipamentos disponíveis no local, as rotinas dos operadores, a qualidade da água e as limitações de espaço.
A água de preparo merece atenção. Água com pH inadequado, dureza excessiva, sólidos suspensos ou produtos químicos residuais incompatíveis pode reduzir a hidratação do polímero ou alterar o desempenho. O mesmo polímero pode parecer inconsistente simplesmente porque a água de preparo ou a proporção de diluição foi alterada. Confirme a concentração de preparo recomendada, o tempo de maturação, a faixa de diluição e a configuração do ponto de alimentação antes de considerar um produto inadequado.
Interprete os sintomas operacionais como indícios de seleção
Os sintomas visíveis podem ajudar a distinguir uma incompatibilidade de polímero de um problema operacional. Eles não devem substituir os testes, mas fornecem uma orientação útil.
- Filtrado ou centrado turvo com tamanho de floco aparentemente adequado: os flocos podem ser porosos, a dosagem pode ser excessiva ou partículas finas podem estar escapando devido aos ajustes do equipamento.
- Flocos grandes, gelatinosos e drenagem deficiente: isso pode indicar sobredosagem, má distribuição do polímero ou um grau que produz flocos excessivamente compressíveis.
- Flocos finos com sedimentação lenta ou baixa captura: a densidade de carga pode ser muito baixa, o peso molecular pode ser inadequado ou a coagulação a montante pode ser insuficiente.
- Bons resultados em baixa vazão de alimentação, mas falha em maior capacidade de processamento: examine a energia de mistura, a capacidade de alimentação de polímero, o tempo de maturação e a exposição ao cisalhamento antes de trocar o polímero.
- Perda súbita de desempenho após mudanças no tratamento a montante: verifique o ajuste de pH, a dosagem de sal metálico, a condição do processo biológico, a entrada de surfactantes e a proporção das correntes de lodo que estão sendo misturadas.
Defina a especificação de compra com base nos limites de desempenho
Depois que um grau preferido for identificado, a especificação do projeto deve indicar mais do que o tipo de carga do polímero. Ela deve definir a origem do lodo, a faixa esperada de sólidos, o tipo de equipamento, a forma do produto, os requisitos de preparo, o método de teste e as medidas de desempenho usadas para aceitação. Isso evita ambiguidades quando as características do lodo mudam ou quando um grau substituto é proposto posteriormente.
Também é útil identificar limites operacionais aceitáveis, em vez de esperar uma dosagem fixa. Uma especificação prática pode exigir condicionamento estável em uma faixa definida de sólidos, com instruções claras para o preparo da solução e o ajuste da dosagem. A compatibilidade de armazenamento, a embalagem, os requisitos de vida útil, as condições de transporte, a documentação de segurança e os requisitos locais aplicáveis de manuseio devem ser confirmados antes da aquisição final.
A decisão de seleção mais sólida resulta da combinação de amostras representativas de lodo, preparo disciplinado do polímero, testes específicos para o equipamento e uma análise equilibrada da qualidade da torta, captura de sólidos e estabilidade operacional. Essa abordagem evita que um Floculante de Poliacrilamida seja avaliado por um único teste visual e torna o sistema de desaguamento mais fácil de controlar quando as condições de alimentação inevitavelmente mudam.
Envie sua consulta hoje