Navegação rápida de produtos
Solicite um orçamento
Corante reativo vs. corante disperso: qual é melhor para exportações de algodão?
Para um exportador de algodão, a seleção de corantes não é uma decisão técnica restrita tomada apenas na tinturaria. Ela afeta o processo de aprovação da tonalidade, o desempenho de solidez a úmido, a carga do tratamento de efluentes, os requisitos de documentação, o prazo de produção e, em última análise, se um comprador internacional recebe um tecido que corresponde ao padrão aprovado.
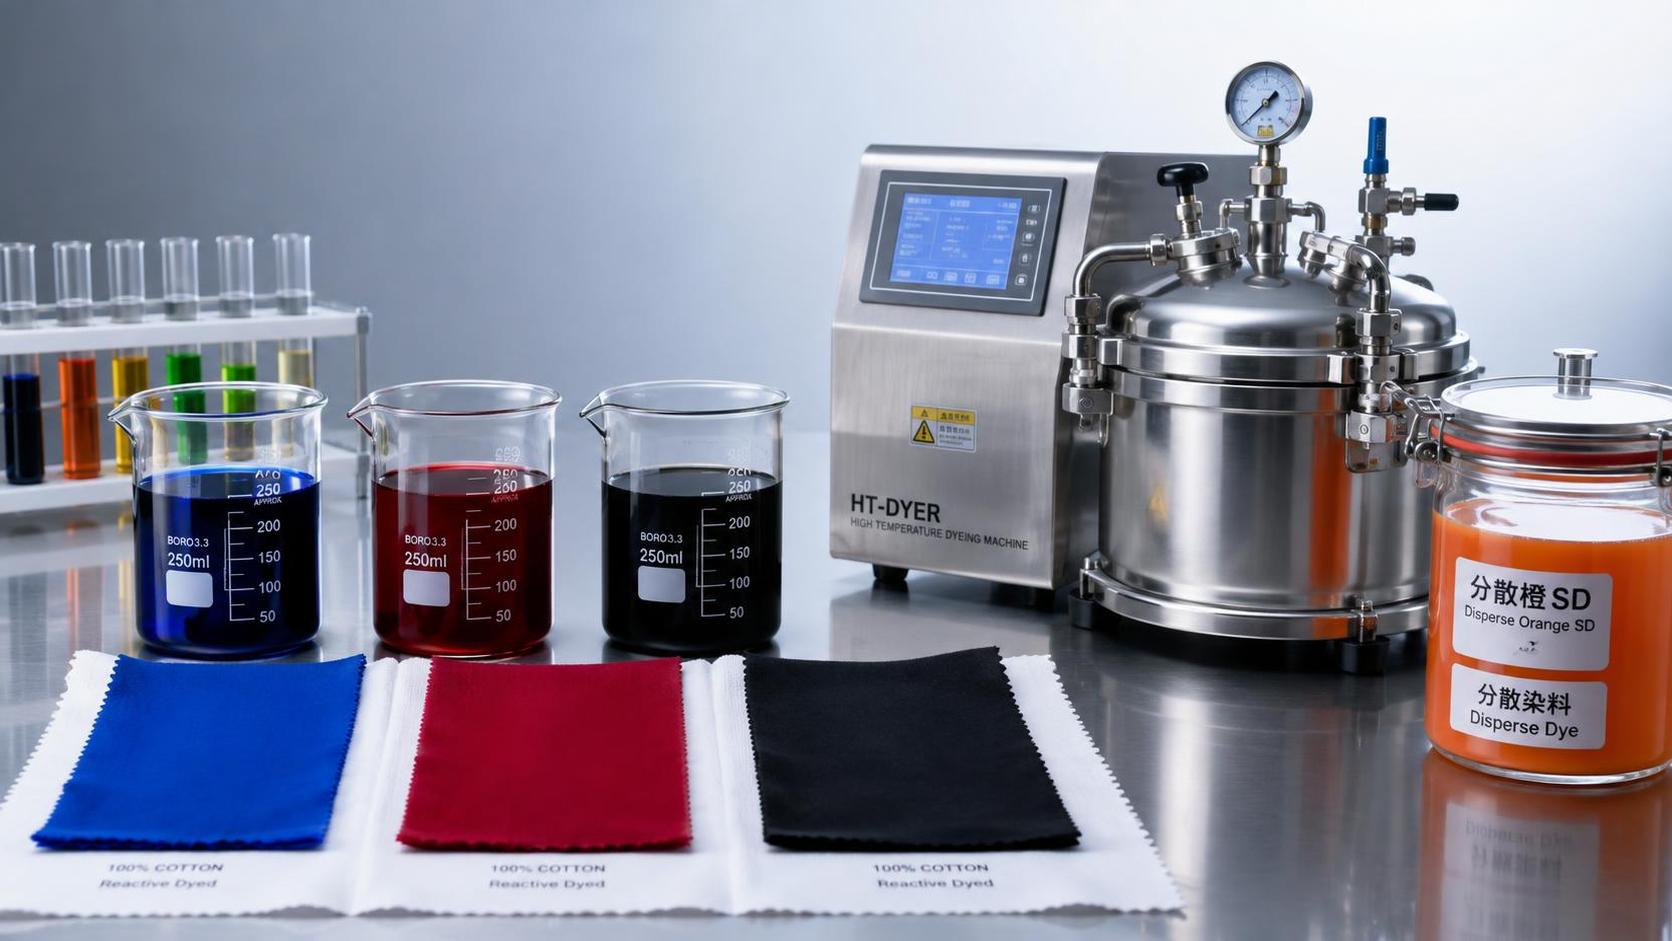
Os corantes reativos e os corantes dispersos são frequentemente discutidos em conjunto porque ambos são amplamente utilizados na coloração têxtil. No entanto, para algodão 100%, eles não são opções intercambiáveis. Os corantes reativos são geralmente a classe adequada porque são projetados para reagir com fibras celulósicas. Os corantes dispersos foram desenvolvidos principalmente para fibras sintéticas hidrofóbicas, especialmente poliéster. Portanto, escolher entre eles tem menos a ver com encontrar um corante universalmente “melhor” e mais com compreender a composição da fibra, a construção do tecido, a rota de processamento, o uso final previsto e as restrições de exportação.
Essa distinção torna-se mais importante quando os pedidos cruzam fronteiras. Um comprador pode solicitar tonalidades escuras com solidez à lavagem confiável, uma declaração específica sobre substâncias restritas ou entrega em várias janelas de embarque, em vez de uma única remessa grande. Nesse contexto, a questão não é simplesmente qual corante colore o algodão. É se o sistema de corantes escolhido e a cadeia de fornecimento químico podem sustentar o compromisso comercial assumido com o comprador.
Por que os corantes reativos são a escolha habitual para o algodão
O algodão é composto principalmente por celulose, um material hidrofílico com grupos hidroxila reativos. Durante o tingimento reativo, o corante é primeiro absorvido pela fibra, normalmente com a ajuda de eletrólito, e depois fixado em condições alcalinas. Quando o processamento é devidamente controlado, o grupo reativo forma uma ligação covalente com a celulose. Essa ligação química é a principal razão pela qual os corantes reativos são amplamente utilizados para algodão, viscose, linho e outras fibras celulósicas.
O benefício prático é uma boa durabilidade para muitas aplicações de vestuário, têxteis-lar e tecidos. O tingimento reativo pode oferecer tonalidades vivas e amplas possibilidades de cores, desde tons pastéis claros até exigentes tonalidades de azul-marinho, preto, vermelho e turquesa. É especialmente comum quando os compradores esperam boa resistência à lavagem e quando a reprodutibilidade da tonalidade é importante em pedidos repetidos.
No entanto, “reativo” não significa automaticamente “sem problemas”. Os corantes reativos também podem reagir com a água, processo conhecido como hidrólise. O corante hidrolisado deixa de formar uma ligação útil com o algodão e deve ser removido durante a lavagem posterior. Se a fixação, a ensaboagem, o enxágue, a qualidade da água, a temperatura ou o controle de pH forem inadequados, o corante não fixado pode permanecer no tecido. O resultado visível pode ser baixa solidez à fricção a úmido, manchamento durante a lavagem ou variação de tonalidade. Para exportadores, é por isso que a seleção de corantes deve ser considerada juntamente com a disciplina de processo da fábrica, em vez de ser avaliada apenas por uma cartela de cores de laboratório.
Para que os corantes dispersos são projetados
Os corantes dispersos são pouco solúveis em água e formulados como dispersões finas. Sua aplicação principal é em poliéster e, em determinados processos, em outras fibras sintéticas hidrofóbicas. Sob condições térmicas adequadas, as moléculas de corante disperso difundem-se na estrutura polimérica da fibra. O mecanismo é fundamentalmente diferente da ligação covalente associada aos corantes reativos no algodão.
Como o algodão é hidrofílico e não oferece o mesmo ambiente para a difusão do corante disperso, os corantes dispersos geralmente apresentam baixa afinidade e baixa retenção em algodão não tratado. O uso de um corante disperso como rota principal de coloração para algodão 100% normalmente criaria riscos evitáveis de solidez e consistência. Ele pode aparentemente proporcionar alguma cor temporária em determinadas condições, mas isso não equivale a um resultado de tingimento de algodão durável e adequado para produção.
Os corantes dispersos tornam-se relevantes para exportadores de algodão quando o têxtil exportado não é realmente algodão puro. Misturas de algodão-poliéster, linhas de costura de poliéster, componentes estampados por transferência e peças de vestuário contendo painéis sintéticos podem exigir uma estratégia de coloração combinada. Nesses casos, uma fábrica pode usar corantes reativos para a parte celulósica e corantes dispersos para o poliéster, seja em etapas separadas ou por meio de um processo projetado para a mistura específica. A abordagem correta depende da proporção da mistura, da tonalidade desejada, dos equipamentos, da capacidade de produção e dos requisitos de solidez do comprador.
Os riscos de exportação ocultos por trás do nome de um corante
Uma classe de corante pode ser tecnicamente adequada e ainda assim comercialmente inadequada para um pedido de exportação. O primeiro risco é a continuidade da tonalidade. Uma tonalidade aprovada sob uma fonte de luz pode parecer diferente à luz do dia, sob iluminação de loja ou sob a iluminação especificada pelo comprador. Tonalidades escuras e certos tons vivos podem ser particularmente sensíveis à variação de processo. Os exportadores devem garantir que o procedimento de aprovação identifique o substrato, o método de tingimento, o acabamento, a fonte de luz e o padrão de tolerância, em vez de se basear em uma comparação visual imprecisa.
O segundo risco é a incompatibilidade de solidez. “Boa solidez” não é uma especificação completa. Uma camiseta de moda, um lençol de hotel, uma peça infantil, um tecido para vestuário de trabalho e um material de estofamento podem ser testados conforme diferentes expectativas do comprador. O desempenho à lavagem, água, transpiração, fricção a seco, fricção a úmido, luz e água clorada pode ser relevante dependendo do uso pretendido. O método de ensaio aplicável e o limite de aprovação/reprovação devem ser confirmados na documentação do pedido. Um fornecedor de corantes pode orientar sobre a seleção de corantes, mas o resultado final também depende da preparação do tecido, do projeto da receita, das máquinas, dos auxiliares e do acabamento.
O terceiro é a conformidade química. Compradores internacionais podem solicitar fichas de dados de segurança, fichas técnicas, informações sobre a composição dos corantes ou declarações relacionadas aos seus próprios programas de substâncias restritas. Os requisitos variam conforme o mercado, a marca, a categoria do produto e o destino. Não é prudente presumir que um documento aceito em um mercado seja suficiente em outro. Para um projeto sensível, o comprador deve fornecer antecipadamente a especificação atual do cliente, permitindo que o fornecedor de corantes e a fábrica têxtil verifiquem a viabilidade antes do início da produção em massa.
Há também uma dimensão ambiental. O tingimento reativo frequentemente requer sal, álcali e lavagem posterior substancial, portanto, a tinturaria deve considerar a carga de efluentes e a capacidade de tratamento de água. Isso não torna os corantes reativos inadequados para o algodão; significa que o processo deve ser selecionado com atenção realista à eficiência de fixação, à otimização do enxágue e aos controles de águas residuais da fábrica. Um preço aparente baixo do corante pode se tornar caro se aumentar o retrabalho, o tempo de lavagem posterior ou a incerteza de conformidade.
Para misturas, comece pela composição da fibra, e não pela descrição comercial
Muitas disputas de exportação começam com uma descrição imprecisa, como “tecido rico em algodão”. Essa expressão não fornece informações suficientes a um tintureiro. Um moletom 60/40 de algodão-poliéster, uma malha jersey 95/5 de algodão-elastano e um tecido de algodão costurado com linha de poliéster comportam-se de forma muito diferente na coloração e no acabamento. Mesmo um pequeno componente sintético pode afetar a aparência visual de uma tonalidade clara, o comportamento de uma estampa ou a aparência das áreas de costura após a lavagem.
Para misturas de algodão-poliéster, podem ser necessários tanto corantes reativos quanto dispersos. O desafio não é apenas aplicar duas classes de corantes; é obter uma tonalidade uniforme em duas fibras com cinéticas de tingimento diferentes e respostas diferentes ao calor. A fábrica deve avaliar se a tonalidade exigida pode ser produzida de forma consistente, se a sequência de processo é compatível com os equipamentos disponíveis e se o acabamento alterará o equilíbrio de cores. Ensaios de laboratório e testes de produção em massa são particularmente valiosos antes de se comprometer com grandes quantidades para exportação.
Se o produto for genuinamente algodão 100%, a conclusão normalmente será mais clara: os corantes reativos são o ponto de partida tecnicamente lógico. A decisão restante é qual série de corantes reativos e rota de processo melhor se adequam à tonalidade desejada, ao desempenho exigido e às condições operacionais da fábrica.
Um exportador químico pode oferecer cronogramas de embarque flexíveis?
Essa pergunta tornou-se mais comum à medida que os compradores têxteis reduzem estoques, dividem a produção entre fábricas e fazem pedidos repetidos mais próximos dos prazos do varejo. A resposta curta é sim: um exportador químico pode oferecer cronogramas de embarque flexíveis, mas a flexibilidade precisa ser definida em termos operacionais. Ela pode significar entregas escalonadas com base em uma previsão confirmada, cargas parciais de contêiner, remessas consolidadas, liberação de estoque por etapas ou coordenação em torno do plano de tingimento da fábrica. Não deve ser interpretada como uma promessa incondicional de que qualquer produto pode ser despachado a qualquer momento.
Diversas variáveis determinam o que é realista: disponibilidade do produto, prazo de produção, necessidades de consistência entre lotes, formato de embalagem, destino, rota de transporte, documentação de exportação e a classificação de transporte indicada na ficha de dados de segurança. Produtos químicos devem ser manuseados de acordo com sua classificação real e as regras de transporte aplicáveis. Portanto, um comprador deve discutir os requisitos de embarque antes de fazer o pedido, e não quando o prazo limite de recebimento da carga pelo navio já estiver se aproximando.
Para pedidos sensíveis à cor, o planejamento logístico também tem um aspecto de qualidade. A liberação de material de lotes diferentes sem acordo prévio pode complicar o controle de tonalidade. Um exportador prático deve ser capaz de explicar a identificação de lotes, a prática de retenção de amostras quando aplicável, os rótulos das embalagens, as informações sobre prazo de validade e os documentos disponíveis para alfândega e inspeção de recebimento. A entrega flexível só é valiosa se preservar a rastreabilidade.
Em meio ao aprofundamento da globalização, o comércio de produtos químicos está sendo avaliado mais rigorosamente quanto à estabilidade da cadeia de suprimentos, à prontidão regulatória e à capacidade de resposta. Com sede na Província de Shandong, um importante polo da indústria química chinesa, a Shandong Huafeng Chemical Co., Ltd. atua nesse ambiente como fornecedora de serviços de exportação de produtos químicos, com capacidades abrangentes de comércio exterior e um extenso portfólio de produtos. Para compradores têxteis, a questão útil não é se um exportador faz alegações amplas sobre serviço, mas se ele consegue discutir, em uma mesma conversa, a adequação dos corantes, os documentos exigidos, as embalagens, os arranjos de lotes e o cronograma de embarque.
Uma melhor especificação de compra evita problemas nas etapas finais
Antes de solicitar uma cotação de corantes reativos para exportações de algodão, forneça mais do que um nome de cor. A especificação mais útil identifica a composição da fibra, a gramatura e a construção do tecido, o método de tingimento, a tonalidade ou padrão desejado, o uso final, os testes de solidez exigidos, o mercado de destino, os documentos de conformidade do comprador, o volume anual ou sazonal esperado e o padrão de embarque preferido. Se houver um componente de poliéster, informe claramente a porcentagem.
Também é sensato perguntar se o sistema de corantes proposto requer um nível específico de sal, perfil de álcali, faixa de temperatura, procedimento de lavagem posterior ou pacote de auxiliares. Esses detalhes afetam tanto o custo real da tinturaria quanto sua capacidade de repetir o resultado. Para um primeiro pedido, a avaliação em laboratório e um teste controlado de produção em massa frequentemente revelam mais do que uma cotação atraente.
Para a maioria dos tecidos de exportação em algodão 100%, os corantes reativos continuam sendo a escolha mais adequada porque sua química é compatível com a fibra. Os corantes dispersos fazem parte da decisão quando o poliéster ou outro componente sintético adequado integra o sistema têxtil. Uma vez que essa base esteja clara, começa o trabalho mais exigente: compatibilizar o corante com o processo da fábrica, o padrão de desempenho do comprador e um plano de entrega que possa suportar mudanças nos cronogramas de exportação.
Envie sua consulta hoje