Navegação rápida de produtos
Solicite um orçamento
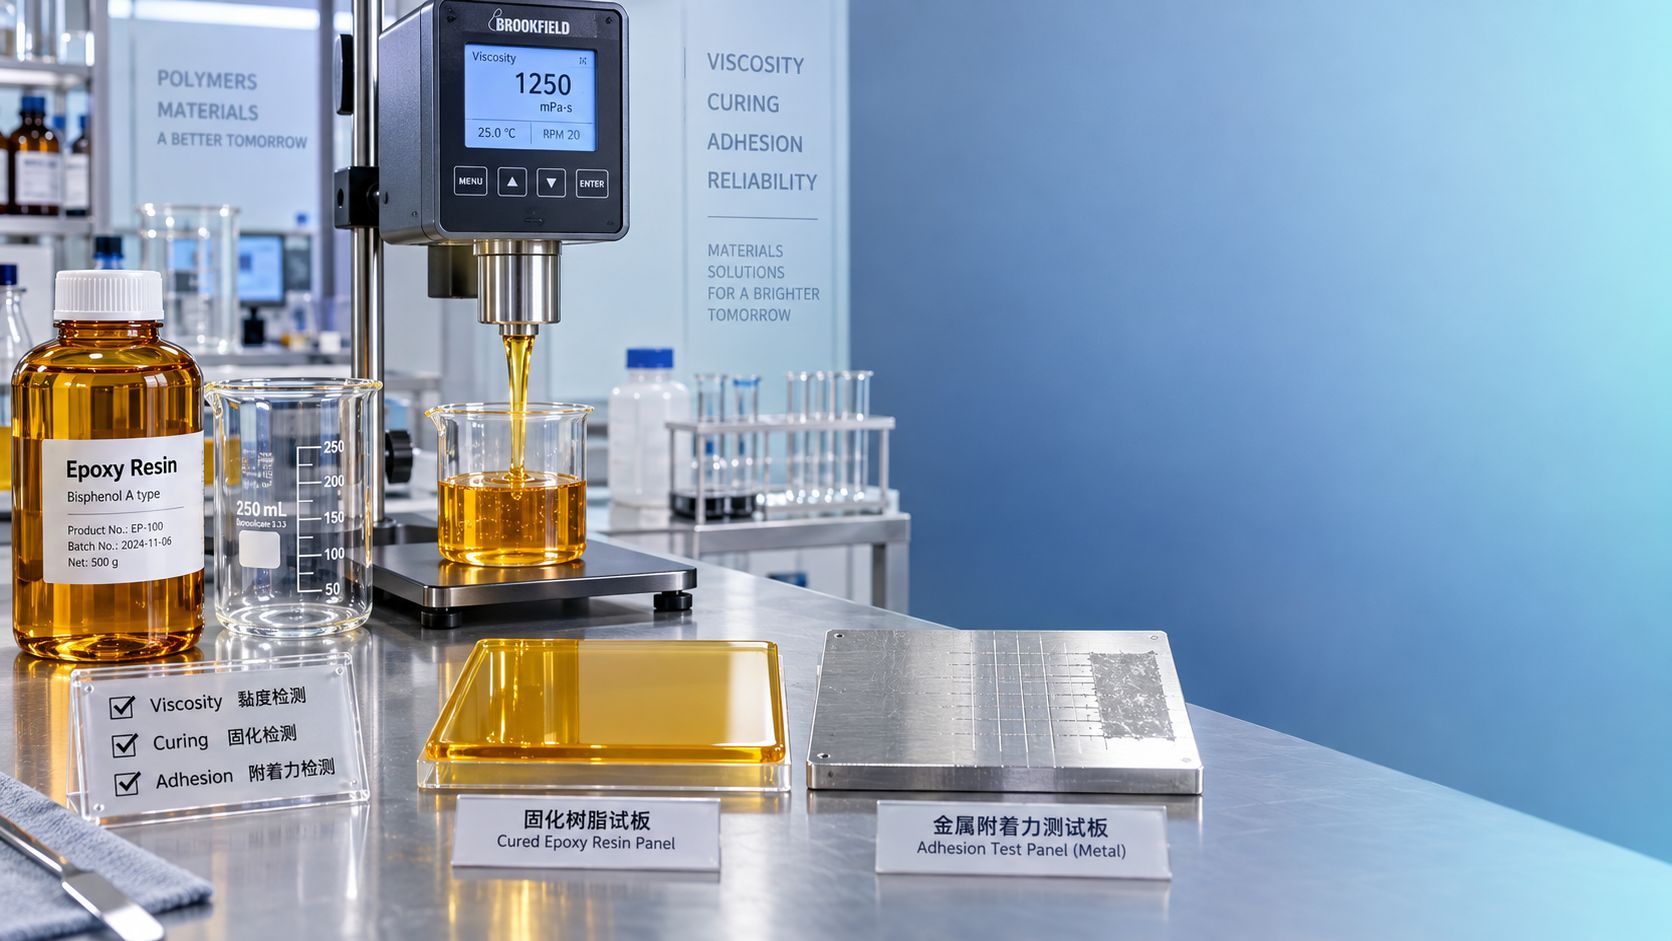
A aprovação de amostras de resina epóxi deve responder a uma questão prática: este material terá o mesmo desempenho na produção normal que teve em uma pequena amostra do fornecedor? Uma resina de aparência clara não é automaticamente uma resina adequada. Viscosidade, valor epóxi, cor, umidade, resposta de cura, compatibilidade e adesão podem alterar o comportamento de processamento e a qualidade do produto final.
A expressão“Por que o superplastificante de policarboxilato perde a retenção de abatimento?” reflete um problema conhecido no fornecimento de produtos químicos: um produto pode parecer aceitável inicialmente, mas seu desempenho muda em condições reais de aplicação. A aprovação de resina epóxi exige a mesma disciplina. Em vez de aprovar uma amostra com base na aparência ou em um único teste de laboratório, os compradores devem examinar as propriedades que controlam a repetibilidade.
Comece pelo sistema epóxi pretendido, e não pela ficha de especificações do fornecedor
Uma resina epóxi não pode ser aprovada isoladamente. A faixa aceitável para um aglutinante de revestimento para pisos é diferente da necessária para um composto de encapsulamento elétrico, laminado composto, adesivo, sistema de ferramental ou revestimento resistente à corrosão.
Antes de testar a amostra, defina a formulação de trabalho e as condições do processo. Confirme o tipo de agente de cura, diluente ou solvente, cargas, pigmentos, acelerador, equipamento de mistura, temperatura de aplicação, espessura do filme e programa de cura. Uma resina que funciona bem com um endurecedor amínico pode curar muito rapidamente, permanecer pegajosa ou apresentar aparência inadequada com outro. Da mesma forma, um grau de viscosidade mais alta pode ser manejável em um tanque de mistura aquecido, mas inadequado para um processo manual de revestimento à temperatura ambiente.
O certificado de análise do fornecedor é útil, mas deve ser tratado como ponto de partida. A aprovação da amostra deve comparar a resina fornecida com as propriedades exigidas pela formulação real e pela linha de produção.
Verifique a viscosidade sob temperatura controlada
A viscosidade costuma ser a primeira propriedade analisada pelos compradores, pois influencia o bombeamento, a mistura, o umedecimento, o fluxo, a carga de enchimento, a liberação de ar, a espessura do revestimento e a sensação durante a aplicação. Contudo, a viscosidade informada só é significativa quando se conhecem a temperatura e o método de teste. A resina epóxi torna-se visivelmente mais fluida quando aquecida e mais espessa quando resfriada, portanto, um valor medido em condições diferentes não pode ser comparado diretamente.
Para a aprovação da amostra, registre a viscosidade da resina na temperatura mais próxima das condições normais de recebimento e processamento. Em seguida, verifique se ela permanece consistente após a amostra ter permanecido em repouso, sido misturada e, quando aplicável, exposta ao ambiente de armazenamento previsto. Uma resina que inicialmente escoa bem, mas engrossa de forma incomum durante o armazenamento, pode gerar problemas posteriores de dosagem ou dispersão.
Não presuma que viscosidade mais baixa é sempre melhor. Uma viscosidade menor pode melhorar a penetração e o fluxo, mas também pode afetar a resistência ao escorrimento, a formação de filme, o equilíbrio de solventes, a contração de cura ou a quantidade de diluente necessária. A questão útil é se a viscosidade suporta o processo necessário sem exigir alterações na formulação estabelecida.
Verifique o valor epóxi ou o peso equivalente epóxi
O valor epóxi é uma das verificações mais importantes de identidade química e reatividade. Ele indica a quantidade de funcionalidade epóxi disponível para reação com o agente de cura. Em termos práticos, afeta os cálculos estequiométricos, a densidade de reticulação, a resposta de cura, a resistência térmica, a resistência química e o comportamento mecânico.
Uma resina com valor epóxi fora da faixa esperada ainda pode parecer normal e até formar um filme sólido, mas o material curado pode ficar sub-reticulado ou excessivamente frágil. Se a formulação utilizar uma proporção fixa de endurecedor, uma alteração no valor epóxi pode deixar amina em excesso ou grupos epóxi não reagidos no sistema. Isso pode resultar em pegajosidade superficial, menor resistência à água, mudança de cor, odor ou propriedades instáveis a longo prazo.
Para aprovação, compare o resultado do fornecedor com uma verificação independente ou interna quando a aplicação for sensível. Mais importante ainda, use o valor medido para calcular a demanda de endurecedor e preparar um lote de teste na proporção de mistura pretendida. Um nome nominal de grau de resina não é suficiente para aprovar um material que será utilizado em um sistema controlado de dois componentes.
A cor não é apenas uma questão de aparência
A cor deve ser verificada tanto na resina pura quanto na formulação final. Epóxi transparente ou de cor clara é especialmente relevante para revestimentos transparentes, tintas de cores claras, pisos decorativos, fundição, aplicações elétricas e produtos em que a consistência visual é importante.
Uma cor inicial mais alta pode ser aceitável em um revestimento com pigmentação escura, mas pode se tornar um problema sério em sistemas transparentes ou acabamentos claros. Também pode indicar variação na qualidade da matéria-prima, oxidação, exposição excessiva ao calor ou histórico de armazenamento. A preocupação não é que toda amostra mais escura falhará, mas que uma mudança de cor pode sinalizar uma alteração que também afeta o comportamento de cura ou a estabilidade ao envelhecimento.
Inspecione a resina em relação à referência aprovada sob iluminação consistente. Em seguida, prepare uma placa curada ou um pequeno painel de aplicação. Algumas diferenças só se tornam visíveis após a cura, especialmente quando o endurecedor, o acelerador ou a temperatura elevada contribuem para o amarelamento.
Meça a umidade e procure sinais de contaminação
É fácil subestimar a umidade porque a própria resina epóxi pode parecer seca e uniforme. Ainda assim, a umidade pode interferir em determinados sistemas de cura, contribuir para a formação de bolhas, reduzir o desempenho elétrico, afetar a adesão e reagir com ingredientes sensíveis à umidade utilizados posteriormente na formulação.
Essa verificação torna-se mais importante quando a resina será combinada com materiais que contêm isocianato, utilizada em isolamento elétrico, formulada para fundição de baixo defeito ou aplicada em ambientes úmidos. A água pode entrar por meio das matérias-primas, da embalagem, de armazenamento inadequado ou da abertura repetida dos recipientes.
Inspecione também quanto a turbidez, sedimentos, partículas de gel, formação de pele, odor incomum ou matéria estranha visível. Estes não são pequenos defeitos estéticos. Partículas de gel podem bloquear filtros e equipamentos de pulverização, enquanto material insolúvel pode criar defeitos superficiais e pontos fracos em revestimentos finos. Uma amostra deve ser misturada conforme as orientações de manuseio do fornecedor antes da inspeção visual; caso contrário, material sedimentado pode ser confundido com contaminação, ou um defeito real pode passar despercebido.
Teste o comportamento de cura na formulação real
Uma amostra de resina não deve ser aprovada apenas com base em suas propriedades não curadas. A avaliação mais útil é um teste controlado utilizando o agente de cura, os aditivos, o nível de carga e o método de aplicação pretendidos.
Monitore a vida útil da mistura, o comportamento de mistura, a exotermia, o tempo de gel, o tempo até ficar livre de pegajosidade e a condição de cura completa. Essas propriedades estão relacionadas, mas não são intercambiáveis. Um lote pode permanecer trabalhável por um tempo aceitável, mas curar muito lentamente para o cronograma de produção. Outro pode gelificar rapidamente devido à temperatura ambiente mais alta ou a uma interação com um acelerador, tornando-se impraticável para mistura de grande volume.
Preste atenção à forma como a resina umedece as cargas e os pigmentos. O mau umedecimento pode aumentar o tempo de mistura, reter ar, reduzir o brilho e criar desempenho mecânico irregular. Em sistemas carregados, uma pequena alteração na viscosidade ou polaridade da resina pode modificar a carga máxima que permanece processável. Por isso, testar apenas uma mistura transparente de resina e endurecedor pode não revelar um problema de produção.
Para sistemas de cura à temperatura ambiente, teste em condições reais de ambiente, em vez de apenas em um ambiente laboratorial ideal. Para sistemas de cura térmica, utilize o ciclo de cura proposto e avalie se a amostra atinge um estado estável e totalmente curado. Uma verificação breve de secagem superficial não pode confirmar a cura completa em toda a espessura do filme ou fundição.
Avalie a adesão no substrato real
A adesão é uma propriedade do sistema. Ela depende da resina epóxi, do endurecedor, do substrato, da preparação da superfície, da espessura do revestimento, das condições de cura e do ambiente de exposição. Uma resina que adere fortemente ao aço preparado pode não apresentar o mesmo desempenho em concreto, alumínio, vidro, plástico, madeira ou uma superfície previamente revestida.
Utilize substratos e métodos de preparação representativos. Se a aplicação final envolver jateamento, lixamento, limpeza com solvente, aplicação de primer ou controle de umidade, reproduza essas condições no teste. Caso contrário, o teste pode aprovar a resina, mas não avaliar o processo de aplicação que determina a ligação final.
Após o teste inicial de adesão, examine o painel depois de exposições relevantes, como contato com água, ciclos térmicos, contato químico ou umidade. A exposição exata deve refletir o ambiente de serviço. Um revestimento decorativo interno não exige a mesma avaliação que um revestimento interno exposto a produtos químicos, e um encapsulante elétrico apresenta riscos diferentes de um adesivo estrutural.
Avalie o material curado, não apenas a etapa de aplicação
Após a cura, o sistema de resina deve ser examinado quanto às propriedades relevantes em serviço. Dependendo da aplicação, isso pode incluir dureza, flexibilidade, resistência ao impacto, resistência à compressão, comportamento à tração, resistência química, resistência à água, comportamento dielétrico, desempenho térmico ou aparência superficial.
Não transforme cada aprovação em um amplo projeto de pesquisa. O objetivo é identificar os poucos modos de falha que seriam dispendiosos na aplicação planejada. Uma resina de fundição transparente pode exigir atenção especial a bolhas, amarelamento e desempenho elétrico. Uma resina para revestimento de serviço pesado pode exigir maior foco na adesão ao substrato, na resposta de cura e na resistência química. Um sistema adesivo pode exigir mais ênfase na resistência de união, flexibilidade e tempo de trabalho.
Utilize amostras retidas para avaliar a consistência, não um desempenho pontual
Um erro comum de aprovação é tratar uma única amostra bem-sucedida como prova de consistência do fornecimento futuro. A amostra pode confirmar que um fornecedor é capaz de fabricar um produto adequado, mas não estabelece por si só um padrão confiável de aceitação.
Mantenha uma amostra aprovada retida, seus registros de teste, a formulação utilizada e as principais condições de ensaio. Estabeleça verificações práticas de recebimento para entregas futuras, como aparência, viscosidade, valor epóxi, cor e resposta de cura. A faixa de aceitação deve basear-se no que o processo pode tolerar, e não simplesmente ser copiada da especificação mais ampla do fornecedor.
Ao comprar internacionalmente, a comunicação estável em torno desses controles é tão importante quanto a amostra inicial. Documentação, condição da embalagem, rastreabilidade do lote, resposta a perguntas sobre especificações e capacidade de fornecer suporte consistente à exportação reduzem variações evitáveis. Prestadores de serviços de exportação química, como a Huafeng Chemical, podem ser avaliados nesses aspectos operacionais juntamente com a própria resina, especialmente quando a continuidade do fornecimento e a coordenação transfronteiriça fazem parte da decisão de compra.
Aprove a amostra somente depois que os riscos estiverem vinculados a uma decisão
Uma decisão de aprovação útil não diz “amostra aprovada” sem contexto. Ela deve indicar qual grau de resina foi testado, qual formulação e endurecedor foram utilizados, as condições de processamento, as propriedades verificadas e os limites aceitáveis para entregas de rotina. Também deve identificar qualquer condição que possa alterar o resultado, como um agente de cura diferente, maior carga de enchimento, temperatura de aplicação mais baixa ou um novo substrato.
Essa abordagem evita dois erros dispendiosos: rejeitar uma resina porque ela difere ligeiramente de uma referência arbitrária quando apresenta desempenho adequado, e aprovar uma resina porque parece aceitável antes que suas deficiências de cura ou adesão se tornem visíveis. O melhor processo de aprovação de amostras não é o mais longo. É aquele que vincula as propriedades da resina à forma como o produto acabado será realmente fabricado e utilizado.
Envie sua consulta hoje