Navegação rápida de produtos
Solicite um orçamento
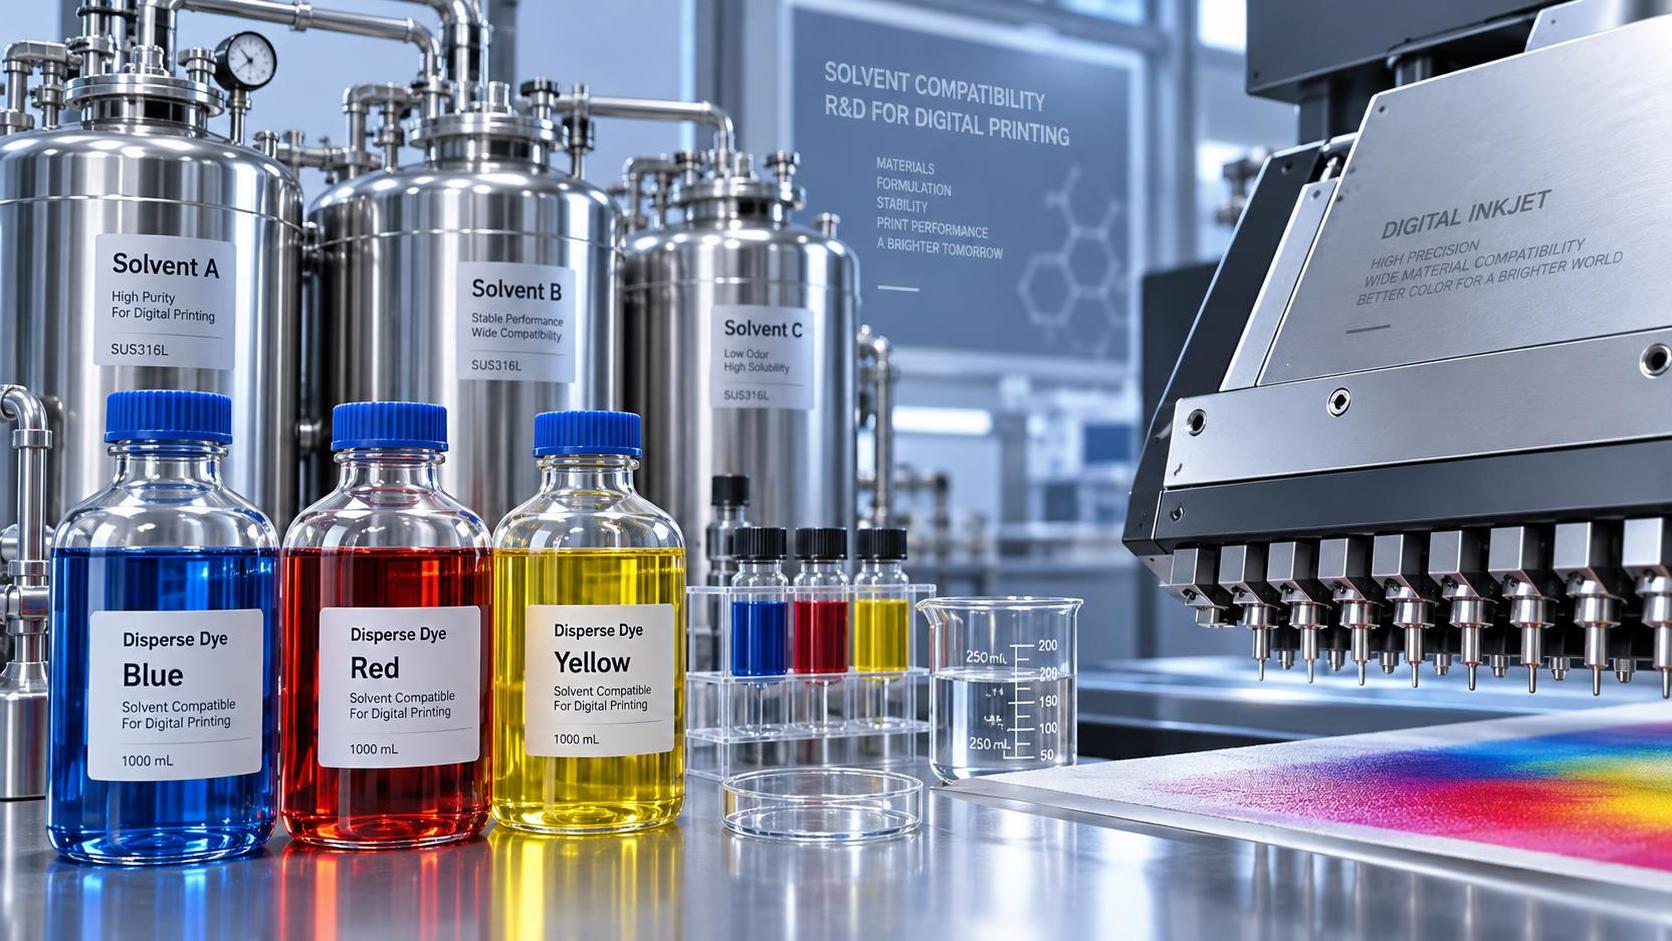
Os corantes dispersos são indispensáveis em tintas de jato de tinta digital para poliéster — mas seu desempenho depende criticamente da compatibilidade com o solvente. Quando avaliadores técnicos analisam formulações, a principal preocupação não é apenas a solubilidade isolada; é se o corante permanece estavelmente disperso sob condições dinâmicas de jateamento, durante ciclos térmicos e no armazenamento prolongado. Solventes incompatíveis provocam agregação rápida, levando ao entupimento dos bicos, formação inconsistente de gotas, metamerismo de cor ou até bloqueio irreversível dos filtros. Essas falhas não são teóricas — ocorrem em lotes de produção nos quais escolhas marginais de solventes passam nos testes laboratoriais iniciais, mas falham sob o estresse de cisalhamento real das cabeças de impressão e os perfis de evaporação.
A principal restrição não está na solubilidade absoluta, mas na *estabilidade cinética* da fase dispersa. Os corantes dispersos não possuem grupos iônicos e dependem da dispersão molecular auxiliada por solventes de baixa polaridade que equilibram a solvatação do corante com a reologia do fluido veículo. Portanto, a seleção do solvente deve atender simultaneamente a três critérios: (1) poder de solvatação suficiente para evitar a cristalização nas temperaturas de operação (tipicamente 40–65°C), (2) baixa volatilidade para evitar a secagem prematura nos bicos sem induzir tensão superficial excessiva e (3) inércia química em relação tanto às moléculas do corante quanto aos componentes do veículo da tinta — incluindo dispersantes, umectantes e antiespumantes. A violação de qualquer um desses critérios compromete a confiabilidade.
Éteres de Glicol: Alta Solvência com Janelas Operacionais Estreitas
Os éteres de glicol — especialmente o éter monobutílico de dietilenoglicol (DEGBE) e o éter metílico de dipropilenoglicol (DPM) — são amplamente utilizados devido à sua forte capacidade de ligação de hidrogênio e aos pontos de ebulição moderados (180–220°C). No entanto, seu índice de polaridade (~9–11) está próximo do limite superior para uma dispersão estável de corantes dispersos. A sobressolubilização ocorre quando a concentração excede 15–20 wt%, causando dissolução parcial em vez de dispersão verdadeira — o que leva à migração do corante durante a secagem e à redução da solidez à lavagem. Mais criticamente, o DEGBE sofre hidrólise lentamente em ambientes ácidos, gerando butiraldeído que reage com os núcleos de antraquinona do corante, deslocando o tom para azuis mais opacos. Os avaliadores devem verificar a estabilidade de pH de todo o sistema de tinta — e não apenas a pureza do solvente — e evitar misturar éteres de glicol com dispersantes à base de ácido carboxílico, a menos que o sistema seja tamponado acima de pH 5.5.
Lactonas e Derivados de Sulfolano: Estabilidade ao Custo do Controle de Viscosidade
A γ-butirolactona (GBL) e o sulfolano oferecem excepcional capacidade de solvatação (parâmetro de solubilidade de Hansen δp ≈ 11–12 MPa1/2) e estabilidade térmica de até 220°C. Eles mantêm a integridade da dispersão do corante em amplas faixas de temperatura e resistem à oxidação melhor do que os éteres de glicol. No entanto, sua alta viscosidade (GBL: ~1.9 cP a 20°C; sulfolano: ~9.6 cP) exige um cuidadoso equilíbrio reológico. A adição de >8 wt% de GBL frequentemente requer co-solventes como 1-metoxi-2-propanol para atender à viscosidade de jateamento desejada (<12 cP a 40°C). O alto ponto de ebulição do sulfolano (285°C) também apresenta risco de acúmulo de resíduos em sistemas de tinta com recirculação, exigindo ciclos de manutenção mais frequentes. Para impressoras industriais de alta velocidade operando a >100 m/min, tintas à base de sulfolano apresentam fidelidade superior dos bicos a longo prazo — mas somente quando combinadas com filtração robusta (≤0.2 µm) e controle rigoroso de umidade (<30% RH nas linhas de tinta).
Alternativas Emergentes: Ésteres de Base Biológica e Siloxanos Modificados
A pressão regulatória e a diversificação da cadeia de suprimentos aceleraram a adoção de solventes de origem biológica, como lactato de etila e diésteres de isossorbida. Embora o lactato de etila ofereça baixa toxicidade e biodegradabilidade, sua ligação éster sofre hidrólise acima de pH 7.5, liberando ácido láctico que desestabiliza dispersantes aniônicos. Os diésteres de isossorbida proporcionam maior estabilidade hidrolítica, mas apresentam baixa miscibilidade com umectantes tradicionais, como glicerol — exigindo a reformulação de todo o pacote de umectantes. Notavelmente, certos óleos de silicone modificados — em particular graus de baixa viscosidade deÓleo de Silicone (Óleo de Silicone Dimetílico, Polidimetilsiloxano, PDMS) CAS 63148-62-9 — demonstraram utilidade como *co-dispersantes*, e não como solventes primários. Sua tensão superficial ultrabaixa (18–20 mN/m) melhora o molhamento dos aglomerados de corante durante a moagem, enquanto sua inércia química impede a interação com grupos reativos do corante. As variantes de PDMS de viscosidade média da Huafeng Chemical (100–1000 cSt) foram validadas em formulações de tinta em escala piloto para reduzir o crescimento de partículas após a moagem em 30–40% em comparação com o uso exclusivo de dispersantes poliméricos convencionais — sem alterar a gama de cores final ou a solidez à luz.
Limites de Interação Solvente-Corante: Protocolo Prático de Avaliação
Os avaliadores técnicos devem evitar depender exclusivamente de dados de solubilidade da literatura. A compatibilidade real depende do contexto da formulação. Um protocolo de triagem em três etapas fornece informações acionáveis:
- Etapa 1 – Teste de Ciclagem Térmica: Prepare uma mistura de 10 wt% de corante/solvente; realize ciclos entre 5°C e 65°C por 72 h (12 h por ciclo); inspecione quanto à névoa ou sedimento sob ampliação de 10×. Partículas visíveis >1 µm indicam instabilidade.
- Etapa 2 – Desafio de Estabilidade ao Cisalhamento: Submeta a mistura a 30 min de ultrassonicação (50 W, 40 kHz) e, em seguida, centrifugue a 12,000 rpm por 15 min. A absorbância do sobrenadante em λmax deve manter ≥95% do valor inicial.
- Etapa 3 – Simulação de Cabeça de Impressão: Carregue em um cartucho de teste; dispare continuamente a 10 kHz por 8 h a 45°C. Monitore a variação do peso da gota (meta: ±2.5%) e a taxa de falha dos bicos (aceitável: ≤0.05% por bico).
A falha na Etapa 1 sugere incompatibilidade termodinâmica; a falha na Etapa 2 indica estabilização cinética insuficiente; a falha na Etapa 3 revela instabilidade interfacial sob cisalhamento — um domínio em que a arquitetura do surfactante e a correspondência de polaridade do solvente se tornam decisivas.
Considerações sobre Conformidade e Prontidão para Exportação
Os desenvolvedores globais de tintas têxteis enfrentam estruturas regulatórias divergentes: o REACH da UE restringe certos metabólitos de éteres de glicol (por exemplo, 2-butoxietanol), enquanto a JIS L 0217 do Japão proíbe sulfolano residual acima de 50 ppm no tecido final. A Huafeng Chemical apoia a conformidade por meio de documentação CoA específica por lote, incluindo análise de metais-traço por ICP-MS e perfil de solventes residuais por GC-MS. Todos os corantes dispersos de grau solvente enviados pelos portos de Qingdao, Tianjin ou Xangai possuem documentação de classificação UN 3082 e SDS alinhadas à GHS Rev. 7 — garantindo desembaraço aduaneiro sem dificuldades nos mercados da UE, dos EUA e da ASEAN. Para clientes que ampliam testes laboratoriais para produção comercial, a capacidade da Huafeng de fornecer pedidos de teste em pequenos lotes permite validar combinações de solvente e corante em condições logísticas reais de exportação — e não apenas na química de bancada.
Nenhum solvente único atende a todos os requisitos em todas as arquiteturas de impressora e aplicações de uso final. A escolha ideal surge de testes iterativos em relação a limites de desempenho definidos — e não apenas de especificações de catálogo. O que mais importa é como o solvente se comporta *dentro da matriz completa da tinta*, sob *estresse operacional real* e ao longo de *todo o ciclo de vida do artigo impresso*. Uma avaliação rigorosa na etapa de formulação evita recalibrações dispendiosas posteriormente.
Envie sua consulta hoje