Navegação rápida de produtos
Solicite um orçamento
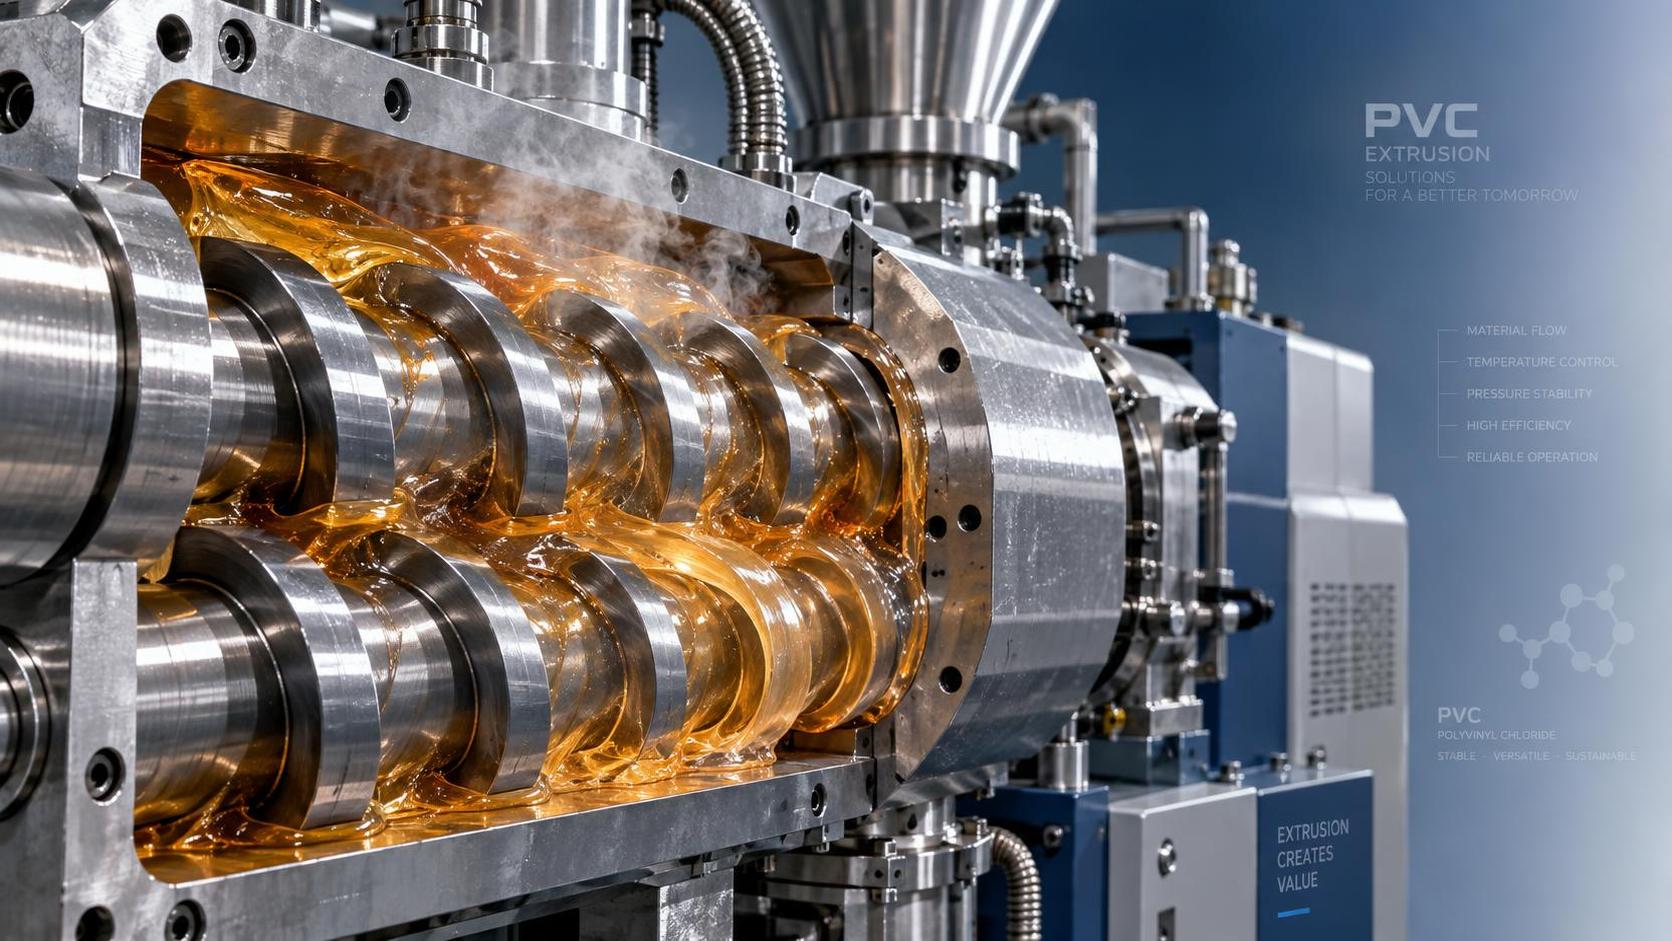
Para formuladores de compostos de PVC, a seleção da resina plástica não é uma especificação secundária — é uma alavanca de produtividade. Quando os gestores de projeto têm a tarefa de ampliar a produção de extrusão sem desestabilizar a qualidade, a repetibilidade dos lotes ou a conformidade regulatória, a escolha da resina plástica determina diretamente se a linha opera a 85% da capacidade ou atinge consistentemente 98% — e se as paradas não planejadas comprometem as metas semanais.
Não se trata apenas de “PVC” — mas de como esse PVC se comporta sob cisalhamento e calor
Muitos supõem que todas as resinas de PVC de grau suspensão se comportam de forma semelhante na extrusão. Não é o caso. Diferenças essenciais — morfologia das partículas, porosidade, densidade aparente e histórico térmico — determinam a facilidade com que a resina absorve plastificante, a uniformidade com que funde no cilindro e a suavidade com que passa da fase sólida para a fase fundida sob o cisalhamento da rosca. Uma resina com baixa porosidade e alta cristalinidade pode exigir maior tempo de residência para plastificar completamente, obrigando os operadores a reduzir a velocidade da rosca para evitar fratura do fundido — reduzindo a produtividade em 12–18% em comparação com um grau mais aberto e poroso, projetado para rápida absorção e dispersão. Isso não é teórico: os formuladores de compostos relatam rotineiramente que a mudança entre duas resinas SG-5 aparentemente comparáveis — ambas atendendo às especificações ISO 1043 — altera a velocidade de extrusão estável em ±7 rpm na mesma linha de dupla rosca, sem nenhuma outra alteração de processo.O verdadeiro gargalo frequentemente está a montante — e não na própria extrusora
Os gestores de projeto às vezes concentram os esforços de otimização exclusivamente no projeto da rosca ou nos perfis de temperatura do cilindro — ignorando como a escolha da resina determina a consistência da alimentação. Uma resina com baixa fluidez (por exemplo, alto teor de finos ou formato irregular de partículas) causa formação de pontes na tremonha ou alimentação irregular pelo alimentador gravimétrico. Mesmo breves flutuações na taxa de alimentação se traduzem diretamente em picos de temperatura do fundido, aumento da contrapressão e variação de espessura a jusante — provocando refugo, retrabalho ou intervenção manual. Na prática, isso significa que a produtividade não é limitada pela amperagem do motor ou pelo projeto da matriz; ela é limitada pela previsibilidade da alimentação do material. Resinas projetadas para uma distribuição consistente de tamanho de partículas e baixa carga eletrostática — frequentemente obtidas por meio de tratamento superficial ou condições de polimerização controladas — proporcionam um controle de alimentação mais preciso e permitem que os operadores trabalhem mais próximos dos limites mecânicos com confiança.A compatibilidade com estabilizantes não é opcional — é uma garantia de produtividade
O PVC se degrada rapidamente acima de 160°C. Os estabilizantes retardam a decomposição — mas sua eficácia depende fortemente de quão bem se dispersam *na matriz da resina* durante a mistura inicial. Uma resina com elevada área superficial interna e estrutura de poros uniforme permite que os estabilizantes (especialmente sistemas de organoestanho ou Ca/Zn) se fixem de forma mais eficaz durante a mistura a seco. A baixa dispersão leva a pontos quentes localizados, degradação prematura e acúmulo de carbono nos pacotes de telas ou nos lábios da matriz — exigindo trocas mais frequentes e reduzindo as horas efetivas de produção por turno. Isso é especialmente crítico em linhas de alta produção, nas quais o tempo de residência é reduzido: há menor margem para estabilização incompleta. Resinas pré-testadas quanto à compatibilidade com pacotes comuns de estabilizantes térmicos — e validadas sob condições de cisalhamento acelerado — reduzem significativamente esse risco.Por que o fornecimento de resina “genérica” cria riscos ocultos para a produtividade
A volatilidade da cadeia de suprimentos global levou alguns formuladores de compostos ao fornecimento oportunista — aceitando lotes fora de especificação ou graus regionais não verificados para cumprir prazos de entrega. Mas pequenos desvios importam: uma diferença de 0.3 g/cm³ na densidade aparente altera a calibração da alimentação volumétrica; uma variação de 2°C no início da decomposição térmica altera os ajustes ideais das zonas do cilindro; até mesmo variações sutis no VCM residual ou no teor de umidade afetam a homogeneidade do fundido. Essas não são preocupações apenas de qualidade — elas exigem parâmetros operacionais conservadores: menores velocidades de rosca, margens de segurança de temperatura mais amplas e maior frequência de troca dos pacotes de telas. O resultado? Uma penalidade de produtividade de 10–15% mascarada como “cautela de processo”. A produtividade confiável exige consistência da resina — não apenas de lote para lote, mas entre mudanças de fornecedor, unidades de produção e anos-calendário.Onde os aditivos funcionais se encaixam — e onde não se encaixam
Alguns formuladores de compostos recorrem a aditivos para “corrigir” problemas de produtividade causados por uma escolha de resina inadequada. Embora lubrificantes ou auxiliares de processamento possam melhorar o fluxo do fundido, eles raramente compensam incompatibilidades fundamentais — como usar uma resina rígida e de baixa porosidade destinada a tubos rígidos em um composto flexível para cabos que exige rápida absorção de plastificante. A dependência excessiva de aditivos externos também introduz novas variáveis: sensibilidade à dosagem, interação com estabilizantes e potencial de deposição em matrizes de alta velocidade. Uma abordagem melhor é selecionar uma resina plástica cuja estrutura inerente esteja alinhada às exigências reológicas da aplicação — e então realizar o ajuste fino com aditivos mínimos e direcionados.Em determinadas aplicações de nicho — particularmente quando são utilizados suportes à base de montmorilonita para sustentar a atividade catalítica ou melhorar a dispersão — aditivos minerais funcionais como K-CATALYST CAS#1318-93-0 podem desempenhar uma função de suporte na estabilidade da formulação. Sua estrutura em camadas e capacidade de troca catiônica permitem modificação superficial personalizada, tornando-o adequado como suporte em processos químicos de múltiplas etapas nos quais o comportamento interfacial consistente é importante. Contudo, não é um substituto para resina de PVC, nem funciona como auxiliar de processamento primário na composição padrão para extrusão.
O que os gestores de projeto devem verificar antes de finalizar a seleção da resina
- Dados de estabilidade ao cisalhamento — não apenas curvas de TGA. Solicite perfis reais de torque versus tempo de ensaios de extrusão em escala laboratorial, sob condições que reproduzam a relação L/D e a taxa de cisalhamento da sua linha.
- Métricas de consistência de alimentação. Solicite a razão de Hausner, o índice de compressibilidade e a análise granulométrica — e não apenas alegações de “fluxo livre”.
- Rastreabilidade de lote e documentação de CQ. Confirme se cada lote inclui relatórios completos de FTIR, valor K e resíduos voláteis — e não apenas resumos de aprovação/reprovação.
- Validação da cadeia de suprimentos. Para projetos globais, verifique se o fornecedor mantém linhas de produção dedicadas, matérias-primas de dupla fonte e planos de contingência documentados — e não apenas certificações de exportação.
Na Shandong Huafeng Chemical Co., Ltd., trabalhamos com formuladores de compostos de PVC que tratam a seleção de resina como uma decisão em nível de sistema — e não como um item de verificação de compras. Nossas resinas de PVC passam por rigorosa validação de extrusão em múltiplas geometrias de rosca e perfis térmicos, com monitoramento em tempo real da pressão do fundido, dos gradientes de temperatura e do consumo de energia. Mais importante ainda, cada remessa conta com rastreabilidade analítica completa e suporte técnico ágil — não apenas documentação. Porque, no ambiente atual, produtividade não é apenas velocidade. Trata-se de previsibilidade na qual você pode planejar, escalar e basear decisões operacionais.
Envie sua consulta hoje