Navegação rápida de produtos
Solicite um orçamento
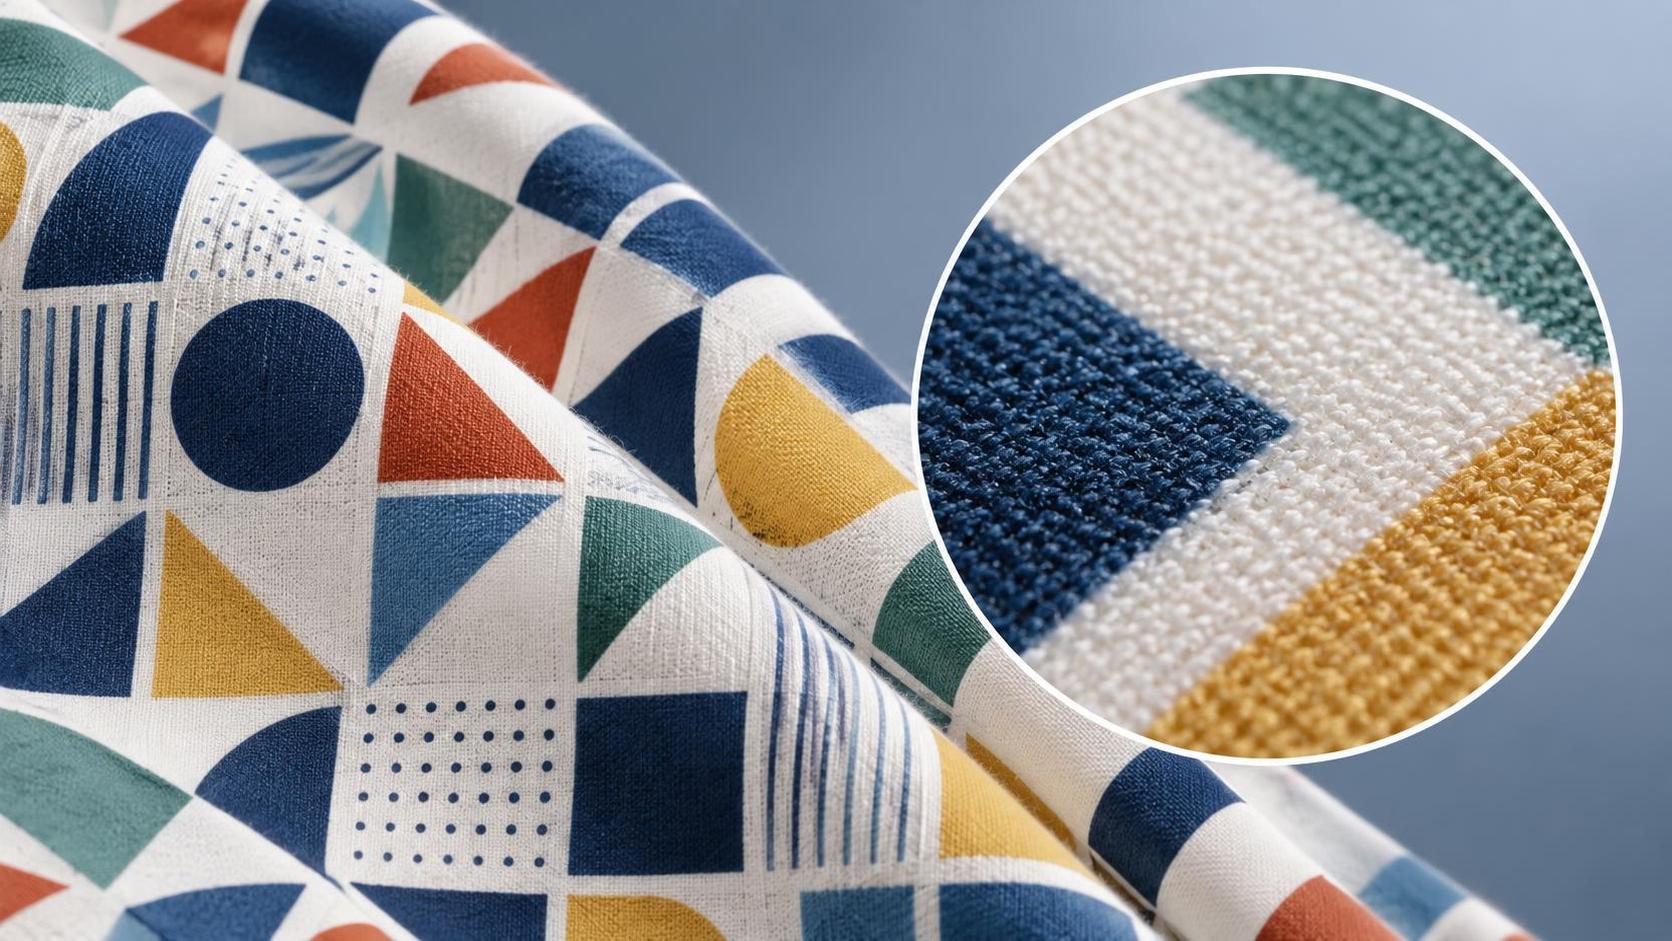
Obter estampas nítidas e de alta fidelidade em tecidos de algodão tingidos com corantes reativos não depende apenas da formulação da tinta ou da tensão da tela — depende criticamente de como a pasta de impressão se comporta *durante e imediatamente após a aplicação*. Os operadores enfrentam rotineiramente contornos borrados, sangramento de cores adjacentes por back-trap e fixação inconsistente do corante — especialmente em motivos de linhas finas ou trabalhos em meio-tom. Quando esses problemas surgem, muitos presumem que a causa seja a migração do corante ou os parâmetros de vaporização. Porém, na prática, a origem geralmente está a montante: no comportamento reológico e de formação de filme do sistema espessante. O amido têxtil de baixa viscosidade aborda isso diretamente — por concepção — não como um espessante de uso geral, mas como um modificador reológico de precisão calibrado para impressão reativa em algodão.
Por que a “baixa viscosidade” importa — e não apenas o “amido”
Amidos oxidados padrão ou amidos fluidificados por enzimas, utilizados em impressão com pigmentos ou corantes dispersos, frequentemente falham em sistemas reativos porque retêm emaranhamento excessivo de cadeias poliméricas residuais. Mesmo em concentrações moderadas (4–6%), produzem pastas com alta viscosidade em baixo cisalhamento — resultando em liberação deficiente pela tela, bordas difusas e extravasamento excessivo de pasta durante o percurso da racleta. Mais criticamente, sua rede de gel persiste por tempo excessivo após a impressão, retendo umidade e retardando a reação inicial entre corante e fibra. Esse atraso cria uma janela estreita na qual o corante não reagido migra lateralmente por ação capilar — desfocando a definição antes do início da fixação.
O amido têxtil de baixa viscosidade evita isso ao proporcionar comportamento controlado de afinamento por cisalhamento, com rápido colapso estrutural após a cessação do cisalhamento. Sua distribuição de massa molecular é intencionalmente estreita; sua ramificação é minimizada; e sua dextrinização ou clivagem enzimática é interrompida com precisão para produzir uma solução que flui de forma limpa através de telas de 80–120 mesh, mas forma um filme fino e uniforme que seca rapidamente sem formar película superficial. O resultado? Menor massa de pasta por unidade de área, secagem superficial mais rápida e menor retenção de água sob o motivo impresso — reduzindo o movimento lateral do corante em até 40% em testes comparativos com popeline de algodão penteado 100% (lavado, desengomado e purgado).
Onde oferece desempenho — e onde não
Não se trata de uma substituição universal. O amido de baixa viscosidade se destaca na serigrafia reativa e impressão rotativa de alta definição — especialmente para cores chapadas, padrões geométricos e textos pequenos —, mas é menos eficaz em algodões de pelo profundo ou flanelados, nos quais a profundidade de penetração da pasta é mais importante do que a definição superficial. Também apresenta baixo desempenho quando é substituído diretamente em formulações desenvolvidas para guar de alta viscosidade ou espessantes sintéticos, sem reotimizar os sólidos totais e a dosagem de reticulante. Fundamentalmente, requer controle consistente de pH: abaixo de pH 6,5, a integridade de seu filme enfraquece; acima de pH 7,2, a hidrólise alcalina acelera, reduzindo a vida útil da pasta.
Os operadores devem tratá-lo como um *componente do sistema*, e não como um aditivo. Isso significa verificar a compatibilidade com corantes reativos comuns — especialmente dos tipos monoclorotriazina e sulfona vinílica —, checar a interação com ureia ou bicarbonato de sódio na pasta de impressão e confirmar que não há efeito adverso sobre o tempo de vaporização ou o perfil de temperatura. Em uma auditoria de produção realizada em três fábricas do Sudeste Asiático, a nitidez inconsistente da impressão atribuída ao amido de baixa viscosidade foi resolvida não pela troca do amido, mas pela padronização do teor de umidade do tecido antes da vaporização em ±2% — destacando que seu desempenho está estreitamente ligado à estabilidade do processo, e não apenas à química.
Pontos de risco que os operadores ignoram
Dois riscos práticos são recorrentes. Primeiro: dependência excessiva apenas das leituras de viscosidade. Uma leitura Brookfield a 6 rpm pode indicar 1.200 cP — dentro da especificação —, mas, se a mesma pasta registrar apenas 300 cP a 60 rpm, a relação de afinamento por cisalhamento será excessiva, com risco de mau preenchimento da tela e deposição irregular. Meça sempre tanto em baixas quanto em altas taxas de cisalhamento e correlacione os resultados com testes reais de tela — não apenas com números de laboratório.
Segundo: presumir que “baixa viscosidade” significa “baixa concentração”. Alguns usuários reduzem a dosagem de amido para compensar a menor viscosidade, reduzindo inadvertidamente os sólidos totais abaixo do limite necessário para uma imobilização eficaz do corante. A faixa ideal é normalmente de 3,5–5,0% p/p — inferior à dos amidos convencionais, sim, mas não arbitrariamente baixa. A redução para menos de 3,2% aumenta consistentemente o back-trap em produções multicoloridas, especialmente ao imprimir amarelo sobre ciano ou magenta.
Nem todos os amidos de baixa viscosidade se comportam da mesma forma
As diferenças aparecem na estabilidade térmica, tolerância a sais e biodegradabilidade — fatores que afetam tanto a consistência da impressão quanto o tratamento de efluentes. Amidos modificados por hidrólise ácida suave tendem a oferecer controle reológico mais preciso, mas menor resistência a eletrólitos em água dura; aqueles tratados por digestão enzimática controlada apresentam melhor tolerância a sais, mas vida útil mais curta em condições úmidas. Para fábricas que utilizam água de processo reciclada com >300 ppm de sólidos dissolvidos totais, as variantes modificadas enzimaticamente geralmente proporcionam resultados mais repetíveis — mesmo que sua viscosidade inicial seja ligeiramente maior.
Também vale observar: alguns compostos de grau farmacêutico apresentam paralelos funcionais inesperados no comportamento de liberação controlada. Por exemplo,Carbamazepina CAS#298-46-4, embora não relacionada aos têxteis, demonstra como uma arquitetura molecular precisa — neste caso, uma estrutura tricíclica com lipofilicidade equilibrada (LogP 2.45) e estabilidade de rede cristalina — permite cinética de dissolução previsível sob condições variáveis de pH e ionicidade. Esse princípio se reflete no projeto de amidos: pequenos ajustes na distribuição das ligações glicosídicas ou no padrão de substituição alteram profundamente a taxa de hidratação, a elasticidade do filme e as propriedades de barreira à difusão do corante.
Quando considerar a mudança — e o que verificar primeiro
A mudança faz sentido quando há borramento consistente das bordas, apesar da otimização da pressão da racleta, da tensão da tela e dos perfis de vaporização — ou quando o back-trap obriga a ampliar as separações de cores, sacrificando a fidelidade do desenho. Antes de realizar testes, confirme três aspectos: o perfil de absorção do seu tecido (teste Cobb a 60 s), a dureza e o pH da sua água, e os sólidos totais e a reserva alcalina da sua pasta atual. Se os valores de Cobb excederem 120 g/m² ou a dureza da água exceder 250 ppm CaCO₃, o ajuste do pré-tratamento pode ter maior impacto do que a alteração do espessante isoladamente.
Por fim, não busque a “menor viscosidade”. A viscosidade-alvo deve corresponder à contagem de mesh da tela, à velocidade da racleta e ao tipo de tecido — e não a um número de ficha técnica. Uma solução a 4,5% com 800 cP (6 rpm) pode superar uma solução a 3,0% com 500 cP em impressão rotativa de 100 mesh, simplesmente porque os sólidos mais elevados proporcionam melhor confinamento do corante durante os primeiros 90 segundos críticos após a impressão. A nitidez não é obtida pelo afinamento — ela é alcançada controlando *quando* e *com que rapidez* a pasta libera água e cede ao intumescimento da fibra.
Envie sua consulta hoje